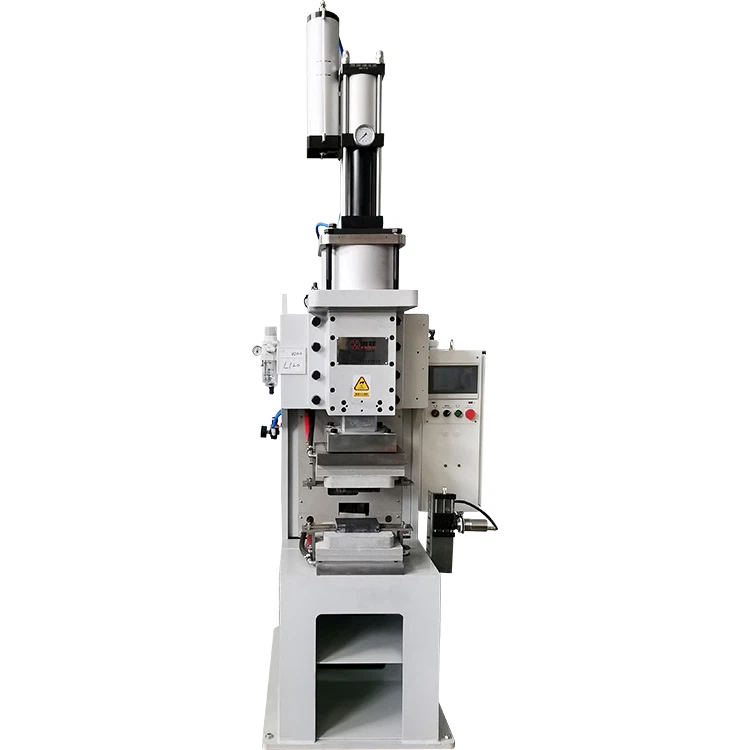
Vase difusioonkeevitusmasina tootja
Haifei vasest difusioonkeevitusmasinad on mõeldud lamineeritud vaskfooliumide, painduvate vasest siinide, vasest põimitud pistikute ja muude voolu juhtivate{0}}vaskkomponentide jaoks. Masin rakendab kontrollitud elektrilist takistuskütet ja survet, et kindlustada vajalik vuugipind ilma tavapärase täitematerjalita.
Erinevate liimimisalade, vaskkonstruktsioonide ja tootmisnõuete jaoks on saadaval pneumaatilised, hüdraulilised ja servo{0}}juhitavad konfiguratsioonid. Masina valik põhineb tegelikul toorikul, mitte ainult nimivõimsusel. Arvesse tuleb võtta vase klassi, fooliumi paksust, kihtide arvu, vuukide mõõtmeid, viimistletud paksust ja vastuvõtukriteeriume.
Saatke meile oma vasest osade joonised ja esindusnäidised. Haifei saab enne tootmist läbi viia näidiskeevituse, hinnata tööriistade kontseptsiooni ja soovitada sobivat masina konfiguratsiooni.
Hankige oma rakenduse jaoks vase difusioonkeevituslahendus
Võib-olla otsite
-
![Difusioonkeevitusseadmed]() DifusioonkeevitusseadmedHaifei difusioonkeevitusseadmed on mõeldud vasest painduvate siinide, põimitud pistikute, vasest siinide, alumiiniumjuhtmete ja elektrit juhtivate segametallide jaoks, mida kasutatakse...Vaata veel
-
![Siini difusioonkeevitusmasin]() Siini difusioonkeevitusmasinHFTD-600-Y siini difusioonkeevitusmasin on suure-võimsusega difusioonkeevitusmasin, mis on spetsiaalselt loodud suurte toorikute jaoks. Kasutades täiustatud tahkis-difusioonkeevitustehnoloogiat,...Vaata veel
-
![Vase difusioonkeevitusmasin]() Vase difusioonkeevitusmasinHFTD-500 Vase difusioonkeevitusmasin on mõeldud suure pindalaga vasest siinide, vasest põimitud pistikute, lamineeritud vaskfooliumi ja painduvate vaskpistikute jaoks, mida kasutatakse...Vaata veel
-
![Difusioonkeevitusseadmed lamineeritud vasest pistikutele]() Difusioonkeevitusseadmed lamineeritud vasest pistikuteleHFTD-350-Y on difusioonkeevitusseade kompaktsete klemmialade moodustamiseks lamineeritud vaskkiledele ja painduvatele siinidele. See kasutab lokaliseeritud elektrikütet, hüdraulilist rõhku ja...Vaata veel
-
![Hüdrauliline difusioonkeevitaja]() Hüdrauliline difusioonkeevitajaToote mudel: HDD-350-YVaata veel
Maksimaalne primaarvool: 150A
Nimetatud töötsükkel:50%
Sekundaarne pinge: 9.7V... -
![Hüdrauliline siini keevitusmasin]() Hüdrauliline siini keevitusmasinToote mudel: HDD-350-YVaata veel
Survesüsteem: hüdrauliline
Nimivõimsus: 350 KVA
Keevitusmeetod: Reguleeritav elektriküte... -
![Vaskfooliumi difusioonkeevitusmasin]() Vaskfooliumi difusioonkeevitusmasinHAIFEI HFTD-350 Hüdraulilised vaskfooliumiga difusioonkeevitusmasinad ühendavad virnastatud vaskfooliumi painduvateks siinideks ja lamineeritud elektripistikuteks. Kuumust, rõhku ja hoidmisaega...Vaata veel
-
![Vasest painduv siini keevitusmasin]() Vasest painduv siini keevitusmasinHFTD-200-Y kasutatakse virnastatud vaskfooliumi otste ühendamiseks tugevaks klemmiks, jättes samal ajal keskmise osa paindlikuks. Valmis pistik suudab neelata vibratsiooni ja montaaži tolerantse,...Vaata veel
-
![Vase painduva ühendusega keevitusmasin]() Vase painduva ühendusega keevitusmasinHFTD-200-Y vasest painduva konnektoriga keevitusmasin ühendab lamineeritud džemprite, šuntide ja toitelülide jaoks virnastatud vaskfooliumist otsad. Kontrollitud küte ja hüdrauliline rõhk...Vaata veel
-
![Vase painduva hüppaja keevitusmasin]() Vase painduva hüppaja keevitusmasinHFTD-150-Y vasest painduv hüppaja keevitusmasin seob virnastatud vaskfooliumi kompaktseteks klemmiosadeks, hoides ülejäänud osa paindlikuna. See tagab 150 kVA nimivõimsuse, kuni 100 kN tööjõu ja...Vaata veel
-
![Keskmise sagedusega vase difusioonkeevitusmasin]() Keskmise sagedusega vase difusioonkeevitusmasinKeskmise sagedusega vase difusioonkeevitusmasin HFTD-150-QY on loodud lamineeritud vaskfooliumi ühendamiseks kompaktseteks klemmiosadeks, säilitades samal ajal paindlikkuse keevitamata piirkonnas....Vaata veel
-
![Vase siini tahkestamise masin]() Vase siini tahkestamise masinHFTD-150-S vasksiinide tahkestamismasin on järgmise-põlvkonna tahkis{5}}liimimismasin. See asendab ebausaldusväärsed hüdrosüsteemid ülitäpse{7}}servoelektrilise silindriga. Rakendades täpset...Vaata veel


Mida saab vase difusioonkeevitusmasinaga töödelda?
Seadmeid kasutatakse peamiselt juhtivate vaskkomponentide jaoks, mis vajavad kompaktset klemmi või liiteala, säilitades samal ajal kontrollitud mõõtmed ja korratavad elektrilised jõudlused.
Lamineeritud vaskfooliumid ja painduvad siinid
Lamineeritud painduva siini jaoks on mitu vaskkilet virnastatud ja paigutatud spetsiaalsesse tööriista. Ühte või mõlemat otsa kuumutatakse ja surutakse kokku, et moodustada ühtne klemm, samas kui ülejäänud fooliumiosa säilitab liikumise, vibratsiooni või montaaži taluvuse jaoks vajaliku paindlikkuse.
Masina valik sõltub:
- Iga vaskfooliumi paksus
- Fooliumikihtide koguarv
- Liimimise pikkus ja laius
- Nõutav viimistletud klemmi paksus
- Aukude asukohad ja töötlemisvaru
- Nõutav paindlikkus väljaspool liimitud ala
- Mehaanilised ja elektrilised vastuvõtukriteeriumid
Tuleb esitada nii individuaalne fooliumi paksus kui ka kogu virna struktuur. Kaks sama kogupaksusega siini võivad vajada erinevaid protsessisätteid, kui nende kihtide kogused on erinevad.
Vasest punutud pistikud
Vaskpunutised võivad vajada otste tihendamist või ühendamist vaskklemmiga või tahke siiniga. Kuna põimitud juhe võib rõhu all levida või liikuda, peab tööriist kontrollima oma asukohta ja valmis mõõtmeid painduvat osa kahjustamata.
Oluline teave sisaldab järgmist:
- Punutise rist{0}}ala
- Paljas või tina{0}}kaetud pind
- Punutise laius ja paksus
- Nõutav koondpikkus
- Klemmide materjal ja mõõtmed
- Tõmbejõud-või painutusnõue
- Lõikamine ja vormimise{0}}lõpetamine
- Nõutav tootmiskogus
Projekte, mis nõuavad ka automaatset söötmist, otste kandimist ja lõikamist, saab hinnata Haifei vaskpunutise töötlemise lahenduste kaudu.
Massiivsest ja lamineeritud vasest siinid
Suuremad vasest siinid nõuavad ühtlast kuumutamist ja survet kogu ühenduspiirkonna ulatuses. Sarnaste välismõõtmetega toorikud võivad siiski vajada erinevaid masinaid, kuna need erinevad üksteisest kattuva struktuuri, materjali jäikuse, liitepinna ja soojuse hajumise tõttu.
Nende projektide puhul vaatab Haifei enne seadmete soovitamist üle siini ristlõike-, liigendi konstruktsiooni, pinna tasasuse, koormusvahe, vajaliku jõu ja elektrilise katsemeetodi.
Kaetud vask ja vask{0}}nikliosad
Valitud tina-kaetud, nikeldatud-või vask---nikliga juhtivaid komponente saab hinnata. Kattematerjal ja paksus võivad mõjutada pinna ettevalmistamist, kuumenemist ja sidumise konsistentsi.
Palja vase jaoks välja töötatud protsessi ei tohiks ilma näidiskontrollita otse kaetud toorikule üle kanda.
Milliseid vasest osi saab keevitada?
Haifei vase difusioonkeevitusmasinaid saab kasutada erinevate juhtivate vasest osade jaoks, eriti komponentide jaoks, mis nõuavad stabiilset liimimist, madalat kontakttakistust ja suurt{0}}pindala ühendamist.

Levinud vasest osad on järgmised:
- Vasest siinid
- Vasest aku pistikud
- Lamineeritud vaskfooliumid
- Painduvad vasest pistikud
- Vasest punutud pistikud
- Vasest juhtivad plaadid
- Vasest-nikli juhtivad osad
- Trafo vaskjuhtmed
- Lülitusseadmete juhtivad osad
- Energiasalvestavad vasest siinid
- Toitejaotuse vasest pistikud
Mitmekihiliste fooliumdetailide, suurte vasest siinide või vasest-nikli juhtivate osade puhul soovitatakse enne lõplikku masina valimist teha näidiskeevitus.
Vase difusioonkeevitusmasina spetsifikatsioonid
| Üksused \\Mudel | üksus | HDD-100-Q | HDD-150-QY | HDD-200-Y | HDD-350-Y | HDD-600-Y |
| Nimivõimsus | KVA | 100 | 150 | 200 | 350 | 600 |
| Toiteallikas | V/Ø/Hz | 380V±10% / 3 faasi / 50Hz | ||||
| Nimetatud töötsükkel | % | 50% | 50% | 100% | 100% | 100% |
| Primaarvool Max. | A | 100 | 200 | 300 | 400 | 800 |
| Primaarkaabel | mm2 | 3*25+2*16 | 3*30+2*16 | 3*50+2*16 | 3*70+2*16 | 3*150+2*16 |
| Lühisvool-Maks. | KA | 35 | 40 | 42 | 58 | 100 |
| Sekundaarne pinge | V | 9 | 9.7 | 10.4 | 13.8 | 13.8 |
| Õhusurve silinder | Ø*L | Ø160*120/ Ø125*80 |
/ | / | / | / |
| Hüdrauliline silinder | Ø*L | / | / | Ø120*250 | Ø120*250 | Ø120*250 |
| Töörõhk Max. (0,5/10,5 MPa) | KN | 80 | 100 | 160 | 200/400 | 200/400 |
| Jahutusvee vajadus | / | 0,2-0,3 MPa, 40 mikroni filtreerimine, eritakistus 5 kΩ. cm | ||||
| Jahutusvee tarbimine | L/Min | 25 | 40 | 150 | 240 | 400 |
| Kurgu sügavus | mm | 425 | 320 | 320 | 320 | 320 |
| Vaskplaatide vaheline kaugus | mm | 248 | 267 | 340 | 340 | 340 |
| Töökeskkond | / | temperatuur: 1-45 kraadi niiskus: 35-90% | ||||
Vase difusioonkeevitusmasinate valik
Haifei pakub pneumaatilisi, hüdraulilisi ja servo{0}}juhitavaid seadmeid erinevate vaskühenduste struktuuride jaoks. Järgnev võrdlus selgitab üldist valikusuunda; lõplik konfiguratsioon tuleks kinnitada joonise läbivaatamise ja näidistestide abil.
Võrrelge saadaolevaid masina konfiguratsioone
Masina tüüp |
Soovitatav kasutamine |
Peamised kaalutlused |
| Pneumaatiline | Väiksemad vasest osad ja piiratud liimimisalad | Nõuab stabiilset suruõhku ja jõunõuet silindrivahemikus |
| Hüdrauliline | Mitmekihilised vaskfooliumid, suuremad siinid ja laiemad liimimisalad | Tagab suurema ja stabiilse rõhu paksemate virnade ja raske{0}}tootmise jaoks |
| Servo-juhitav | Täppisosad, mitmed retseptid ja automatiseeritud tootmine | Toetab programmeeritavat liikumist ja projekti{0}}spetsiifilise jõu või nihke jälgimist |
| Kohandatud süsteem | Mittestandardsed toorikud- või terviklikud tootmisliinid | Saab integreerida spetsiaalseid tööriistu, laadimis-, keevitus-, jahutus-, mahalaadimis- ja andmefunktsioone |
Hüdraulilised vase difusioonkeevitusmasinad
Hüdraulilisi vase difusioonkeevitusmasinaid kasutatakse tavaliselt suuremate painduvate siinide, paksemate fooliumvirnade ja vasest osade jaoks, mis nõuavad kuumutamisel ja jahutamisel kõrgemat ja stabiilsemat survet.
Kõrgem surveaste üksi ei taga paremat liigendit. Tööriistade tasasus, rõhu jaotus, kuumutamise ühtlus ja materjali paigutus on püsivate tulemuste saavutamiseks olulised.

Pneumaatilised vase difusioonkeevitusmasinad

Pneumaatilised masinad kasutavad keevitusrõhu rakendamiseks suruõhku. Neid võib kaaluda väiksemate liimimisalade ja vasest virnade puhul, mis ei vaja hüdrosüsteemi jõuvahemikku.
See konfiguratsioon pakub suhteliselt lihtsat tööstruktuuri, kuid otsus ei tohiks põhineda ainult tooriku välismõõdul. Tegelik liimimispind, materjali paksus ja nõutav tihendusjõud tuleb veel üle vaadata.
Servo vase difusioonkeevitusmasin
Servo{0}}juhitavaid seadmeid saab kasutada siis, kui projekt nõuab programmeeritavat liikumist, kontrollitud positsioneerimist, mitut protsessiretsepti või integreerimist automaatse tootmisliiniga.
Olenevalt kokkulepitud konfiguratsioonist võib süsteem toetada jõu või nihke jälgimist, retseptide haldamist ja valmis terminali mõõtmete rangemat kontrolli.

Hübriidvase difusioonkeevitusmasin

Hübriidvasest difusioonkeevitusmasin ühendab erinevaid juhtimismeetodeid, nagu hüdrauliline rõhk servo- või pneumaatilise abiga. Seda konfiguratsiooni kasutatakse juhul, kui toote struktuur on keerulisem või kui tootmisprotsess vajab nii stabiilset survet kui ka paindlikku juhtimist.
Hübriidkonfiguratsioonid on tavaliselt{0}}projektipõhised. Masina struktuur, kinnitus, survesüsteem ja juhtimisloogika tuleks kinnitada vastavalt vaskosa joonisele, keevitusalale ja tootmisnõuetele.
Kohandatud vase keevitussüsteemid
Mittestandardsete osade või suuremate tootmismahtude jaoks saab HAIFEI kohandada:
- Grafiitelektroodid ja positsioneerimisseadmed
- Laiendatud tööplatvormid
- Hüdraulilised või servo survesüsteemid
- Roboti peale- ja mahalaadimine
- Automaatne toote positsioneerimine
- Konveieri ühendused
- Retsept ja toote identifitseerimine
- Töötle-andmete kogumine
- Jahutussüsteemid
- Turvavalve ja blokeeringud
Lõplik ulatus määratakse tooriku joonise, esindusnäidiste, nõutava tsükliaja ja tehniliste vastuvõtutingimuste põhjal.
Kuidas valida vase difusioonkeevitusmasinat
Masina võimsust ei saa valida ainuüksi vasest osa laiuse või KVA reitingu järgi. Sobiva konfiguratsiooni soovitamiseks vajab HAIFEI järgmist teavet:
Vajalik teave |
Esitada üksikasjad |
| Materjal | Vase klass, kõvadus, tarnija spetsifikatsioon ja pinnakate |
| Töödeldava detaili struktuur | Vaskfoolium, punutis, massiivne siini või kombineeritud koost |
| Kihi teave | Ühe-kihi paksus, kihtide arv ja virna kogupaksus |
| Vuukide mõõtmed | Liimimise pikkus, laius ja nõutav viimistletud paksus |
| Vastuvõtmise kriteeriumid | Tõmbe-, koorimis-, painutamis-, kontakttakistus- või muud katsenõuded |
| Tootmisnõue | Osad vahetuses, mudelite arv ja eelistatud laadimisviis |
| Tehase kommunaalteenused | Pinge, sagedus, suruõhk ja jahutus{0}}veetingimused |
Miks on liimimisala oluline?
Suurem liigend nõuab tavaliselt suuremat tähelepanu kuumutamise ühtlusele ja rõhu jaotusele. Samas pindalast üksi ei piisa. Mitmekihiline fooliumivirn ja samade vuugimõõtmetega massiivne vaskplaat võivad kuumutamisel ja kokkusurumisel käituda väga erinevalt.
Miks on materjali struktuur oluline
Fooliumi paksus ja kihi kogus mõjutavad liideste arvu, kogu virna käitumist ja valmis terminali mõõtmeid. Plaaditud vask võib vajada ka teistsuguseid ettevalmistus- ja protsessiseadeid kui paljas vask.
Miks aktsepteerimiskriteeriumid on olulised?
Sellised kirjeldused nagu "tugev keevitamine" või "hea juhtivus" ei ole mõõdetavad. Katsemeetod, laadimissuund, elektrikatse tingimused ja vastuvõtupiirid tuleks kindlaks määrata enne proovi kinnitamist.
Vase difusioonkeevituse tüüpilised rakendusedMasin
Elektrisõidukid
Painduvaid vasest siine kasutatakse akumoodulite, toite{0}}juhtplokkide ja muude suure{1}vooluga komponentide vahel. Nende painduv sektsioon talub vibratsiooni, liikumist ja montaaži tolerantsi, samas kui konsolideeritud klemm pakub kontrollitud ühendusala.
01
Aku- ja energiasalvestussüsteemid
Akud ja energia{0}}salvestid kasutavad lamineeritud vasest pistikuid, siine ja juhtivaid üleminekukomponente. Mõõtmete järjepidevus ja liigeste takistus on olulised, kuna iga osa töötab suurema elektrisüsteemi sees.
02
Lülitusseadmed ja kaitselülitid
Vasest punutisi ja painduvaid pistikuid kasutatakse lülitusseadmetes, õhukaitselülitites ja elektrikilpides, kus voolu kandvad osad peavad samuti mehaaniliselt liikuma.
03
Trafod
Trafod võivad mähiste ja välisklemmide vahel kasutada vaskfooliumjuhtmeid, painduvaid siine ja põimitud pistikuid. Tööriistad peavad olema projekteeritud vastavalt juhi kujule ja vabale laadimisruumile.
04
Toitejaotusseadmed
Tugevast ja lamineeritud vasest siine kasutatakse{0}}jõujaotussõlmedes, mis nõuavad kompaktseid juhtivaid liitekohti. Suurte osade puhul tuleb hoolikalt hinnata küttevõimsust, rõhu jaotust ja laadimisruumi.
05
Kuidas vasest osi kuumutatakse ja konsolideeritakse?
Tüüpiline vase difusioonkeevitusprotsess hõlmab järgmisi etappe:
1. Pinna ettevalmistamine
Vuugipiirkonnast eemaldatakse õli, oksiid, kattejäägid ja jämedused. Tootmise ajal kasutatav puhastusmeetod peaks jääma kooskõlas proovide testimisel heaks kiidetud meetodiga.
2. Virnastamine ja positsioneerimine
Vaskfooliumid, punutised või siini komponendid paigutatakse vastavalt joonisele ja asetatakse spetsiaalsesse tööriista. Täpne positsioneerimine aitab kontrollida terminali mõõtmeid ja takistab kihi liikumist.
3. Esialgne survestamine
Tööriistad sulgevad ja rakendavad programmeeritud jõudu kogu liigendipiirkonnale. Ebapiisav rõhk võib jätta kihtide vahele tühimikud, samas kui liigne rõhk võib põhjustada soovimatuid deformatsioone.
4. Elektritakistusküte
Reguleeritav vool läbib konfigureeritud küttekontuuri ja tõstab liitepinna nõutavasse protsessi seisundisse. Küttevõimsus ja aeg on sobitatud vase struktuuri, liimimisala ja tööriistadega.
5. Surve hoidmine
Töödeldav detail jääb programmeeritud hoidmisperioodi jooksul kokku surutuks. Kuumutamist, rõhku ja hoidmisaega tuleb reguleerida tervikliku protsessina, mitte sõltumatute seadistustena.
6. Kontrollitud jahutus
Mõõtmete stabiilsuse säilitamiseks hoitakse detaili jahutamise ajal tööriistas. Masina jahutusahel peab korduval tootmisel tagama sobiva vee temperatuuri ja voolu.
7. Mahalaadimine ja ülevaatus
Pärast tööriistade avanemist eemaldatakse detail käsitsi või automaatselt ja kontrollitakse vastavalt kokkulepitud mõõtmetele, mehaanilistele ja elektrilistele nõuetele.
KKK vase difusioonkeevitusmasinate kohta
Hankige tasuta hinnapakkumine!
Wuxi Haifei Intelligent Equipment Co., Limited on hästi-tuntud kui üks juhtivaid vasetootjate ja -tarnijate difusioonkeevitajaid Hiinas. Võite olla kindel, et ostate siit meie tehasest Hiinas valmistatud kvaliteetse vase difusioonkeevitusseadme. Hinnakonsultatsiooni saamiseks võtke meiega ühendust.