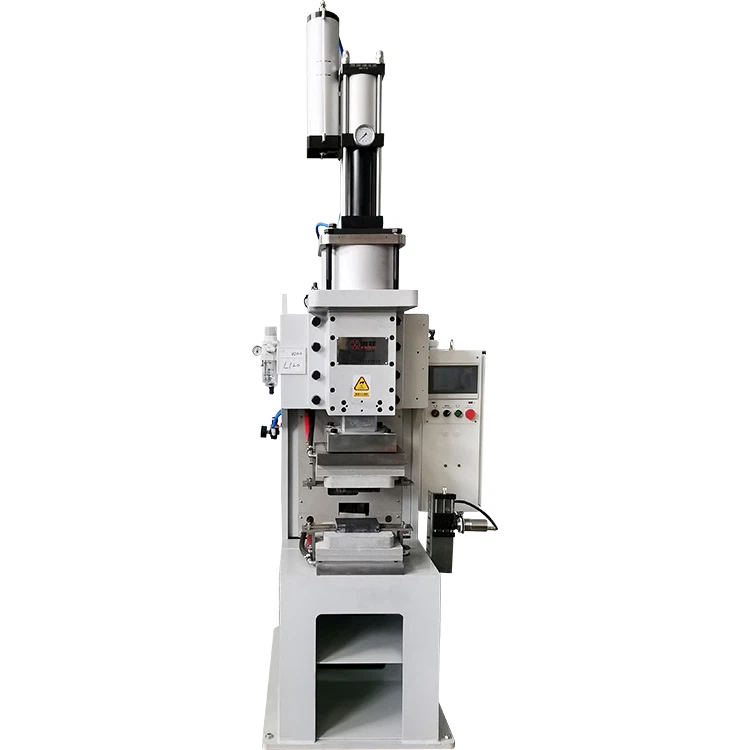
Ultraheli metallikeevitusmasinad juhtmestike ja klemmide jaoks
HAIFEI toodabultraheli metalli keevitusmasinadvaskjuhtmete, alumiiniumjuhtmete, kaabliklemmide ja muude juhtivate komponentide ühendamiseks. Meie seadmed hõlmavad traadi-to-liitmist, traadi-klemmiga keevitamist, metalli punktkeevitust ja traadi või toru otste tihendamist.
Erinevalt sulakeevitusest moodustab ultraheliga metallikeevitus liitekoha kõrgsagedusliku mehaanilise vibratsiooni ja kontrollitud kinnitusrõhu kaudu. Alusmaterjale ei pea täielikult sulama, mis aitab piirata kuumusega{2}}mõjutatud ala ja väldib joote-, räbusti- või täiendava täitematerjali kasutamist.
Sobiv masin valitakse vastavalt liigendi struktuurile, juhi materjalile, kogu ristlõike-pindalale, klemmi konstruktsioonile, nõutavale keevisõmbluse tugevusele ja tootmistsüklile. Standardvarustust saab tarnida iseseisvaks tööks, samas kui etteandmist, positsioneerimist, keevitusandmete salvestamist ja automaatset mahalaadimist saab integreerida suurema-mahuga juhtmekimbu tootmiseks.
Saatke meile oma juhtme- ja klemmijoonised, materjaliteave ja näidisosad. Meie insenerid saavad hinnata liigendit, korraldada näidiskeevitust ja soovitada masina võimsust, tööriistu ja automaatika konfiguratsiooni.
-
![Ultraheli traadi tihendusmasin]() Ultraheli traadi tihendusmasinHF-WX-FW ultrahelitraadi tihendusmasin on mõeldud vaskjuhtmete ja toruotste tihendamiseks ja moodustamiseks kõrgsagedusliku ultraheli vibratsioonitehnoloogia abil. Tänu 20 kHz ultrahelisüsteemile...Vaata veel
-
![Ultraheli punktkeevitusmasin]() Ultraheli punktkeevitusmasinHaifei HF-WX-20XC-2 on suure jõudlusega-ultraheli punktkeevitusmasin, mis on spetsiaalselt loodud suure-lõikega juhtmejuhtmete jaoks. Kasutades 20 kHz kõrgsageduslikku{12}vibratsioonitehnoloogiat...Vaata veel
-
![Ultraheli õmbluste keevitaja]() Ultraheli õmbluste keevitajaHaifei ultrahelikeevitusmasin tagab täpsed ja suure{0}}tugevad sidemed vase, alumiiniumi ja muude juhtivate komponentide jaoks. Selle tahkis-keevitus tagab minimaalse kuumakahjustuse ja ühtlase...Vaata veel
-
![Ultraheli punktkeevitusseade]() Ultraheli punktkeevitusseadeMeie ultraheli punktkeevitusseade kasutab kõrgsageduslikke{0}}mehhaanilisi vibratsioone, et luua sarnaste või erinevate metallide vahel koheseid külmasid keevisõmblusi. See uuenduslik tehnoloogia...Vaata veel
-
![Ultraheli juhtmestiku klemmi keevitaja]() Ultraheli juhtmestiku klemmi keevitajaUltrasonic Wire Harness Terminal Welder on uusim süsteem, mis on loodud kiireks ja usaldusväärseks elektriklemmide ühendamiseks autotööstuses, kosmosetööstuses ja seadmete juhtmestiku tootmises....Vaata veel
-
![Ultraheli traadi rakmed splaissinad keevitaja]() Ultraheli traadi rakmed splaissinad keevitajaUltraheli traadi rakmete splaissingut keevitaja on tipptasemel süsteem, mis on loodud kõrge usaldusväärsusega, oksiidivabaks traadi rakmete sidumiseks autotööstuses, lennunduse ja seadmete...Vaata veel


Ultraheli metallikeevitusmasinad lühidalt
Projekti küsimus |
HAIFEI võimekus |
|---|---|
| Milliseid materjale saab hinnata? | Paljas vask, tinatatud vask, alumiinium ja valitud erinevad juhtivad materjalid |
| Milliseid liigesstruktuure toetatakse? | Traat-traadiga-, traat--klemmiga, metallist-metallist-punktühendused ja traadi või toru otste tihendus |
| Milline teave määrab masina valiku? | Materjal, juhi kogu ristlõige-, liite geomeetria, keevisõmbluse pindala, tugevusnõue ja tsükli aeg |
| Kas joote või räbusti on vajalik? | Ei. Ultraheli metallikeevitus ühendab materjalid tavaliselt ilma jootmise, räbusti või täitematerjalita |
| Kas keevisõmbluse kvaliteeti saab jälgida? | Olenevalt masina konfiguratsioonist saab jälgida keevitusenergiat, aega, amplituudi, rõhku, nihet ja muid protsessiandmeid |
| Kas üks masin saab töödelda erinevaid tooteid? | Valitud tooteperekondi saab käsitleda muudetavate tööriistade ja salvestatud keevitusretseptide abil |
| Kas seadmeid saab automatiseerida? | Integreerida saab automaatset söötmist, positsioneerimist, keevitamist, kontrolli, mahalaadimist ja andmete salvestamist |
| Kas näidiskeevitus on saadaval? | Jah. Enne masina ja tööriistade konfiguratsiooni lõplikku kinnitamist on soovitatav katsetada prooviproove |
Kuidas ultraheli metalli keevitamine töötab?
Ultraheli metallikeevitus on tahkis{0}}liitmise protsess. Toorikud hoitakse sonotoodi ja alasi vahel, samal ajal kui kõrge sagedusega mehaanilist vibratsiooni rakendatakse kontrollitud kinnitusrõhu all.
Kombineeritud vibratsioon ja rõhk tekitavad lokaalse liidese liikumise ja plastilise deformatsiooni. See aitab lõhkuda pinnakihte ja viia puhtad metallpinnad tihedasse kontakti, võimaldades moodustada metallurgilise sideme ilma alusmaterjale täielikult sulamata.
Täielik keevitustsükkel sisaldab tavaliselt:
- Eemaldatud juhtmed või metallosad asetatakse tööriista sisse.
- Masin rakendab eelseadistatud kinnitusrõhku.
- Ultraheli generaator edastab muundurile elektrienergiat.
- Konverter ja võimendi edastavad mehaanilise vibratsiooni sonotroodi.
- Sonotrood rakendab keevitusliidesele vibratsiooni.
- Materjalid konsolideeruvad ja moodustavad vuugi.
- Süsteem lõpetab hoidmise etapi ja vabastab tooriku.
- Keevitusandmeid hinnatakse konfigureeritud protsessipiirangute alusel.
Lõplik ühenduskoht sõltub amplituudi, rõhu, keevitusenergia, aja, tööriistade seisukorra ja tooriku konsistentsi vastastikusest mõjust. Need parameetrid tuleb välja töötada katsetamise teel, mitte valida ainult traadi suuruse järgi.
Võrrelge ultraheli metallikeevitusmasinate tüüpe
Masina tüüp |
Liigestruktuur |
Tüüpiline toorik |
Peamine valiku alus |
|---|---|---|---|
| Ultraheli traadi liitmismasin | Juhtmest-juhtmesse- | Vask- või alumiiniumtraadi kimbud | Juhtide kogu ristlõige-, kimbu paigutus ja splaissi mõõtmed |
| Ultraheli terminaliga keevitusmasin | Juht-terminali- | Kaabel, klemm, klemm või elektrikontakt | Kaabli piirkond, klemmi materjal, plaadistus ja keevisõmblusala |
| Ultraheli metalli punktkeevitusseade | Metallist-metalliks- | Kile, plaat, klemm või juhtiv komponent | Materjali virn, liitepind ja vajalik tugevus |
| Traadi või toru otsa tihendusmasin | Otsade tihendamine ja vormimine | Vasktraadi kimp, põimitud juht või toru | Läbimõõt, seina paksus ja viimistletud profiil |
| Automaatne ultraheli keevitussüsteem | Integreeritud tootmisprotsess | Suuremahulised-juhtme- ja klemmikoostud | Tsükliaeg, söötmine, kontroll, jälgitavus ja mudelivahetus |
Konkreetsed võimsuse, sageduse ja keevitusvahemikud tuleks kinnitada vastaval tootelehel või näidise hindamise kaudu.
Materjalid, mida saab hinnata
Paljas vasktraat
Paljast vaske kasutatakse laialdaselt autode rakmetes, elektriseadmetes ja akukaablites. Ultraheli keevitamine võib liita mitu kiudu kompaktseks ühenduskohaks ilma jootet lisamata. Keevitusparameetrite määramisel tuleb arvestada juhi ristlõiget-, keerme struktuuri ja pinna puhtust.
01
Tinatud vasktraat
Tinatud vasktraati saab hinnata ultrahelitraadi splaissimise ja klemmide keevitamise jaoks. Tinakate muudab aga hõõrdumist ja materjalivoogu liitekohas. Katte paksus, säilitustingimused ja pinna saastumine võivad protsessi akent mõjutada, seetõttu on soovitatav katsetada proove.
02
Alumiiniumist traat
Alumiiniumjuhid nõuavad oma materjaliomaduste ja pinna oksiidikihi tõttu vasest erinevaid tööriistu ja keevitusparameetreid. Masina konfiguratsioon tuleks valida vastavalt juhi alale, ahela struktuurile ja liitenõuetele.
03
Vase{0}}–-alumiiniumühendused
Valitud vask{0}}--alumiiniumühendusi saab hinnata metallide ultrahelikeevitusega. Teostatavus sõltub vuugi struktuurist, materjali paksusest, kontaktpinnast ja hooldusnõuetest. Lõppkoostu tootja peaks arvestama ka galvaanilise korrosiooniriskiga ja töökeskkonnaga.
04
Vaskklemmid ja juhtivad osad
Vaskklemmid, kõrvad, kontaktid ja juhtivad plaadid saab ühendada ühilduvate juhtmetega, kus liitmik tagab tööriistadele piisava juurdepääsu ja toe. Enne keevitussüsteemi valimist tuleks üle vaadata klemmi joonis ja tegelikud näidised.
05
Tüüpilised rakendused
Autojuhtmed
Ultraheli traadikeevitajaid kasutatakse sõidukite juhtmestikusüsteemides kompaktsete traadiliitmike tootmiseks. Tüüpiliste toodete hulka kuuluvad maandusjuhtmed, andurite rakmed, valgustusjuhtmed, toitejaotusjuhtmed ja elektrilised juhtühendused.
Elektrisõidukite kõrge{0}pingekaablid
Elektrielektrijaamade kaablikomplektid võivad nõuda suuremaid juhtmete{0}}ristlõiget, väikese-takistusega ühendusi ja protsessi ranget jälgitavust. Rakendused võivad hõlmata kaabli-klemmiga-keevitamist, akukaablite ühendusi ja kõrget-voolu juhtivaid sõlme.
Aku ja energiasalvestuse ühendused
Ultraheli metallikeevitust saab hinnata valitud akukaablite, klemmide, juhtivate kilede ja elektriühenduste puhul. Kuna akuprojektides kasutatakse erinevaid materjalide kombinatsioone ja ühendusstruktuure, on enne protsessi kinnitamist vajalik näidistestimine.
Madalpinge{0}}elektriseadmed
Traadi- ja klemmkeevitusmasinaid saab kasutada kaitselülitite, kontaktorite, juhtkilpide, lülitusseadmete komponentide ja muude{0}}voolu juhtivate sõlmede jaoks. Need tooted nõuavad sageli madalat vuugitakistust ja kontrollitud terminalide deformatsiooni.
Elektrimootorite ja mähiste ühendused
Ultraheli keevitamist saab hinnata valitud mootorijuhtmete, mähisühenduste ja juhtivate klemmide puhul. Ühendus peab olema konstrueeritud nii, et tööriistad pääseksid ligi keevitusalale ja saaksid seda toetada, kahjustamata läheduses olevat isolatsiooni või komponente.
Vasktraadi ja toru otsa tihendamine
Traadikimpe, põimitud juhtmeid ja valitud vasktorusid saab hilisemaks kokkupanekuks sulgeda või otsast vormida. Nõutavad valmismõõtmed ja vastuvõtumeetod tuleks määratleda enne tööriista valmistamist.
Kuidas valida õige ultrahelikeevitusmasin
Õige ultrahelikeevitusmasina valimine nõuab keevitusnõuete, tootmismahu, materjali spetsifikatsioonide ja automatiseerimise taseme selgitamist, et see sobiks optimaalse masinatüübiga.

1. Määratlege keevitusrakendus
Tehke kindlaks, kas teie protsess on ühe-traadiklemmiga keevitamine või mitme-traadi liitmine, mis määrab otseselt masina tüübi.
Klemmide keevitusmasinad:
- Ühe juhtme ja metalli klemmide ühendused
- Kõrge keevisõmbluste arv ja täpsusnõuded
- Tüüpilised tööstusharud: autoaku klemmid, kodumasinate pistikud, elektriklemmid
Traadijuhtmete liitmismasinad:
- Mitme juhtme ühendamine rakmed
- Nõuab väikese{0}}takistuse ja suure{1}}tugevusega ühendusi
- Tüüpilised tööstusharud: autode rakmed, akukomplekti siinid, tööstuslikud juhtjuhtmed
2. Võtke arvesse materjali ja traadi spetsifikatsioone
Kontrollige keevisõmbluse kvaliteedi tagamiseks traadi gabariiti, juhtme materjali ja isolatsioonitüüpi.
- Traadi gabariit ja juhtme tüüp: väikese läbimõõduga (0,1–1,0 mm²) sobib klemmi keevitamiseks; splaissimiseks sobivad suuremõõdulised, mitme-ahelaga või vask/alumiinium hübriidjuhtmed
- Isolatsiooni tüüp: PVC, TPE, silikoon jne, mõjutab keevitusenergiat ja -rõhku
- Praegused nõuded: suure-vooluga kaablid vajavad pikaajalise-kindluse tagamiseks madala-takistusega keevisõmblusi
3. Tootmismaht ja tsükliaeg
Arvutage vajalik läbilaskevõime sobiva automatiseerimistaseme valimiseks, vältides üleinvesteeringuid või ebapiisavat võimsust.
- Ühe-jaama terminaliga keevitusmasinad: sobivad väikeste ja keskmiste partiide tootmiseks
- Mitme-jaamaga/automaatsed liitmismasinad: sobivad suure-mahu ja{2}}kiire tootmiseks
- Määrake tootmistempo (keevisõmblused minutis/tunnis), et see vastaks masina võimsusele
4. Automatiseerimine ja andmehaldus
Valige automatiseerimise tase, lähtudes tootmise keerukusest ja andmenõuetest.
- Põhimasin: käsitsi laadimine, sobib väikeste partiide või uurimis- ja arendustegevuse jaoks
- Pool{0}}automatiseeritud: käsitsi laadimine, automaatne keevitamine, keskmise toodangu jaoks
- Täisautomaatne/robot{0}}integreeritud: mitme-jaama pidev tootmine, kõrge täpsus
- Andmete jälgimine: digitaalsed või PLC-masinad tootmise jälgimiseks ja kvaliteedi jälgimiseks, MES-i integreerimine valikuline
5. Pikaajaline-hooldus ja laiendatavus
Valige usaldusväärne bränd pikaajaliseks stabiilseks{0}}tööks ja tootmisliini edaspidiseks laiendamiseks.
- Masina stabiilsus, reguleeritavad keevitusparameetrid ja vahetatavad komponendid
- Modulaarne disain jaamade lisamiseks või robootika uuendamiseks
- Müügijärgse{0}teenuse ja tehnilise toe kättesaadavus
Käsitsi, pool{0}}automaatne või täisautomaatne?
| Tootmise seisukord | Soovitatav konfiguratsioon |
|---|---|
| Mitmed tootevariandid ja mõõdukas maht | Käsitsi{0}}laadimismasin muudetavate tööriistadega |
| Korduvate partiidega stabiilsed tooted | Poolautomaatne{0}}keevitustööjaam |
| Suure-mahuga juhtmete-to{2}}tootmine | Automaatne positsioneerimis- ja keevitussüsteem |
| Terminali orientatsioon on keeruline | Automaatne terminali söötmine või juhitud laadimine |
| Nõutav on protsessi range jälgitavus | Parameetrite jälgimine, retseptide juhtimine ja andmete salvestamine |
| Vaja on mitut protsessi | Integreeritud lõikamis-, eemaldamis-, positsioneerimis-, keevitus- ja kontrolliliin |
| Sagedased tootevahetused | Salvestatud retseptid ja vahetatavad tööriistad |
| Raskeid kaableid on raske paigutada | Abistav käsitsemine ja spetsiaalsed kaablikinnitused |
Täisautomaatne ultrahelikeevitusliin on kõige kasulikum siis, kui materjali käsitsemine, toote positsioneerimine või kontrollimine on muutunud peamiseks tootmise kitsaskohaks. Sagedaste mudelite vahetamise või väiksemate partiide puhul võib kontrollitud keevitusparameetritega käsitsi laaditav-masin pakkuda suuremat paindlikkust ja väiksemaid hooldusvajadusi.
Ultraheli keevitusmasina spetsifikatsioonid
| Spetsifikatsioon | Üksus | HF-WX-20DZ | HF-WX-20WD | HF-WX-20XC | HF-WX-20XB | HF-WX-20DA | HF-WX-FW | HF-WX-20SD |
|---|---|---|---|---|---|---|---|---|
| Maksimaalne võimsus | kW | 16 | 8 | 9 / 6 | 3 | 6 / 3 | 3 | 3 |
| Töösagedus | kHz | 20 | 20 | 20 | 20 | 20 | 20 | 20 |
| Toite sisend | V/Hz | 380/50 | 380/50 | 380/50 | 220/50 | 380/50 / 220/50 | 220/50 | 200–380/50 |
| Õhuvarustuse sisend | MPa | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 | 0.5 |
| Seadmete kaal | kg | 1200 | 680 | 80 / 50 | 30 | 150 / 150 | 20 | 80 |
| Mõõdud - pikkus | mm | 2060 | 1300 | 120 / 80 | 100 | 66 | / | / |
| Mõõdud - laius | mm | 1010 | 1000 | 90 / 85 | 65 | 70 | 55 | / |
| Mõõdud - Kõrgus | mm | 2300 | 2000 | 160 / 150 | 25 | 85 | 25 | / |
| Keevitusvahemik | mm² | 50–95 | 35–70 | 5–100 / 25–50 | 0.5–25 | 16–35 / 2–16 | 2–10 | 0,02–0,2 mm |
Ultraheli keevitusmasina omadused
- Väga lühikesed protsessiajad;
- Külmkeevitustööriistade tõttu on komponendi termiline kahjustus väike või puudub üldse;
- Madal keevitamise energiavajadus ja seega kõrge efektiivsus;
- Lahustid ja lisandid pole vajalikud (puhas taaskasutus);
- Pidevad, reprodutseeritavad keevitustulemused on võimalikud mitmesuguste keevitusparameetrite kaudu;
- Ultraheli abil saab omavahel ühendada erinevaid termoplastseid materjale;
- Keevitustööriistad ei kuumene, seega puuduvad soojenemis--ja jahtumisajad- ning tööriistu saab kiiresti vahetada;
- Kuumade masinaosade tõttu puudub vigastusoht;
- Väga hea integreeritavus olemasolevatesse süsteemidesse;
- Aruka võrgu loomise ja juhtimise võimalus.

Kuidas ultraheli keevisõmbluse kvaliteeti kontrollitakse?
Visuaalne ja mõõtmete kontroll
Valmis pleissi saab kontrollida asukoha, laiuse, kõrguse, liigse välgu, lahtiste kiudude, terminali deformatsiooni ja lähedalasuva isolatsiooni kahjustuste suhtes.
01
Tõmbe- või koorimiskatse
Mehaanilist testimist kasutatakse selleks, et hinnata, kas liigend vastab kliendi määratud tugevusele. Enne vastuvõtmist tuleb kokku leppida katsemeetod, tõmbesuund ja rikkekriteeriumid.
02
Läbilõike analüüs-
Poleeritud ristlõige{0}} võib näidata traadi tihenemist, sisemisi tühimikke, keerme jaotumist ja deformatsiooni keevitatud alal. See on kasulik protsessi arendamise ja perioodilise kvaliteedikontrolli ajal.
03
Elektritakistuse testimine
Takistuse mõõtmine hindab liigendi elektrilist jõudlust. Mõõtmismeetod, kontakti asukoht, seadmete täpsus ja vastuvõetav väärtus peavad olema määratletud kliendi kvaliteedinõuetega.
04
Protsessi parameetrite hindamine
Energiat, aega, amplituudi, rõhku ja nihet saab võrrelda valideeritud protsessiaknaga. Parameetri häire näitab, et keevitustsükkel vajab täiendavat kontrolli.
Ükski test ei sobi iga rakenduse jaoks. Ülevaatusplaan tuleks koostada vastavalt töödeldavale detailile, elektrikoormusele ja lõppkasutustingimustele.
05
Levinud ultrahelitraadi keevitamise probleemid
| 1 | Liigese nõrk või ebaühtlane tugevus | Võimalikud põhjused on sobimatu parameetri aken, kulunud tööriistad, saastunud juhtmed, ebaühtlane juhtme paigutus või juhtme kogu ristlõike{0}}muutus. |
| 2 | Lahtised kiud sideme ümber | Lahtised kiud võivad tuleneda traadi valest positsioneerimisest, sobimatutest külgjuhikutest, ebapiisavast tööriistade hoidmisest või ühenduskambri valest suurusest. |
| 3 | Liigne juhtme deformatsioon | Liigne rõhk, energia või amplituud võib tekitada liiga kokkusurutud splaissi või kahjustada üksikuid kiude. Tööriistade kontaktpinda ja keevisõmbluse piire tuleks koos vaadata. |
| 4 | Klemmi pragunemine või painutamine | Klemmil võib puududa piisav tugi või keevitusasend võib olla paindele, servale või õhukesele lõigule liiga lähedal. Enne keevitusenergia suurendamist või vähendamist tuleb kontrollida klemmi geomeetriat ja kinnituste tuge. |
| 5 | Traadi isolatsiooni kahjustused | Isolatsioonikahjustused võivad tekkida, kui eemaldamise pikkus on ebapiisav, isolatsioon on keevituskohale liiga lähedal või kinnitus ei toeta kaablit õigesti. |
| 6 | Ebastabiilsed tulemused pärast pikki tootmisperioode |
Tööriistade kulumine, materjali kogunemine, temperatuurimuutused ja töödeldava detaili ebaühtlased pinnad võivad mõjutada pika{0}}töö stabiilsust. Vajalik on regulaarne puhastamine, ülevaatus ja ennetav hooldus. |
Miks valida HAIFEI?
Näidistestimise teel valitud seadmed
Ultraheli keevitustulemusi mõjutavad materjal, kate, keerme struktuur ja liite geomeetria. Vajadusel kontrollime rakendust proovikeevitusega enne seadmete ja tööriistade viimistlemist.
Tööriistad on välja töötatud liigese ümber
Sonotrood, alasi ja positsioneerimiskomponendid on konstrueeritud vastavalt juhile ja klemmile, mitte ainult üldisest juhtme{0}}suuruse tabelist.
Sõltumatute masinate ja automaatliinide tugi
Kliendid saavad valida käsitsi laaditava-ultraheli keevitusmasina, pool-automaatse tööjaama või kohandatud tootmisliini koos etteande, kontrolli ja jälgitavusega.
Keevitusprotsessi ja automatiseerimist hinnatakse koos
Automatiseerimine ei saa parandada ebastabiilset liigendi konstruktsiooni. Esmalt kinnitame keevitusprotsessi ja tööriistade kasutamise, seejärel töötame välja käsitsemis- ja juhtimissüsteemi vastavalt kinnitatud tingimustele.
Tehase testimine enne tarnimist
Kui kliendi näidised on saadaval, saab seadmeid enne saatmist testida keevitusjärjestuse, tööriistade töö, retseptide juhtimise, häirete ja kokkulepitud vastuvõtuüksuste suhtes.
Kasutamise ja hoolduse tehniline tugi
Kui klient tutvustab valideeritud tootevarianti, võib tugi hõlmata parameetrite seadistamist, tööriistade väljavahetamist, rutiinset hooldust, tõrkediagnostikat ja protsessi reguleerimist.
Tootmisprotsess


Ultraheli keevitusmasina kasutusnõuded
- Rutiinsed kontrollid ja puhastamine on vajalikud, et vältida probleeme, mis võivad tootmist aeglustada või kulukaid remonditöid põhjustada.
- Kontrollige kindlasti regulaarselt selliseid komponente nagu ultrahelisignaal, võimendi ja andur.
- Määrige liikuvaid osi vastavalt tootja soovitustele.
- Samuti on oluline tagada, et jahutussüsteemid töötaksid õigesti, et vältida ülekuumenemist, mis võib põhjustada seadme rikke.
- Üksikasjalike hoolduspäevikute pidamine võib aidata jälgida masinate seisukorda ja ennustada võimalikke rikkeid. Planeeritud seisakuajad hoolduseks võivad ära hoida ootamatuid rikkeid ja pikendada seadmete eluiga.
tunnistus
Maksetingimused
TT 30% sissemaksega, 70% enne saatmist.
Paypal või West Union aktsepteerivad ka.
Pakendamine ja saatmine

KKK
K: Kas üks masin saab keevitada erineva suurusega traate?
V: Seotud juhtme suurusi saab töödelda muudetavate tööriistade ja salvestatud parameetrite retseptide abil. Lubatud vahemik sõltub ühendusdetaili mõõtmete erinevusest ja masina nõutavast võimsusest.
K: Kui tihti tuleks sonotrood ja alasi välja vahetada?
V: Iga rakenduse jaoks pole kindlat intervalli. Asendamine sõltub materjalist, tootmismahust, keevitusenergiast, kattekihist ja tööriistade kulumisest. Soovitatav on regulaarne seisukorra kontroll.
K: Mis põhjustab nõrku ultrahelitraadi keevisõmblusi?
V. Levinud põhjused on valed parameetrid, kulunud tööriistad, halb juhtme paigutus, pinna saastumine ja juhtmete ebaühtlane ristlõige.
K: Kas ultrahelikeevitus võib traadi isolatsiooni kahjustada?
V: Isolatsioon peab jääma keevitusalast väljapoole. Õige eemaldamise pikkus, traadi paigutus ja kinnitusdetailid aitavad vältida isolatsioonikahjustusi.
Alustage oma ultraheli metallikeevitusprojekti
Õiget ultrahelikeevitusseadet ei saa valida ainult juhi suuruse järgi. Ühenduse struktuuri, materjali, klemmi konstruktsiooni, keevisõmbluse pindala, mehaanilist tugevust, elektrilist jõudlust ja tootmistsüklit tuleb hinnata koos.
Saatke HAIFEI-le oma joonised, juhtmekombinatsioonid, terminali näidised ja vastuvõtunõuded. Meie insenerid vaatavad üle, kas teie rakendus nõuab traadiliitmismasinat, klemmkeevitajat, metalli punktkeevitajat, otste tihendusmasinat või kohandatud ultrahelikeevitussüsteemi.
Küsige ultrahelikeevituslahendust
Wuxi Haifei Intelligent Equipment Co., Limited on hästi-tuntud kui üks juhtivaid ultrahelikeevitusmasinate tootjaid ja tarnijaid Hiinas. Võite olla kindel, et ostate siit meie tehasest kvaliteetse Hiinas valmistatud ultrahelikeevitusmasina. Hinnakonsultatsiooni saamiseks võtke meiega ühendust.