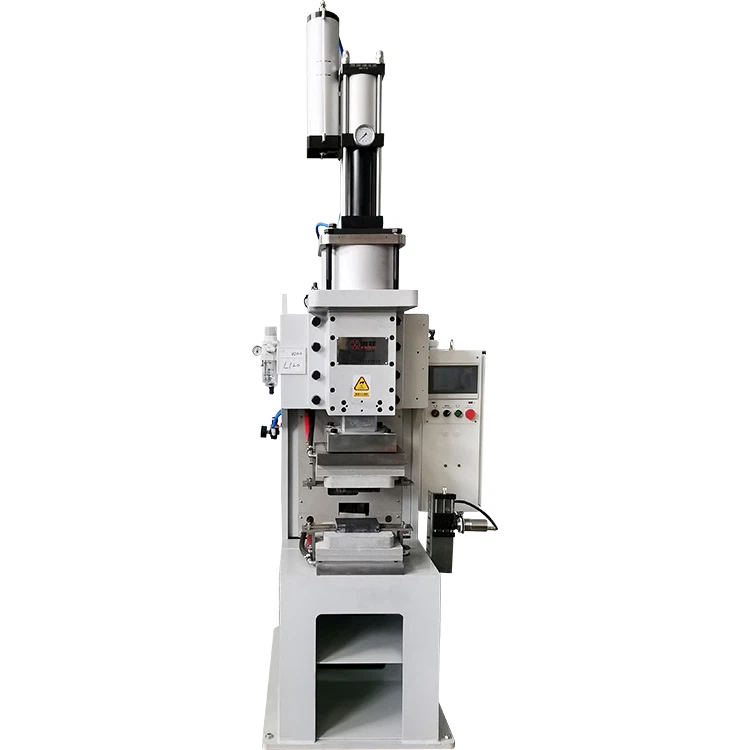
Paindlikud projektsioonkeevitusliinid ja tööjaamad
HAIFEI arendab paindlikke projektsioonkeevitusliine ja tööjaamu keevismutrite, poltide ja naastude kinnitamiseks stantsitud osade, sulgude, paneelide ja konstruktsioonikomponentide külge. Süsteem võib kombineerida kinnitusdetailide automaatset etteandmist, tooriku positsioneerimist, projektsioonkeevitamist, kinnitusdetailide kontrollimist, protsessi jälgimist ja valmisdetailide käsitsemist.
Seadmeid saab konfigureerida operaatori poolt laetava automaatse projektsioonkeevitusseadmena, paindlikuks töökohaks, robotkeevituselemendiks või ühendatud mitme jaama liiniks. Sobiv paigutus sõltub kinnitusdetailidest, töödeldavast detailist, keevisõmbluste arvust, heakskiidetud tootevalikust ja nõutavast tootmistsüklist.
Saatke meile oma kinnitusdetailide joonised, tooriku joonised, keevisõmbluste asukohad ja tootmise sihtmärk. Meie insenerid vaatavad enne seadme kontseptsiooni koostamist üle liigendi, etteandemeetodi, kinnitused, keevitusprotsessi ja vajaliku automatiseerimise taseme.
Arutage oma projektsioonkeevitusprojekti
-
![Robotkeevitusintegratsioon]() RobotkeevitusintegratsioonHaifei pakub robotkeevitusintegratsiooni punkt-, projektsioon-, õmblus- ja difusioonkeevituseks. Kombineerime iga tooriku ja tootmisobjekti ümber robotid, keevitusmasinad, kinnitused,...Vaata veel
-
![Robothajutuskeevitussüsteemi integraator]() Robothajutuskeevitussüsteemi integraatorTäielikult automatiseeritud vasest painduva pistiku tootmisliin, mis integreerib fooliumi lõikamise, robotkäitlemise, difusioonkeevituse ja konveierilt mahalaadimise. Ideaalne siini ja EV akude...Vaata veel
-
![Robotmutri projektsioonkeevitus, täisautomaatne tööjaam]() Robotmutri projektsioonkeevitus, täisautomaatne tööjaamRobotmutterprojektsioonkeevituse täisautomaatne tööjaam on hästi integreeritud keevituslahendus, mis on loodud automaatseks mutrite projektsioonkeevituseks suures mahus{0}}tootmises. Süsteem...Vaata veel
-
![Robot-Vedrustuse punktkeevitusmasin]() Robot-Vedrustuse punktkeevitusmasinRoboti-toega vedrustuse punktkeevitusmasin ühendab tööstusroboti paindlikkuse ja vedrustus-tüüpi punktkeevitusseadme kõrge efektiivsusega. See on mõeldud suure-mahu ja suure...Vaata veel
-
![Paindliku mutri projektsiooniga keevitamise tööjaam]() Paindliku mutri projektsiooniga keevitamise tööjaamSee painduva mutriprojektsiooniga keevitustööjaam on tipptasemel{0}}intelligentne seade, mis integreerib automaatse söötmise, täpse keevitamise ja kvaliteedikontrolli. See on loodud lahendama...Vaata veel
-
![Alumiiniumist punktkeevitustööjaam]() Alumiiniumist punktkeevitustööjaamHAIFEI Aluminum Spot Welding Workstation on mõeldud alumiiniumplaatide, alumiiniumsulamitest osade, EV aku komponentide ja kergete konstruktsiooniosade automatiseeritud punktkeevitamiseks. Süsteem...Vaata veel
-
![Automatiseeritud projektsioonkeevitustööjaam]() Automatiseeritud projektsioonkeevitustööjaamHaifei automatiseeritud projektsioonkeevitustööjaam on mõeldud suure -mahuga mutrite ja naastude keevitamiseks autotööstuses stantsitud osadel, sulgudes, istmekonstruktsioonidel,...Vaata veel
-
![Keevitusautomaatika difusioonkeevituseks]() Keevitusautomaatika difusioonkeevituseksDifusioonkeevituse keevitusautomaatika on loodud vasest siinide, painduvate pistikute ja mitmekihiliste juhtivate komponentide suure-kindlusega ühendamiseks, kui tavaline takistuskeevitus või...Vaata veel


HAIFEI paindlikud projektsioonkeevitussüsteemid
Järgmised süsteemid esindavad projektsioonkeevituse automatiseerimise erinevaid tasemeid. Iga masin on välja töötatud kinnitatud kinnitusdetailide ja toorikute kombinatsiooni ümber, mitte tarnitakse universaalse süsteemina iga mutri, poldi või komponendi jaoks.
Robotmutri projektsioonkeevitustööjaam
See süsteem ühendab roboti käsitsemise, automaatse mutri etteande ja projektsioonikeevituse komponentide jaoks, mis nõuavad mitut keevitusasendit või tooriku kontrollitud liikumist. Robot saab detaili laadida, pöörata ja teisaldada vastavalt kinnitatud tootmisjärjekorrale.
Üldiselt peetakse seda arvesse, kui komponent on raske, käsitsi positsioneeritav või nõuab kinnitusdetailide keevitamist erinevatel pindadel. Roboti ulatus, kasulik koormus, haarats, kinnitusseade ja keevitusjaam valitakse tegelikust toorikust.


Paindliku mutri projektsiooniga keevitamise tööjaam
See tööjaam on mõeldud tehastele, mis toodavad mitmeid seotud komponente või kinnitatud kinnitusdetailide spetsifikatsioone. Vahetatavad kinnitusdetailid, salvestatud keevitusretseptid ja konfigureeritavad etteandeseadmed võimaldavad operaatoril vahetada kinnitatud tootemudelite vahel.
Ühilduv tootevalik tuleb enne masina projekteerimist üle vaadata. Erinevad mutrid võivad vajada eraldi etteanderadu, etteandepäid, tihvte või elektroode isegi siis, kui keerme suurus on sarnane.
Automatiseeritud projektsioonkeevitustööjaam
See tööjaam ühendab töödeldava detaili kontrollitud positsioneerimise automaatse mutrite või naastude etteandmisega ja määratletud keevitusjärjestusega. See sobib siis, kui klient vajab rohkem protsessi juhtimist kui käsitsi laaditav projektsioonkeevitaja, kuid ei vaja täielikku robotliini.
Olenevalt projektist võib süsteem sisaldada spetsiaalset kinnitust, pöörlevat indekseerimist, mitut etteandeseadet, osalise kohaloleku andureid, parameetrite jälgimist ja aktsepteeritud/tagasilükatud osade eraldamist.

Mis on painduv projektsioonkeevitusliin?
Paindlik projektsioonkeevitusliin on automatiseeritud takistuskeevitussüsteem, mis on välja töötatud heakskiidetud toorikute või kinnitusdetailide perekonna töötlemiseks. Kinnitatud toodete vahel vahetamiseks kasutatakse vahetatavaid tööriistu, valitavaid keevitusprogramme, konfigureeritavaid etteandeseadmeid või programmeeritavat käsitsemist.
Süsteem võib olla iseseisev tööjaam või ühendatud liin, mis sisaldab mitut keevitus- ja kontrolljaama. Masinat tuleks kirjeldada kui paindlikku ainult siis, kui tootevalik, tööriistade muudatused, elektriline võimsus ja keevitusnõuded on eelnevalt hinnatud.
Paindlikkus ei tähenda, et üks masin suudab keevitada iga mutri, poldi või töödeldava detaili. Muudatused kinnitusdetailide geomeetrias, eendi konstruktsioonis, materjalis, kattekihis, lehe paksuses ja keevisõmbluse asendis võivad nõuda erinevaid sööte, asukoha määramise tihvte, elektroode, kinnitusvahendeid või keevitusvõimsust.
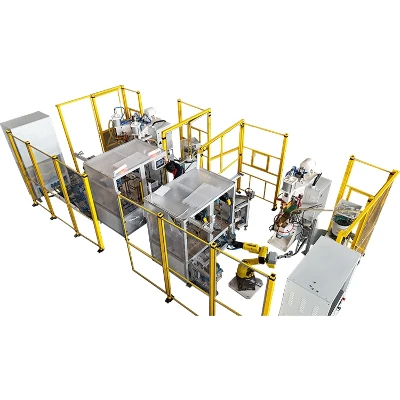
Milline projektsioonkeevituse konfiguratsioon sobib teie projektiga?
Vajaliku automatiseerimise taseme määrab rohkem kui tootmismaht. Arvestada tuleb ka tooriku kaalu, kinnitusdetailide arvu, keevisõmbluse suunda, ümberlülitussagedust, kontrollinõudeid ja vaba tehasepinda.
| Tootmisnõue | Sobiv konfiguratsioon |
|---|---|
| Üks stabiilne detail väikese arvu kinnitusdetailidega | Operaatoriga laetav automaatne projektsioonkeevitusmasin |
| Mitmed seotud komponendid, mis nõuavad kavandatud üleminekut | Paindlik projektsioonkeevitustööjaam |
| Mitme keevitussuunaga rasked või keerulised osad | Robotprojektsioonkeevitustööjaam |
| Korduvad laadimise, keevitamise, kontrolli ja märgistamise etapid | Mitme jaama projektsioonkeevitusliin |
| Olemasolev ühilduv keevitusseade, mis vajab automaatset mutri kohaletoimetamist | Eraldiseisev automaatne mutrisöötur ja liides |
Automaatne tootmisliin ei ole alati kõige praktilisem valik. Keskmise tootmismahu või sagedase tootevahetuse korral võib hästi läbimõeldud sõltumatu tööjaam hõlbustada kasutamist ja hooldust. Stabiilse ja mitme protsessietapiga suuremahulise tootmise korral võib ühendatud liin vähendada korduvat käsitsi edastamist.
Paluge HAIFEI-l teie taotlus läbi vaadata
Mis teeb süsteemi paindlikuks?
Nõutav paindlikkus tuleks määratleda toodete põhjal, mis peavad seadmes töötama. HAIFEI hindab enne vahetussüsteemi kavandamist, kas need tooted saavad jagada keevitusjõuallikat, masina struktuuri ja käsitsemismeetodit.
| Paindlik element | Funktsioon süsteemi sees |
| Vahetatavad kinnitusdetailid | Paigutage erinevad heakskiidetud toorikud |
| Salvestatud keevitusretseptid | Tuletage meelde iga toote kinnitatud sätted |
| Konfigureeritavad kinnitusdetailide söötjad | Tarnige erinevad heakskiidetud mutrid, poldid või naastud |
| Vahetatavad etteandepead ja asukohatihvtid | Sobitage kinnitusdetail ja keevitusasend |
| Programmeeritav roboti käsitsemine | Reguleerige laadimisrada ja tooriku orientatsiooni |
| Tööriistade tuvastamine | Kontrollige, kas paigaldatud on õige kinnitus või elektrood |
| Vöötkoodi või mudeli valik | |
| Laiendatav ülevaatus | Lisage kokkulepitud tuvastamis- või testimisfunktsioonid |
Pakkumises ja tehnilises lepingus tuleks kindlaks määrata heakskiidetud toorikud, kinnitusdetailid ja vahetatavad osad. Kõik tulevased tooted tuleb enne masinasse lisamist üle vaadata.
Süsteemi projekteerimine kinnitusdetaili ja tooriku ümber
Keerme suurusest üksi projektsioonkeevitussüsteemi projekteerimiseks ei piisa. Kinnitus, aluskomponent, liigend ja tootmisjärjestus tuleb koos üle vaadata.
| Projekti teave | Üksikasjad kinnitamiseks | Mõju seadmetele |
| Kinnitusvahend | Mõõtmed, äärik, piloot, väljaulatuvad osad, materjal ja kate | Söötur, etteandepea, asukoha määramise tihvt ja elektrood |
| Töödeldav detail | Materjal, paksus, augu asukoht, tugipunkt ja juurdepääsetavus | Kinnitus, kinnitus ja masina struktuur |
| Keevitamise kohad | Keevisõmbluste kogus, suund ja kaugus | Jaamade arv, robot või indekseerimismeetod |
| Tootevalik | Heakskiidetud osad ja kinnitusdetailid | Ümberlülitusmeetod ja paindlik ulatus |
| Nõutav väljund | Tsükli aeg, nihke sihtmärk ja laadimistingimused | Automatiseerimise tase ja jaamade tasakaal |
| Kvaliteedinõue | Pöördemoment, väljatõuge, koorimine, sektsioon või kliendi standard | Proovide testimise ja vastuvõtmise meetod |
| Tehase paigutus | Põrandapind ja üles- või allavoolu protsessid | Süsteemi paigutus ja edastusmeetod |
| Jälgitavus | Osade identifitseerimine ja nõutavad parameetrite kirjed | PLC, skanner, andmesalvestus ja süsteemiliides |
Füüsilisi proove soovitatakse võtta, kui kinnitusdetailide katted, õli, pursked, väljaulatuva kuju või osade tolerantsid võivad mõjutada etteandmist või keevitamist.
Kuidas automaatne projektsioonkeevitusprotsess töötab?
Täpne töövoog sõltub osast, kuid tüüpiline mutriprojektsiooniga keevitusliin järgib järgmisi etappe:
Kinnitusvahendite söötmine
Mutrid, poldid või naastud laaditakse etteandeseadmesse. Süsteem eraldab ja suunab iga kinnituselemendi enne keevitusasendisse viimist.
Söötmismeetodis võib kasutada vibratsioonikaussi, astmesööturit, trummelsööturit või muud seadet, mis on valitud vastavalt kinnitusdetaile, pinna seisundile ja tootmiskiirusele.
Kinnitusdetailide kontrollimine
Andurid kontrollivad, kas kinnitus on jõudnud õigesse asendisse. Täiendavat tuvastamist saab lisada ümberpööratud mutrite, topeltsöötmise, puuduvate kinnitusdetailide või valede spetsifikatsioonide tuvastamiseks.
Mitme mutritüübiga projektide puhul saab mudelivaliku vigade vähendamiseks kasutada vöötkoodi skaneerimist, tööriistade tuvastamist või retseptide blokeerimist.
Töödeldava detaili laadimine ja positsioneerimine
Komponent laaditakse käsitsi, konveieri või roboti abil. Tihvtide ja kinnituspunktide asukoha määramine asetab detaili vastavalt selle tugipindadele, mitte ei tugine operaatori hinnangule.
Kinnitus peab tagama piisava jäikuse, võimaldades samal ajal keevituspeal rakendada jõudu otse läbi projektsiooniala.
Projektsioonkeevitus
Elektroodid kinnitavad töödeldava detaili ja kinnitusdetaili kontrollitud jõuga. Keevitustoiteallikas edastab seejärel programmeeritud voolujada.
Eendid kuumenevad ja vajuvad kokku, moodustades kinnitusdetaili ja alusmaterjali vahel vajalikud keevisliited. Keevitusprogramm võib olenevalt materjalist ja projektsioonist sisaldada eelsoojendust, ülestõusu, mitut impulssi või hoidmisaega.
Protsessi jälgimine
Juhtsüsteem salvestab valitud keevitusparameetrid. Projekti kohaselt võib monitooring hõlmata voolu, pinget, keevitusaega, elektroodi jõudu, nihet või muid protsessi signaale.
Kui jälgitav väärtus jääb väljapoole heakskiidetud vahemikku, võib süsteem genereerida häire ja takistada osa vabastamist aktsepteeritud komponendina.
Mahalaadimine ja ülevaatus
Pärast keevitamist eemaldatakse komponent käsitsi või kantakse üle automaatselt. Süsteem võib hõlmata ka mutri olemasolu kontrollimist, keerme kontrollimist, märgistamist ja tagasilükatud osade eraldamist.
Pöördemomendi, väljatõuke- või destruktiivsed katsed tehakse tavaliselt vastavalt kliendi joonisele, sisemisele kvaliteedistandardile või kinnitatud ülevaatusplaanile.
Tüüpilised paindlikud projektsioonkeevitusrakendused
Autode tembeldatud osad
Keevismutreid ja -polte kasutatakse sulgudes, kinnitusplaatidel, uksekomponentidel, tugevdusdetailidel ja muudel stantsitud sõlmedel. Automaatne etteandmine ja osade kontrollimine võivad vähendada puuduvate või valesti paigutatud kinnitusdetailide arvu enne komponendi sisenemist allavoolu komplekti.
Istme, šassii ja vedrustuse komponendid
Istmekonstruktsioonid, šassii kronsteinid ja vedrustuse osad võivad sisaldada mitut kinnitust erinevatel pindadel. Toorikut võib olla vaja indekseerida, pöörata või esitada rohkem kui ühele keevitusjaamale.
Kõrge tugevusega materjali, kattekihti ja paksemaid liitekohti tuleks enne süsteemi ja toiteallika lõplikku kinnitamist hinnata proovikeevitusega.
Akualused ja metallkorpused
Akualused, elektrikilbid ja metallkorpused võivad hilisemaks kokkupanekuks vajada mitut keevismutrit. Seadet saab konfigureerida keevitusjärjestuse juhtimiseks, valitud tootmisandmete salvestamiseks ja osade eraldamiseks kokkulepitud vea tuvastamisel.
Seadmed ja tööstuslikud lehtmetalliosad
Projektsioonkeevitust kasutatakse ka seadmepaneelide, kompressoriklambrite, kappide ja vormitud tööstusosade jaoks. Mõõduka väljundi jaoks võib piisata operaatori koormatud tööjaamast, samas kui mitu keevitusetappi tuleb läbi viia, võib kaaluda pöörlevat või ühendatud süsteemi.
Projekti kinnitamine ja tehase aktsepteerimine
Kinnitusvahendite ja tooriku ülevaade
Tellija esitab joonised, materjalid, keevisõmbluste asukohad, tootevariandid ja kvaliteedinõuded. HAIFEI kontrollib, kas pakutavad kinnitusdetailid ja toorikud saavad jagada masina struktuuri, keevitusvõimsust ja käsitsemisviisi.
Proovide etteandmine ja keevitamine
Tüüpilisi kinnitusvahendeid saab katsetada, et kontrollida orientatsiooni, eraldamist ja tarnimist. Näidiskeevitus aitab määrata sobiva esialgse protsessivahemiku, elektroodide paigutuse ja kinnituse kontseptsiooni.
Klient peab kinnitama nõutava keevisõmbluse hindamismeetodi enne masina valmistamise algust.
Süsteemi ja ülemineku kinnitus
Tehnilises lepingus määratakse kindlaks heakskiidetud tootevalik, etteandemeetod, tööriistad, keevitusjärjestus, osade vahetamine, juhtimisliides ja projektis sisalduvad funktsioonid.
Tehase vastuvõtukatse
Tehase vastuvõtukatsetus viiakse läbi kinnitatud tehnilise lepingu alusel. Olenevalt projektist võib test hõlmata:
- Pidev söötmine kokkulepitud tingimustel
- Kinnitatud söötmishäirete tuvastamine ja häirereaktsioon
- Tooriku positsioneerimine ja keevitamise järjekord
- Üleminek heakskiidetud toodete vahel
- Tsükliaeg määratletud laadimistingimustes
- Keevisõmbluste katsetamine kokkulepitud kontrollimeetodil
- Turvablokeeringud ja rikete taastamine
Tsükliaeg, ümberlülitusaeg ja kontrollitulemused tuleb esitada ainult koos katsetingimuste ja heakskiidetud toorikutega.
KKK
K: Mis muudab projektsioonkeevitusliini paindlikuks?
V: Paindlik süsteem töötleb heakskiidetud tooteperekonda, kasutades vahetatavaid kinnitusvahendeid, salvestatud keevitusprogramme, konfigureeritavaid etteandeseadmeid või programmeeritavat käsitsemist. Sobivad kinnitusdetailid ja toorikud tuleb eelnevalt kinnitada. Paindlikkus ei tähenda, et üks masin suudab keevitada iga toote ilma tööriistu või protsessi muutmata.
K: Kas ühes tööjaamas saab keevitada mitut suurust mutrit?
V: See võib olla võimalik, kui mutrid ja toorikud ühilduvad olemasoleva keevitusjõu, elektrilise võimsuse ja masina paigutusega. Erinevad mutrid võivad vajada eraldi söötmisradu, etteandepäid, asukoha määramise tihvte, elektroode ja programme. Enne tootevaliku kinnitamist on vaja jooniseid ja näidiseid.
K: Millal peaksin valima robotprojektsioonkeevitustööjaama?
V: Robotsüsteemi peetakse üldiselt silmas siis, kui toorik on raske, sellel on mitu keevitusasendit, see nõuab pööramist või kui operaator ei saa seda järjepidevalt laadida. Robot pole iga projekti jaoks vajalik; spetsiaalne kinnitus või pöördlaud võib lihtsamate komponentide jaoks olla praktilisem.
K: Kuidas tuvastatakse puuduvad või ümberpööratud mutrid?
V: Andurid saavad enne keevitamist kontrollida mutri saabumist, orientatsiooni või valitud masinaosade asendit. Tuvastamismeetod sõltub mutri geomeetriast ja etteaneteest. Tuvastamine kinnitab koormustingimust, kuid ei asenda kokkulepitud keevisõmbluse tugevuse kontrolli.
K: Kuidas hinnata, kas painduv projektsioonkeevitusjaam sobib minu tootmisliini jaoks?
V: Soovitatav on hinnata nelja aspekti alusel: toote spetsifikatsioonide muutmise sagedus, keevispunktide arv, tsükliaja nõuded ja tulevane skaleeritavus. Kogenud painduva projektsiooniga keevitusliini tootja tagab protsesside valideerimise ja tootmisliini projekteerimise tavaliselt projekti varases faasis, et vähendada valikuriske.
K: Kas paindliku projektsiooniga keevitusjaama kompleksi hooldus ja uuendamine on hiljem?
V: Modulaarselt kujundatud painduva projektsiooniga keevitusjaama puhul on hoolduskulud juhitavad ja uuendused paindlikud. Tulevikus saab tootmisvõimsuse või toodete muutuste põhjal lisada tööjaamu, uuendada juhtimissüsteeme või integreerida rohkem automaatikamooduleid, vältides liini täielikku väljavahetamist.
Võtke ühendust meie keevitusinseneriga
Wuxi Haifei Intelligent Equipment Co., Limited on tuntud kui üks juhtivaid paindlike projektsioonikeevitusliinide tootjaid ja tarnijaid Hiinas. Võite olla kindel, et ostate siit meie tehasest kvaliteetset Hiinas valmistatud painduvat projektsioonikeevitusliini. Hinnakonsultatsiooni saamiseks võtke meiega ühendust.