


HAIFEI arendab keevitus- ja automatiseeritud töötlemislahendusi voolu kandvate ühenduste ja konstruktsioonikomponentide jaoks, mida kasutatakse madalpinge lülitusseadmetes, kaitselülitites, kontaktorites, releedes, juhtkilpides ja toitejaotusseadmetes.
Kasutusaladeks on hõbedased kontaktid, jäigad vasest ja alumiiniumist siinid, lamineeritud painduvad siinid, vasest põimitud pistikud, klemmid, tinatud juhtmerakmed, korpuse paneelid ja keevitatud kinnitusdetailid.
Sobiv masin valitakse vastavalt juhi materjalile, plaadistusele, liitekonstruktsioonile, elektrinõuetele, mehaanilisele tugevusele, tootmismahule ja kontrollistandardile. Kliendid saavad enne seadmete konfiguratsiooni kinnitamist esitada näidistestimiseks joonised ja esinduslikud osad.
Milliseid komponente saab HAIFEI madalpingeelektritööstuse jaoks töödelda?
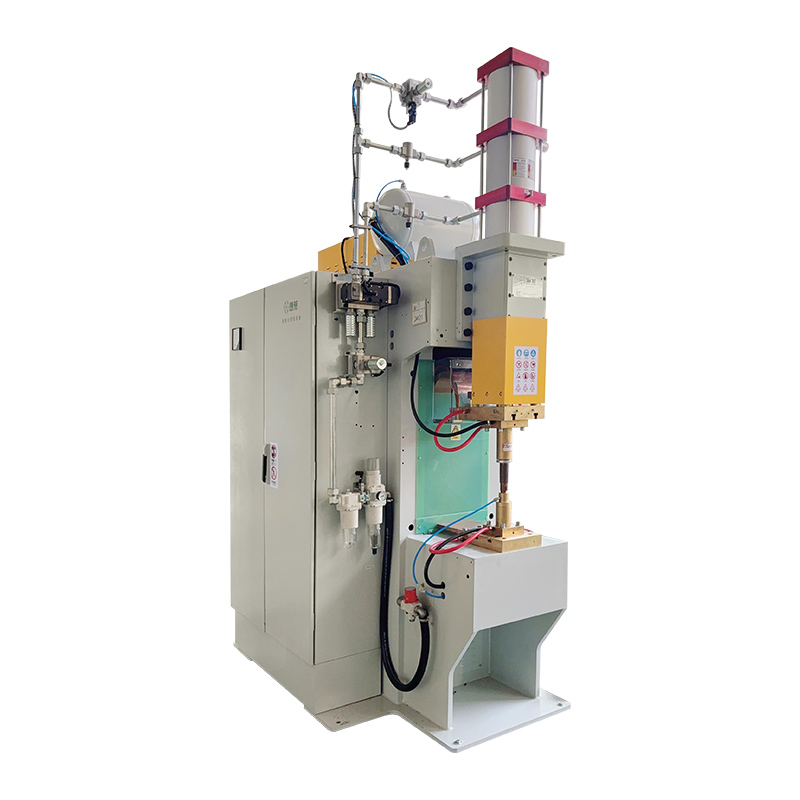
HAIFEI pakub rakendusspetsiifilisi seadmeid selle asemel, et rakendada igale elektrikomponendile ühte keevitusprotsessi. Sõltuvalt töödeldavast detailist võib lahenduseks kasutada difusioonkeevitust, MFDC takistuskeevitust, projektsioonkeevitust, kondensaatori tühjenduskeevitust, metalli ultrahelikeevitust või kohandatud automaatset tootmissüsteemi.
| Komponent või koost | Tüüpiline hindamisprotsess | Peamine tootmise eesmärk |
| Hõbedased kontaktid ja kontaktisõlmed | Täppistakistuskeevitus | Täpne positsioneerimine kontrollitud soojussisendiga |
| Täpne positsioneerimine kontrollitud soojussisendiga | Rakendusspetsiifiline takistus või siini keevitamine | Stabiilsed liigendid kontrollitud deformatsiooniga |
| Lamineeritud vaskfooliumsiinid | Difusioonkeevitus | Kompaktsed terminalialad, säilitades samas keskse paindlikkuse |
| Vasest punutud pistikud | Difusioonkeevitus või takistuskuumpressimine | Konsolideeritud kiud ja stabiilne terminali geomeetria |
| Vasest punutud punutised | Spetsiaalne takistuskeevitus | Järjepidev kattumine ja vähenenud ahela liikumine |
| Vaskpunutis lõigatud ja kandilised osad | Integreeritud lõikamine ja otsavormimine | Kontrollitud pikkus ja korratavad terminali mõõtmed |
| Tinatud juhtmed ja elektrijuhtmed | Ultraheli metallikeevitus pärast katsetamist | Piiratud termilise mõjuga juhtmete ühendamine |
| Elektriklemmid ja väikesed komponendid | Täppis-MFDC punktkeevitus | Väikesed korratavad keevisõmblused kontrollitud energiaga |
| Roostevabast terasest korpuse paneelid ja mutrid | Kondensaatori tühjenemisega projektsioonkeevitus | Kinnitage kinnitusdetailide ühendused vähendatud paneelimärgistusega |
| Mitmeosalised voolutee sõlmed | Kohandatud keevitusautomaatika | Positsioneerimine, keevitamine, kontroll ja jälgitavus |
See tabel annab ainult esialgse protsessi suuna. Enne lõpliku protsessi valimist tuleb üle vaadata materjali klass, kattekiht, ristlõige, kontaktpind ja vastuvõtukriteeriumid.
Madalpinge kaitselülitite ühendusnäidised

Alumiinium-siin

Vask-siin-nikeldatud

Paindlik-alumiinium-siin

Paindlik-vask-siin

Paindlik-vask-siin

Ümmargused-ülipunutisega-kaablid
Soovitatavad madalpinge elektriseadmed ja korpuse rakendused
Järgmises jaotises tutvustatakse Haifei tüüpilisi seadmeprojekte. Iga rakendus peaks linkima spetsiaalse juhtumilehega, mis sisaldab kliendi tausta, tooriku teavet, tehnilisi väljakutseid, seadmete konfiguratsiooni, valideerimismeetodit ja projekti pilte.
Silver Contact automaatne keevitusmasin
Hõbedast kontakte kasutatakse releedes, kontaktorites, lülitites ja muudes elektrilistes lülituskomponentides. Nende väikesed mõõtmed muudavad käsitsi positsioneerimise keeruliseks, samas kui liigne või ebastabiilne kuumus võib põhjustada kontakti nihkumist, pinnakahjustusi või ebaühtlast sidumist.
Haifei on välja töötanud nii spetsiaalseid hõbedase kontaktkeevitusseadmeid kui ka automatiseeritud tootmisliinilahendusi. Olenevalt projektist võib süsteem integreerida komponentide etteandmise, orientatsiooni, positsioneerimise, keevitamise, vormimise, mahalaadimise ja protsessi-retsepti haldamise.
Kinnitus, elektroodide geomeetria ja keevitusparameetrid töötatakse välja kliendi tegeliku kontaktsulami, kandematerjali ja liitestruktuuri abil.


Raami siini keevitussüsteemid
Raami siinisõlmed kannavad ja jaotavad voolu lülitusseadmetes, juhtkappides ja toitejaotusseadmetes. Vask ja alumiinium juhivad soojust kiiresti ning suuri või ebakorrapäraseid koostu võib olla raske järjepidevalt paigutada.
Haifei töötab välja spetsiaalsed siini keevitussüsteemid tooriku struktuuri ümber. Tehniline ulatus võib hõlmata sobivat keevitusvooluallikat, liikuvat keevitusmehhanismi, moodulseadet, kontrollitud keevitusjärjestust, retseptide salvestamist ja tootmisandmete salvestamist.
Kuna jäiga siini, lamineeritud siini ja kokkupandud raami siini liigenditel on erinevad kütte- ja rõhunõuded, tuleb protsessi kinnitada joonise läbivaatamise ja näidiskeevitusega.
Vaskpunutiste lõikamine, ruutude lõikamine ja klemmide vormimine
Mitte iga madalpinge elektriprojekt ei piirdu keevitustoiminguga. Vaskpunutiste tootmine võib nõuda ka kontrollitud söötmist, lõikamist, otste nelinurkstamist, tihendamist ja mahalaadimist.
Haifei on välja töötanud integreeritud seadmed, mis ühendavad mitu punutise töötlemise etappi ühes tööjaamas. Eesmärk on vähendada käsitsi ülekandmist eraldi masinate vahel ning parandada punutise pikkuse, klemmi kuju ja otsa seisukorda.
Seadmete konfiguratsioon sõltub sellest, kas klient töötleb ühte punutist, mitut põimitud juhti või erinevaid tootemõõtmeid. Muudetavaid tööriistu ja salvestatud retsepte saab hinnata ühilduvate tooteperekondade jaoks.


Tinatud traadi ja elektriklemmide keevitamine
Tinatud juhid, kaablisõlmed ja väikesed elektriklemmid nõuavad hoolikat energiakontrolli, sest nende mõõtmed, katted ja juhtmestruktuurid võivad oluliselt erineda.
Ultraheli metallikeevitust saab hinnata valitud traat-juhtme- või traat-klemm-ühenduste puhul. Täppis-MFDC takistuskeevitus võib sobida teatud klemmide, kontaktkandjate ja väikeste metallkomponentide jaoks.
Protsessi valik sõltub juhi ristlõikest, kattest, klemmi materjalist, ühenduskoha juurdepääsust ja nõutavast tõmbetugevusest. Proovi hindamine on vajalik enne ultraheli- ja takistuskeevituse valimist.
Roostevabast terasest paneelide ja mutrite projektsioonkeevitus
Elektrikilbid ja madalpingeseadmete korpused võivad nõuda mutrite, naastude või muude kinnitusdetailide keevitamist roostevabast terasest paneelide külge.
Sobivate projektsioonistruktuuride jaoks saab Haifei hinnata kondensaatori tühjenduskeevitust. Lühike energia vabanemise tsükkel koondab soojuse eendite ümber ja võib aidata piirata termilist mõju ümbritsevale lehele.
Täielik lahendus võib hõlmata mutrite etteandmist, detailide tuvastamist, positsioneerimistööriistu, keevitamist, keevisõmbluste loendamist ja veakindluse funktsioone. Enne seadme valimist tuleb kinnitada paneeli paksus, mutri spetsifikatsioon, väljaulatuva geomeetria ja pöördemomendi või väljatõuke nõuded.
Miks on madalpinge elektriühendusi keeruline keevitada?
Vask ja alumiinium hajutavad soojust kiiresti
Väga juhtivad materjalid kannavad soojust ühenduskohast eemale. Ebapiisav energia võib jätta mittetäieliku sideme, samas kui liigne energia võib põhjustada ümbritsevate pindade deformatsiooni, oksüdeerumist või kahjustusi.
Elektriline ja mehaaniline jõudlus tuleb saavutada koos
Ühendus võib tunduda vastuvõetav, kuigi elektriline jõudlus on endiselt ebastabiilne. Olenevalt komponendist võib kliendil olla vaja kontrollida kontakttakistust, juhtivust, temperatuuri tõusu, tõmbetugevust, koorumistugevust, nihketugevust või väsimust.
Õhukesed kiud ja fooliumikihid võivad töötlemise ajal liikuda
Vaskpunutised ja lamineeritud fooliumid on valmistatud paljudest õhukestest juhtmetest. Ebapiisav positsioneerimine või ebaühtlane rõhk võib põhjustada ahela laialivalgumist, kihivahesid, ebaühtlast klemmi paksust või lokaalseid juhtmekahjustusi.
Hõbedased kontaktid nõuavad täpset positsioneerimist
Hõbedased kontaktkomponendid on väikesed ja tundlikud soojusjaotuse suhtes. Kontakt peab olema järjepidevalt paigutatud, samal ajal kui protsess piirab nihkumist, liigset süvendit ja pinnakahjustusi.
Katted muudavad keevituskäitumist
Nikkeldatud, tinatatud ja muu kattega juhid võivad käituda teisiti kui paljas vask või alumiinium. Seetõttu tuleks katte tüüp ja paksus lisada rakenduse läbivaatamisele.
Tootevalik muudab ülemineku oluliseks
Madalpingekomponentide tootjad toodavad sageli mitmemõõtmelisi ja liitkonstruktsioone. Armatuurid, elektroodid ja salvestatud protsessiretseptid tuleks kujundada vastavalt kinnitatud ühilduvale tootevalikule.
Soovitatavad kvaliteedikontrollid
| Ülevaatus üksus | Mida see aitab kontrollida |
| Kontakti takistus | Valmis vuugi elektriline konsistents |
| Juhtivuse või temperatuuri tõusu katse | Toimivus kliendi määratud elektrikoormuse all |
| Tõmbe-, koorimis-, nihke- või väljatõukekatse | Liigese mehaaniline terviklikkus |
| Läbilõike uurimine | Sisemine sideme teke ja võimalikud tühimikud |
| Mõõtmete ülevaatus | Asend, klemmi paksus, tasapinnalisus ja montaaži sobivus |
| Pinna kontroll | Väljumine, praod, oksüdatsioon, taandumine või värvimuutus |
| Korduv tootmiskatse | Protsessi stabiilsus järjestikuste tsüklite jooksul |
| Parameetrite kirjed | Keevitusvoolu, aja, jõu või muude jälgitavate väärtuste jälgitavus |
Kuidas töötatakse välja madalpinge elektrikeevituslahendus?
Rakenduse ülevaade
HAIFEI vaatab üle joonise, juhtmematerjali, plaadistuse, liitekonstruktsiooni, mõõtmed, tootevariandid, väljundnõude ja vastuvõtukriteeriumid.
Protsesside ja seadmete hindamine
Insenerid võrdlevad sobivaid keevitus- või vormimisprotsesse ja otsustavad, kas hinnata tuleks standardset masinat, spetsiaalset tööjaama või automaatliini.
Proovide testimine
Eelprotsessi akna tuvastamiseks kasutatakse kliendi esinduslikke materjale. Testimine on eriti oluline vase, alumiiniumi, hõbedasulamite, kaetud osade, fooliumivirnade ja põimitud juhtmete puhul.
Ühine kinnitamine
Valimit hinnatakse vastavalt kokkulepitud kontrollimeetoditele. Need võivad hõlmata elektritakistust, temperatuuri tõusu, tõmbe- või nihketugevust, ristlõiget, mõõtmeid ja välimust.
Tööriistade ja automatiseerimise projekteerimine
Pärast protsessi kinnitamist kavandab HAIFEI elektroodid, kinnitusdetailid, survesüsteemi, jahutuse, turvavalve ja vajalikud automatiseerimisfunktsioonid.
Proovitootmine ja vastuvõtmine
Valminud süsteemi testitakse esinduslike detailidega. Tsükli stabiilsust, mudelivahetust, keevisõmbluse järjepidevust ja kontrollifunktsioone kontrollitakse kokkulepitud tehniliste kirjelduste alusel.
Võtke ühendust meie inseneriga
KKK
K: Millist keevitusprotsessi kasutatakse madalpinge elektriliste siinide jaoks?
V: Protsess sõltub siini struktuurist. Lamineeritud vaskfooliumi ja põimitud pistikuid hinnatakse sageli difusioonkeevituse abil, samas kui valitud jäikade siinikoostude puhul võib kasutada takistuskeevitust või spetsiaalset siini keevitusprotsessi. Enne valikut tuleb üle vaadata materjal, ristlõige, kate ja vuugi geomeetria.
K: Kas difusioonkeevitus sobib vasest põimitud pistikute jaoks?
V: See võib sobida, kui klemmiosa tuleb konsolideerida, samal ajal kui ülejäänud juht jääb paindlikuks. Punutise laius, paksus, kiudude struktuur, liimimisala ja valmismõõtmed tuleb kinnitada näidistestiga.
K: Kas Haifei saab keevitada hõbedaseid kontakte vaskkanduritele?
V: Haifei saab hinnata hõbedasulamist kontakte ja vasepõhiseid kandjaid, kasutades rakendusespetsiifilist takistuskeevitust. Teostatavus sõltub kontaktmaterjalist, kandematerjalist, vuugi konstruktsioonist, pinna seisundist ja elektri vastuvõtunõuetest.
K: Kas üks masin saab töödelda erineva suurusega siini?
A: A machine may support multiple models when the required pressure, energy, working clearance and tooling arrangement are compatible. Changeable fixtures, electrodes and stored recipes can be incorporated after the product range is reviewed.
K: Kas vaskpunutise lõikamist ja otste vormimist saab integreerida?
V: Jah. Sobivate spetsifikatsioonide jaoks saab ühte süsteemi integreerida söötmise, lõikamise, otste neljakandistamise, tihendamise ja mahalaadimise. Konfiguratsioon sõltub punutisest, mõõtmete tolerantsist ja nõutavast tootmisjärjekorrast.
K: Kuidas kontrollitakse keevisliidete elektrilist kvaliteeti?
V: Tavalised kontrollid hõlmavad kontakti takistuse mõõtmist, juhtivuse testimist ja temperatuuri tõusu testimist kliendi määratud koormuse all. Neid tuleks kombineerida mehaanilise ja mõõtmete kontrolliga, mitte ainult välimusele tuginedes.