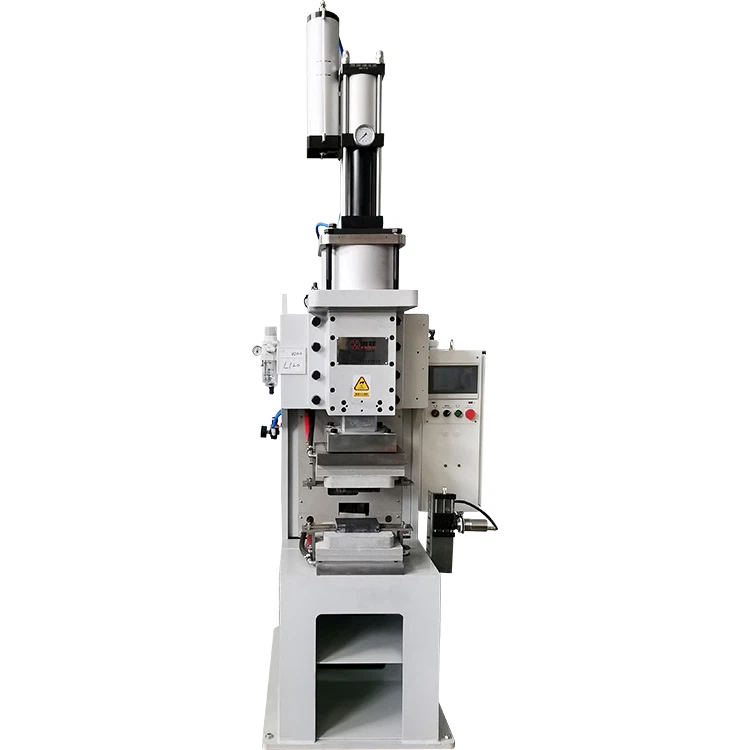
Uutes energiapatareides, fotogalvaanilistes energiasalvestussüsteemides ja kõrget{0}}voolu juhtivates pistikutes kasutatakse vooluülekandeks, paindlikuks ühenduseks ja juhtivate üleminekustruktuuride jaoks tavaliselt mitme-kihi alumiiniumfooliumikihte. Kuna alumiiniumfoolium on õhuke, kihiline ja kaldub pinna oksüdeerumisele, võib halb temperatuuri, rõhu, hoidmisaja või kinnituse kinnituste kontrollimine kergesti põhjustada mittetäieliku liimimise, nõrkade ühenduskohtade või lokaalsete kihtidevahelise sideme defektide.
A servopolümeeri difusioonkeevitusmasinkasutab stabiilset temperatuuri reguleerimist, servorõhu reguleerimist ja hoidmisrõhku, et luua tugev kihtidevaheline side ilma täitemetallita. Mitmekihiliste alumiiniumfooliumivirnade puhul ei ole mittetäieliku liimimise vältimine pelgalt temperatuuri või rõhu tõus. See nõuab kontrolli pinna ettevalmistamise, virnastamise täpsuse, protsessi parameetrite, kinnitusdetailide disaini ja keevisõmbluste{3}}järgse kontrolli üle.


Millised on mittetäieliku liimimise märgid ja riskid?
Üldised märgid mittetäielikust sidumisest
Mitmekihiliste alumiiniumfooliumivirnade mittetäielikku sidumist on sageli pinnalt raske tuvastada. Paljudel juhtudel võib keevitatud ala tunduda korralikult pressitud ja vormitud, ilma ilmsete pragude või deformatsioonita, samas kui sisemised kihid pole täielikult ühendatud.
Tavalisteks märkideks on väikesed vahed kihtide vahel, alad, mis on ainult kokku surutud, kuid mitte liimitud, hea pinnakleepuvus koos eraldumisega keskmistes kihtides, mustad või oksüdeerunud laigud keevisõmbluse piirkonnas või kihistumine koorimise, tõmbe- või paindekatsete ajal. Paljude kihtidega fooliumivirnade puhul ei piisa tavaliselt visuaalsest kontrollist, et veenduda, kas sisemised kihid on täielikult ühendatud.
Mittetäieliku liimimise põhjustatud probleemid
Mittetäielik sidumine mõjutab kõigepealt elektrijuhtivust. Mitmekihiline alumiiniumfoolium tugineb stabiilse vooluülekande säilitamiseks piisavale kihtidevahelisele sidepinnale. Kui virna sisse jäävad sidumata alad, väheneb efektiivne juhtiv ala, kontakttakistus võib suureneda ja töö ajal võib tekkida lokaalne kuumenemine.
Mittetäielik sidumine nõrgendab ka detaili mehaanilist tugevust. Kokkupanemise, painutamise, vibratsiooni või pikaajalise{1}}töötamise ajal võivad halvasti ühendatud kihid kihistuda, praguneda või puruneda. Akude, energiasalvestussüsteemide ja suure vooluga pistikute puhul võivad need probleemid suurendada ümbertöötlemis- ja praagikulusid ning mõjutada ka toote ohutust ja kasutusiga.
Miks tekivad mitmekihilised alumiiniumfooliumivirnad mittetäieliku liimimise{0}}?
Alumiiniumfooliumi oksiidkilet ei eemaldatud korralikult
Alumiinium moodustab loomulikult oma pinnale oksiidkile ning õli, tolm, sõrmejäljed ja lõikejäägid võivad samuti vähendada kihtidevahelist kokkupuudet. Kui on virnastatud mitu alumiiniumfooliumikihti, mõjutab iga kihi pinna seisund lõpptulemust. Kui oksiidkilet ja saasteaineid ei eemaldata enne keevitamist korralikult, võivad tekkida lokaalsed sidumata alad isegi siis, kui masina parameetrid näivad olevat seatud vahemikus.
Partiitootmises tuleks pindade puhastamist käsitleda pigem standardse protsessina kui ajutise parandusena pärast defektide ilmnemist. Pärast puhastamist ei tohi alumiiniumfooliumit pikka aega niiskes või tolmuses keskkonnas kokku puutuda. Sekundaarse oksüdatsiooni vähendamiseks peaks see võimalikult kiiresti üle minema keevitusprotsessile.
Halb lõikamistäpsus tekitab pärast virnastamist lünki
Murded, kõverdunud servad, kõverused või mõõtmete varieerumine võivad tekitada ebaühtlase kontakti pärast mitme alumiiniumfooliumikihi virnastamist. Keevitamise ajal avaldatakse rõhk kõigepealt kõrgematele aladele, samas kui madalamad alad ei pruugi olla täielikult kokku surutud, mis põhjustab mittetäieliku sidumise.
See probleem on proovikeevituse ajal tavaline. Masina parameetrid võivad tunduda normaalsed, kuid ebastabiilne lõikamis- ja virnastamistäpsus võib põhjustada sama partii puhul ebaühtlasi tulemusi. Mõned osad võivad läbida kontrolli, samas kui teised näitavad kihtidevahelist eraldumist. Seetõttu ei tohiks mitmekihiline alumiiniumfooliumiga keevitamine keskenduda ainult masinale. Lõikamine, virnastamine ja positsioneerimine peavad sisalduma ka protsessi juhtimise plaanis.
Temperatuur, rõhk ja hoidmisaeg ei ole korralikult vastavuses
Difusioonkeevitus nõuab temperatuuri, rõhu ja aja koosmõju. Kui temperatuur on liiga madal või säilivusaeg liiga lühike, ei pruugi keskmised kihid saada piisavalt soojust või difusiooniaega, mille tulemuseks on pinna sidumine, samas kui sisemised kihid jäävad sidumata. Ebapiisav rõhk takistab kihtidevaheliste mikro-vahede sulgumist, samas kui liigne rõhk võib kahjustada alumiiniumfooliumi, põhjustades deformatsiooni, kortsumist või servade pragunemist.
Mitmekihiliste alumiiniumfooliumivirnade puhul ei tohiks protsessi parameetreid kopeerida otse muudest materjalidest või õhematest, vähemate kihtidega fooliumivirnadest. Kihtide arvu suurenedes soojusülekanne ja rõhu ülekandmine muutuvad, seega tuleb sobiv protsessiaken kinnitada proovikeevitusega.
Kinnitusseadme positsioneerimine või masina seisukord on ebastabiilne
Armatuuri kulumine, ebaühtlased survepinnad, halb asetus või saastumine seadme pinnal võivad mõjutada rõhu ühtlust. Mitmekihiline alumiiniumfoolium on tundlik tasasuse ja kinnituskonsistentsi suhtes. Kui osa virnast ei saa piisavalt survet, võib pind tunduda korralikult pressitud, samas kui sisemised kihid jäävad puudulikult seotuks.
Servopolümeeri difusioonkeevitusmasin peab säilitama stabiilse temperatuuri ja rõhu kontrolli, samas kui kinnitused vajavad ka regulaarset kontrolli ja puhastamist. Partii tootmisel võivad kulunud või deformeerunud kinnitusdetailid järk-järgult vähendada keevitamise konsistentsi ja lõpuks põhjustada partii defekte.
Kuidas vältida mittetäielikku liimimist{0}}mitmekihilise alumiiniumfooliumiga keevitamisel?
Puhastage ja valmistage fooliumi pind enne keevitamist ette
Enne keevitamist tuleb alumiiniumfooliumi pinnalt eemaldada oksiidkile, õli, tolm ja lõikejäägid. Kõrge juhtivusnõuetega osade puhul tuleks puhastusmeetod valida vastavalt materjali seisukorrale ja keevitamine tuleks läbi viia varsti pärast puhastamist.
Soovitatav on ka keevisõmbluse eelkontrolli standard. See võib hõlmata pinna värvimuutuse, õliga saastumise, jämeduste, virnastamise suuna ja mõõtmete konsistentsi kontrollimist. Mida stabiilsem on eelmine protsess, seda lihtsam on stabiilseid keevitusparameetreid säilitada.
Tagage täpne virnastamine ja eel{0}}pressimine
Mitme alumiiniumfooliumikihi virnastamisel peaks iga kiht olema korralikult joondatud. Keevitusalal ei tohiks olla volte, kõverusi, kõverdatud servi ega ilmseid nihkeid. Mitmekihiliste virnade puhul võib eelpressimine- aidata fooliumikihtidel enne peamist keevitusprotsessi paremat kontakti saavutada.
Kui korraga on virnastatud liiga palju kihte ja keskmised kihid ei suuda korduvalt nakkuda, võib kaaluda etapiviisilist pressimist või mitmeastmelist keevitamist. Kuigi see lisab protsessi etappe, võib see vähendada ebapiisava sisemise kuumenemise, ebaühtlase rõhuülekande ja liigsete kihtidevaheliste vahede ohtu.
Optimeerige temperatuuri, rõhku ja hoidmisaega
Kiiret kuumutamist ja kiiret jahutamist ei soovitata tavaliselt mitmekihilise alumiiniumfooliumiga keevitamiseks{0}}. Olenevalt kihtide arvust, ühe-kihi paksusest, kogupaksusest ja liimimisalast võivad astmeline kuumutamisprotsess, stabiilne hoidmise aste ja kontrollitud jahutusprotsess aidata soojusel jõuda keskmiste kihtideni ühtlasemalt.
Parameetrite reguleerimine ei tohiks tugineda ainult kogemustele. Parem lähenemisviis on salvestada proovikeevitamise ajal temperatuur, rõhk, hoidmisaeg, nihke muutus ja kontrolli tulemused, seejärel luua järk-järgult stabiilne protsessiaken. See mitte ainult ei vähenda mittetäielikku sidumist, vaid aitab vältida ka fooliumi kahjustamist, deformatsiooni ja liigset oksüdatsiooni.
Kasutage kinnituste järjepidevuse parandamiseks spetsiaalseid kinnitusvahendeid
Kinnitused mõjutavad otseselt rõhu ülekannet. Mitmekihilise alumiiniumfooliumiga keevitamise{1}}kinnitusseadmed peavad olema hea tasasuse, positsioneerimise täpsusega ja kuumakindlusega. Suure pindalaga-või suure-kihi-arvuga fooliumivirnade jaoks tuleks spetsiaalsed kinnitusdetailid kavandada vastavalt osa suurusele, liimimisalale ja positsioneerimismeetodile.
Sobiv kinnitus aitab hoida fooliumikihte joondatud ning vähendab servade tõstmist ja lokaliseeritud ebapiisavat survet. Keerulise kuju, laiade liimimisalade või paljude kihtidega osade puhul on kinnitusdetailide disain sageli olulisem kui lihtsalt masina parameetrite reguleerimine.
Tugevdage keevitus{0}}järgset kontrolli
Mitmekihilisi alumiiniumfooliumist osi ei tohiks hinnata ainult pinna välimuse järgi. Liimimise kvaliteedi hindamiseks saab koos kasutada koorimistesti, tõmbekatset, ristlõike kontrollimist-, takistuse testimist ja elektrikütteteste.
Koorimistestimine näitab, kas kihid on tugevalt seotud. Ristlõike kontroll- aitab tuvastada lünki keskmistes kihtides. Vastupidavuse ja kuumenemise testid on eriti kasulikud akude, energiasalvestussüsteemide ja suure vooluga pistikute puhul, kuna need aitavad hinnata elektrilist järjepidevust.
Mida peaksite otsima servopolümeeride difusioonkeevitusmasina valimisel?
Difusioonkeevitusseadme valimisel ärge keskenduge ainult maksimaalsele rõhule või maksimaalsele temperatuurile. Olulisem on kontrollida, kas masin suudab kogu keevitusprotsessi stabiilselt ja korratavalt juhtida. Mitmekihiliste alumiiniumfooliumivirnade puhul on protsessi stabiilsus, korratavus ja rakenduse kohandatavus sageli olulisemad kui üks spetsifikatsioon.
Stabiilne temperatuuri kontroll
Mitmekihiline alumiiniumfoolium on temperatuuri ühtluse suhtes tundlik. Masinal peaks olema stabiilne küttesüsteem ja temperatuuri tagasiside juhtseade, et vältida väliskihtide ülekuumenemist, jättes samal ajal keskmised kihid alakütmata. Suuremate liimimisaladega osade puhul tuleks kontrollida ka temperatuuri ühtlust kogu kuumutustsoonis.
Täpne servorõhu juhtimine
Servopressimissüsteem peaks tagama stabiilse survestamise, rõhu hoidmise ja rõhu tagasiside. Õhukesed alumiiniumfooliumivirnad on rõhu suhtes tundlikud. Liiga väike surve põhjustab kehva kihtidevahelise kontakti, samas kui liiga suur rõhk võib materjali kahjustada. Rõhu täpsus ja korratavus peaksid seetõttu olema masina valimisel võtmetegurid.
Nihke jälgimine ja protsessiandmete salvestamine
Kui masin suudab salvestada temperatuuri, rõhu, aja ja nihke kõveraid, on keevituskvaliteeti lihtsam jälgida. Mittetäieliku sidumise korral võivad protsessiandmed aidata kindlaks teha, kas probleemi põhjuseks on rõhu kõikumine, ebanormaalne temperatuur või ebaühtlane nihe, selle asemel et tugineda ainult korduvale katse-eksitusmeetodile.
Armatuuri kohandamine ja näidiskeevitustugi
Erinevad alumiiniumfooliumi virnad erinevad kihtide arvu, paksuse, sidumisala ja positsioneerimismeetodi poolest. Standardne kinnitus ei saa katta kõiki rakendusi. Enne seadmete ostmist on oluline kontrollida, kas tarnija suudab pakkuda spetsiaalset kinnitusdetailide disaini ja näidiskeevitustuge.
Näidiskeevitus aitab kindlaks teha, kas materjal sobib difusioonkeevituseks, ning võimaldab eelnevalt kinnitada protsessi akent, kinnitusdetailide konstruktsiooni ja masina konfiguratsiooni. Partii tootmisel vähendab põhjalik proovikeevitus mittetäieliku liimimise ja hilisema ümbertöötamise ohtu.
Millist teavet tuleks esitada enne päringu või näidise keevitamist?
Selleks, et aidata seadmete tarnijal masina konfiguratsiooni ja protsessi teostatavust täpsemalt hinnata, soovitatakse klientidel enne servopolümeeri difusioonkeevitusmasina arutamist ette valmistada järgmine teave:
| Teabe tüüp | Esitada üksikasjad |
|---|---|
| Materjali teave | Alumiiniumfooliumi klass, ühe-kihi paksus, kihtide koguarv, kogupaksus |
| Osa suurus | Keevituse pikkus, laius, liimimisala ja see, kas täielik{0}}pinna liimimine on vajalik |
| Toote struktuur | Olgu see siis puhtast alumiiniumfooliumist virn või kombineeritud vase või muude materjalidega |
| Kvaliteedinõuded | Tõmbetugevus, koorumise tugevus, vastupidavus, välimus või kuumutusnõuded |
| Tootmisnõuded | Tsükliaeg, päevane toodang ja automaatne peale- ja mahalaadimine |
| Olemasolevad defektid | Fotod mittetäielikust liimimisest,{0}}ristlõike kujutistest ja proovikeevitusparameetrite kirjetest |
See teave aitab seadme tootjal tuvastada probleemi allika ning pakkuda täpsemat masina konfiguratsiooni, kinnitusde kujundust ja protsessisoovitusi. Kui mittetäielik sidumine on juba toimunud, hõlbustab defektsete proovide või kontrollitulemuste esitamine algpõhjuse leidmist.
Kokkuvõte: mittetäieliku liimimise vältimine nõuab täielikku protsessi juhtimist, mitte ühte parameetrit
Kui servopolümeerist difusioonkeevitusmasinat kasutatakse mitmekihiliste alumiiniumfooliumivirnade jaoks, põhjustab mittetäieliku sidumise harva ainult üks tegur. Alumiiniumoksiidkile, halb kihtidevaheline kontakt, ebaühtlane rõhuülekanne, ebapiisav temperatuur, lühike hoidmisaeg, kinnitusdetailide kulumine ja ebaõige töö võivad põhjustada nõrga sisemise sideme.
Seetõttu ei tohiks mittetäieliku sidumise lahendamine sõltuda ainult temperatuuri tõstmisest või rõhu tõusust. Pinna puhastamist, virnastamise täpsust, kinnitusdetailide kinnitamist, temperatuuri-rõhukõveraid, hoidmisaega ja keevisõmbluse{2}}järgset kontrolli tuleb kontrollida koos. Ostjatele, kes valivad adifusioonkeevitusmasin, põhipunktid hõlmavad temperatuuri stabiilsust, servorõhu reguleerimist, nihke jälgimist, kinnitusdetailide kohandamist ja proovikeevitustuge.
Kui teie mitmekihilistel alumiiniumfooliumivirnadel on puudulik kleepumine, nõrgad ühendused, kihistumine, juhtiv kuumenemine või ebastabiilne tugevus, alustage materjali paksuse, kihtide arvu, liimimisala, praeguste parameetrite ja defektide fotode ettevalmistamisega. Protsessi hindamine ja näidiskeevitustest võivad seejärel aidata kindlaks teha, kas probleem tuleneb masina konfiguratsioonist, kinnitusdetailide konstruktsioonist, materjali seisukorrast või kinnitamata protsessiaknast, ning hõlbustada partii tootmiseks sobiva keevituslahenduse väljatöötamist.
KKK: levinumad küsimused mitmekihilise alumiiniumfooliumiga difusioonkeevituse kohta{0}
K: Kas servopolümeeride difusioonkeevitusseade sobib mitmekihilise alumiiniumfooliumi keevitamiseks?
V: Jah. Mitmekihiline alumiiniumfoolium nõuab stabiilset temperatuuri, rõhku ja kihtidevahelist kontakti. Servopolümeeri difusioonkeevitusmasin võib reguleeritud kuumutamise, rõhu ja hoidmisaja abil parandada sidumise konsistentsi. Lõpptulemus tuleks siiski kinnitada proovikeevitusega, mis põhineb materjali paksusel, kihtide arvul, liimimispinnal ja kvaliteedinõuetel.
K: Miks tundub pind liimituna, samas kui keskmised kihid jäävad sidumata?
V: Levinud põhjused on ebapiisav soojuse jõudmine keskmiste kihtideni, ebaühtlane rõhu ülekanne, lühike säilivusaeg või oksiidkile ja saasteained kihtide vahel. Sisemise liimimise kvaliteedi kontrollimiseks on soovitatav koorimiskatse, ristlõike kontroll-ja vastupidavuse testimine.
K: Kas kõrgem keevitusrõhk on alati parem?
V: Ei. Ebapiisav rõhk põhjustab kehva kihtidevahelise kontakti, samas kui liigne rõhk võib alumiiniumfooliumi kahjustada või deformeerida. Õige rõhk tuleks määrata vastavalt fooliumi paksusele, kihtide arvule, liimimisalale ja kinnitusstruktuurile ning seejärel kontrollida proovikeevitusega.
K: Kuidas saate teada, kas mitmekihiline alumiiniumfoolium on täielikult{0}}liimitud?
V: Ainult pinna välimusest ei piisa. Koorimistesti, tõmbekatset, ristlõike kontrollimist-, takistuse testimist ja elektrikütteteste tuleks kasutada koos. Juhtivate pistikute puhul on eriti olulised takistuse stabiilsus ja lokaalne kuumutamine.
Küsimuste korral võtke ühendust meie inseneridega.