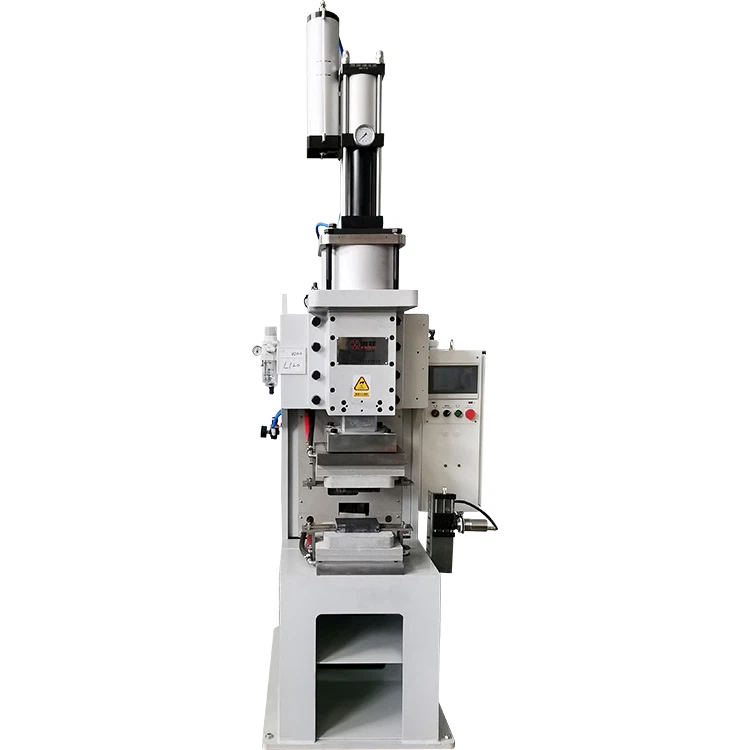
Punktkeevitus on tänapäevases tootmises üks enim kasutatavaid takistuskeevitusprotsesse. Seda kasutatakse tavaliselt autokomponentides, elektrisõidukite akude osades, elektritoodetes, lehtmetallisõlmedes ja täppismetallide valmistamisel.
Kuigi punktkeevitusprotsess tundub lihtne, nõuab stabiilse ja usaldusväärse keevisõmbluse kvaliteedi saavutamine mitme teguri täpset kontrolli. Ainuüksi piisava võimsusega keevitusmasin ei saa tagada häid keevitustulemusi. Sellised tegurid nagu keevitusvool, elektroodi jõud, keevitusaeg, elektroodi seisukord, materjali omadused ja seadme stabiilsus mõjutavad otseselt keevisõmbluse lõpptulemust.
Tegelikus tootmises on sellised probleemid nagu nõrk keevisõmbluse tugevus, ebaühtlased keevisõmblustükid, liigne pritsmed, elektroodide kulumine ja kõrge tagasilükkamise määr sageli põhjustatud keevitusprotsessi väikestest erinevustest.
Punktkeevituse kvaliteeti mõjutavate võtmetegurite mõistmine aitab tootjatel parandada keevitamise järjepidevust, vähendada tootmisprobleeme ja valida õigepunktkeevitusmasinnende rakenduste jaoks.


See artikkel selgitab peamisi tegureid, mis mõjutavad punktkeevituse kvaliteeti, levinud keevitusvigu ja praktilisi meetodeid keevitustulemuse parandamiseks.
I. Seadmete hooldus: optimaalse keevitustulemuse alus
Punktkeevitaja jõudlus määrab otseselt keevisõmbluse kvaliteedi stabiilsuse ja korratavuse. Süstemaatiline igapäevane hooldus on parimate tulemuste saavutamise eeldus.
1. Igapäevane masina ülevaatus ja elektriohutus
- Toite ja maanduse kontroll:Toitekaablite, veevoolikute ja maandusühenduste igapäevane ülevaatus on nende terviklikkuse tagamiseks kohustuslik. Oluline on rõhutada, et suure vooluga-seadmena peab punktkeevitaja kaitsemaandus olema usaldusväärne.
- Isolatsioonitakistuse test:Seadme isolatsioonitakistuse regulaarne (nt kord nädalas või kuu) testimine megoommeetri abil on vajalik. Vastavalt riiklikele standarditele (nagu seeria GB 15579) ei tohi isolatsioonitakistus kõrge-pingekomponentide ja korpuse vahel olla väiksem kui 2,5 $ \\text{ M}\\Omega$ pärast niiskusega konditsioneerimist. See kriitiline mõõdik on oluline elektrilöögi ja sisemiste lühiste ärahoidmiseks.
- Kõrge{0}}pinge isolatsioon:Veenduge, et kõigi kõrgepinget juhtivate elementide ja seadme korpuse vahel oleks piisav elektriisolatsioon, et vältida vananemisest või kahjustatud isolatsioonist põhjustatud lekkevoolu.
2. Jahutussüsteemi juhtimine: keevisõmbluse stabiilse kvaliteedi võti
Roostevaba terase punktkeevitus hõlmab tavaliselt suuri voolusid, tekitades märkimisväärsel hulgal soojust. Tõhus jahutussüsteem on elektroodide ja trafo kaitsmiseks ülioluline.
- Temperatuuri kontroll:Tõhusa jahutuse tagamiseks tuleb jahutusvee sisselasketemperatuuri rangelt kontrollida vahemikus $5^\\circ\\text{C}$ kuni $30^\\circ\\text{C}$.
- Väljalaskeava jälgimine:Jälgige jahutusvee väljalasketemperatuuri, mis peaks üldjuhul jääma alla $40^\\circ\\text{C}$. Ebatavaline temperatuuri tõus on jahutussüsteemi ummistuse või liigse koormuse varajane indikaator.
- Voolukiirus ja vee kvaliteet:Tagada piisav jahutusvee vool ja regulaarselt kontrollida vee kvaliteeti, et vältida katlakivi või lisandite ummistumist jahutustorudesse, mis võiksid kahjustada soojuse hajumise tõhusust.
3. Elektroodide valik ja hooldus: keevisõmbluse kvaliteedi otsene garantii
Elektrood on ainus keskkond, mis toorikuga kokku puutub, ja selle seisund mõjutab otseselt voolutihedust ja soojusjaotust.
- Materjali valik:Roostevaba terase keevitamiseks on soovitatav kasutada kroom{0}}tsirkoonium-vask (Cr-Zr-Cu) elektroodi materjali. Sellel materjalil on nii kõrge elektrijuhtivus (tagab tõhusa vooluülekande) kui ka kõrge kõvadus (vastupidav kõrgel temperatuuril{5}pehmenemisele ja deformatsioonile), mistõttu on see optimaalne valik ühtlase keevispunktikvaliteedi tagamiseks.
- Regulaarne riietumine:Elektroodi ots kulub ja deformeerub pärast mitut keevisõmblust. Otsa korrapäraseks kärpimiseks on oluline kasutada spetsiaalset elektroodide kambrit, taastada selle algne kontaktpind ja geomeetriline kuju, et tagada ühtlane voolutihedus.
- Asenduskriteeriumid:Kui elektroodi otsa deformeerunud läbimõõt ületab 20% selle algsest läbimõõdust, tuleb elektrood viivitamatult välja vahetada. Kui seda ei tehta, võib liiga suure kontaktpinna tõttu tekkida ebapiisav voolutihedus, mille tagajärjeks on nõrk keevisõmblustugevus.
II. Täpsed tööprotseduurid: roostevaba terase parameetrite optimeerimise strateegia
Roostevaba terase kõrge vastupidavus tähendab, et see kuumeneb voolu kasutamise ajal kiiresti, kuid selle madal soojusjuhtivus muudab soojuse hajumise keeruliseks. Seetõttu peab roostevabast terasest punktkeevituse parameetrite optimeerimine keskenduma "soojussisendi täpse juhtimise" põhiprintsiibile.
1. Strateegia "Kõrge-praegune, lühike-aeg" (tugev spetsifikatsioon)
Võrreldes pehme terasega, tuleks roostevaba terase keevitamisel järgida tugevat spetsifikatsiooni (suur vool, lühike kestus) strateegiat:
- Kõrge vool: Keevitusvoolu tuleks suurendada 30% kuni 50% võrreldes sama paksusega pehme terasega. Suur vool võimaldab keevisõmbluse tükil tekkida ülilühikese ajaga, minimeerides soojusülekande ümbritsevale materjalile.
- Lühike aeg: Vastavat keevitusaega tuleb oluliselt lühendada. See kontrollib tõhusalt kogu soojussisendit, minimeerides soojus{1}}mõjutatud tsooni (HAZ) laiust, vähendades seeläbi vastuvõtlikkust teradevahelisele korrosioonile (nt tundlikkus 304 dollari väärtuses roostevaba terase puhul) ja pinna oksüdatsioonile.
- Kõrge rõhk: Elektroodi jõudu (rõhku) tuleks suurendada 20% kuni 30% võrreldes pehme terasega. Kõrgem rõhk aitab stabiliseerida kontakttakistust ja pärsib tõhusalt väljapaiskumist (pritsmed), sepistades samal ajal kiiresti keevisõmbluse tüki pärast voolu väljalülitamist, et suurendada keevisõmbluse tugevust.
| Lehe paksus $t$ (mm) | Soovitatav elektroodi jõud $P$ (MPa) | Tüüpiline keevitusvool $I$ (kA) | Tüüpiline keevitusaeg $T$ (tsüklit/ms) | Praktilised nõuanded | |
| $0.5 + 0.5$ | 0,25 $ \\sim 0,35 $ | 4,0 $ \\sim 6,0 $ | 4 $ \\sim 8 $ (80–160 ms) | Sobib õhukeste lehtede jaoks; nõuab väga lühikest kestust. | |
| $1.0 + 1.0$ | 0,40 $ \\sim 0,55 $ | 6,5 $ \\sim 9,0 $ | 8 $ \\sim 15 $ (160-300 ms) | Ühine paksus; nõuab täpset soojussisendi juhtimist. | |
| $1.5 + 1.5$ | 0,50 $ \\sim 0,70 $ | 8,0 $ \\sim 11,0 $ | 12 $ \\sim 20 $ (240-400 ms) |
|
Märkus. Ülaltoodud tabelis on toodud 304-dollarise austeniitse roostevaba terase võrdlusparameetrid. Tegelikud parameetrid nõuavad katsekeevitusega reguleerimist seadme tüübi ja konkreetse materjali alusel.
2. Protsessi kinnitamine ja peenhäälestus-
- Katsekeevitus ja destruktiivne testimine: Katsetage keevisõmblusituleb teha iga kord, kui muudetakse materjalipartii, lehe paksust või elektroodi kattekihti. Destruktiivseid katseid (nt eraldumise katseid või tõmbekatseid) tuleks kasutada selleks, et kontrollida, kas keevisõmbluse läbimõõt ja nihketugevus vastavad projekteerimisnõuetele.
- Visuaalne hindamine:Hinnake keevispunkti pinda ühtluse, süvendi sügavuse ja oksüdatsiooniastme osas. Ideaalsel keevituskohal peaks olema ühtlane süvend ja süvendi sügavus ei tohiks ületada 15% $ lehe paksusest. Kergelt kollane või sinine oksüdatsioon on vastuvõetav, kuid tugev must oksüdatsioon näitab liigset soojussisendit.
- Parameetri peenhäälestus:{0}}Tuginedes destruktiivsetele katsetulemustele, seadke prioriteediks keevitusvoolu-peenhäälestus (mis mõjutab kõige rohkem tüki suurust), seejärel keevitusaeg ja lõpuks elektroodi jõud.
III. Ohutus ja keskkonnakontroll: operaatori tervise kaitsmine
Punktkeevitusseadme töö hõlmab kõrgepinget, kõrget voolu ja metalliaure, mistõttu on vaja rangelt järgida ohutusprotokolle.
1. Tööpiirkonna nõuded ja tuleohutus
- Põlevate ainete eemaldamine: kõik põlevad materjalid tuleb puhastada keevitustööpiirkonnast 5 meetri raadiuses ja tõhusad tulekustutusvahendid peavad olema käepärast.
- Ventilatsioonisüsteem: roostevaba terase (eriti kroomi ja niklit sisaldava austeniitse roostevaba terase) keevitamisel tekib kuuevalentset kroomi ja nikkeloksiide sisaldavad aurud, mis on klassifitseeritud kantserogeenseteks aineteks. Tööala peab olema varustatud kohtväljatõmbeventilatsiooni või suitsuärastussüsteemiga, et tagada ohtlike ainete kontsentratsioon õhus alla töökeskkonna piirnorme.
- Gaasiballooni hoidmine: hapnikku, atsetüleeni ja muid gaasiballoone tuleb vastavalt ohutuseeskirjadele hoida eraldi, soojusallikatest ja sädemetest eemal.
2. Isikukaitsevahendid (PPE)
- Silmade kaitse: kandke nõuetele vastavaid kaitseprille või keevituskiivrit, et kaitsta silmi pritsmete ja intensiivse keevituskaare valguse eest.
- Keha kaitse: kandke{0}}leeki aeglustavaid tööriideid ja isoleeritud kindaid. Roostevabast terasest punktkeevitamisel tekkiv prits on äärmiselt kuum ja tavaline riietus ei paku piisavat kaitset.
- Hingamisteede kaitse: halvasti ventileeritud suletud ruumides või kõrge suitsukontsentratsiooniga keskkondades peavad kasutajad kandma heakskiidetud hingamisteede kaitsevahendeid (nt P100 filtritega respiraatorit).
3. Hädaolukorra protseduurid ja rikete käsitlemine
- Vahetu voolukatkestus: mistahes kõrvalekallete (nt suitsetamisseadmed, ebatavaline müra, jahutusvee leke) korral peab operaator viivitamatult vajutama hädaseiskamisnuppu või lülitama peavoolu välja.
- Sunniviisilise kasutamise keeld: Keevitustoimingud on rangelt keelatud, kui seade on vigane või kui turvablokeeringud on mööda viidud või talitlushäired.
- Aruandlus ja registreerimine: kõikidest seadmete riketest ja ebatavalistest tingimustest tuleb viivitamatult teatada määratud järelevaatajale ja need tuleb hoolikalt dokumenteerida seadmete hoolduspäevikus.
IV. Post-Keevituse kvaliteedi tagamine ja roostevabast terasest kinnisvara taastamine
Keevitusejärgne töötlemine- on ülioluline, kuna see määrab, kas toode säilitab oma südamiku korrosioonikindluse omadused.
1. Pinnatöötlus ja passiveerimine
- Oksiidide ja pritsmete eemaldamine: keevitatud ala tuleb pritsmetest, räbu ja oksiidijääkidest põhjalikult puhastada.
- Marineerimine või passiveerimine: see on oluline samm roostevaba terase korrosioonikindluse taastamiseks. Keevitusprotsess hävitab roostevaba terase pinnal kroomi-rikka oksiidkile (passiivkile). Söötmise (kuumtooni ja oksiidide eemaldamiseks) või passiveerimisega (stabiilse kroom-rikka oksiidkile pinnale muutmiseks) saab taastada materjali korrosioonikindluse, vältides enneaegset roostetamist.
2. Kvaliteedi kontrollimine ja dokumenteerimine
- Destruktiivsed katsed: tehke pidevalt tõmbekatseid, pöördemomendi katseid või eraldumise katseid, et tagada keevispunkti mehaanilise tugevuse vastavus projekteerimisnõuetele.
- Mittepurustav testimine (NDT): kriitiliste komponentide puhul saab ultraheli- või radiograafilist testimist kasutada, et hinnata keevisõmbluse sisemuse defekte, nagu poorsus, lisandid või sulandumise puudumine.
- Kvaliteedidokumentatsioon: jälgitavuse tagamiseks koostage üksikasjalikud kvaliteediandmed, sealhulgas keevitusparameetrid, keevituspunktide arv, destruktiivsed katsetulemused ja operaatoriteave.
Rakendusraamistik: standardse punktkeevituse juhtimissüsteemi loomine
Nende nõuete integreerimiseks igapäevastesse tegevusharjumustesse peaksid ettevõtted looma süstemaatilise juhtimisraamistiku:
- Koostage igapäevased kontrollnimekirjad:Töötage välja standardsed kontrollnimekirjad, mis hõlmavad elektri-, jahutus- ja elektroodide olekut. Kinnituse saamiseks peab operaator{0}}välja logima.
- Looge parameetrite andmebaas:Looge autoriteetne keevitusparameetrite andmebaas roostevaba terase erinevate klasside (nt 304 $, 316 $) ja paksuste jaoks ning integreerige see seadmete programmi, et minimeerida inimlikke vigu seadistustes.
- Töötage välja selged hädaolukordadele reageerimise protseduurid:Looge selged ja hõlpsasti{0}}arusaadavad{1}}vooskeemid tulekahju, elektrilöögi, seadmete rikke ja muude juhtumite korral reageerimiseks.
- Viige läbi regulaarset ohutuskoolitust:Korraldage vähemalt kord aastas professionaalseid koolitusi roostevabast terasest keevitusaurude, elektriohutuse ja hädaolukorra lahendamise ohtude kohta.
- Säilitage üksikasjalikud hooldusdokumendid:Dokumenteerige kõik hooldustoimingud, elektroodide vahetus ja parameetrite reguleerimine, et saada ajaloolisi andmeid seadmete rikete diagnoosimiseks ja protsessi täiustamiseks.
KKK punktkeevituse kvaliteedi kohta
K: Millised tegurid mõjutavad punktkeevituse kvaliteeti?
V: Peamised tegurid hõlmavad keevitusvoolu, elektroodi jõudu, keevitusaega, elektroodi seisukorda, materjali omadusi, pinna seisukorda ja keevitusmasina stabiilsust.
K: Miks on minu punktkeevisõmblused ebaühtlased?
V: Ebastabiilsed punktkeevendused võivad tuleneda ebastabiilsetest keevitusparameetritest, kulunud elektroodidest, halvast materjalikontaktist või masina ebapiisavast juhtimise täpsusest.
K: Kuidas saab punktkeevitustugevust parandada?
V: Keevisõmbluse tugevust saate parandada, optimeerides keevitusparameetreid, hooldades elektroode, parandades materjali ettevalmistamist ja valides sobivad takistuskeevitusseadmed.
K: Mis põhjustab punktkeevitamise ajal keevituspritsmeid?
V: Keevituspritsmed on tavaliselt põhjustatud liigsest soojuse sisendist, valest elektroodi rõhust, halbadest kontaktitingimustest või sobimatutest keevitusparameetritest.
K: Kas MFDC punktkeevitusmasin on parem kvaliteetse{0}}keevituse jaoks?
V: MFDC punktkeevitusmasinad pakuvad täpsemat voolu juhtimist, kiiremat reageerimist ja paremat korratavust, muutes need sobivaks rakenduste jaoks, mis nõuavad stabiilset keevituskvaliteeti.
Järeldus
Stabiilsuse saavutaminepunktkeevituse kvaliteetnõuab enamat kui lihtsalt keevitusvoolu suurendamist või ühe parameetri reguleerimist. Keevitusvool, elektroodi jõud, keevitusaeg, elektroodi seisukord, materjali omadused, pinna ettevalmistamine ja seadme jõudlus töötavad koos, et määrata lõplik keevitustulemus.
Tootjate jaoks, kes toodavad autode komponente, akuosi, elektritooteid ja täppismetallisõlmi, võib nende mõjutegurite mõistmine aidata vähendada defekte, parandada tootmise efektiivsust ja alandada tegevuskulusid.
Usaldusväärnepunktkeevitusmasinpeaks tagama täpse juhtimise, stabiilse jõudluse ja korratavad keevitustulemused. Kombineerides sobivaid seadmeid õige protsessijuhtimisega, saavad tootjad saavutada tugevamad keevisõmblused ja tõhusama tootmise.
Kui teil on probleeme, nagu nõrgad keevisõmblused, ebastabiilne keevisõmbluse kvaliteet, liigne pritsmed või raskused uute materjalide keevitamisel, esitage oma materjaliteave, toote struktuur, keevitusnõuded ja praegused väljakutsed. Meie insenerid saavad aidata teie rakendust hinnata ja soovitada sobivat takistuskeevituslahendust.