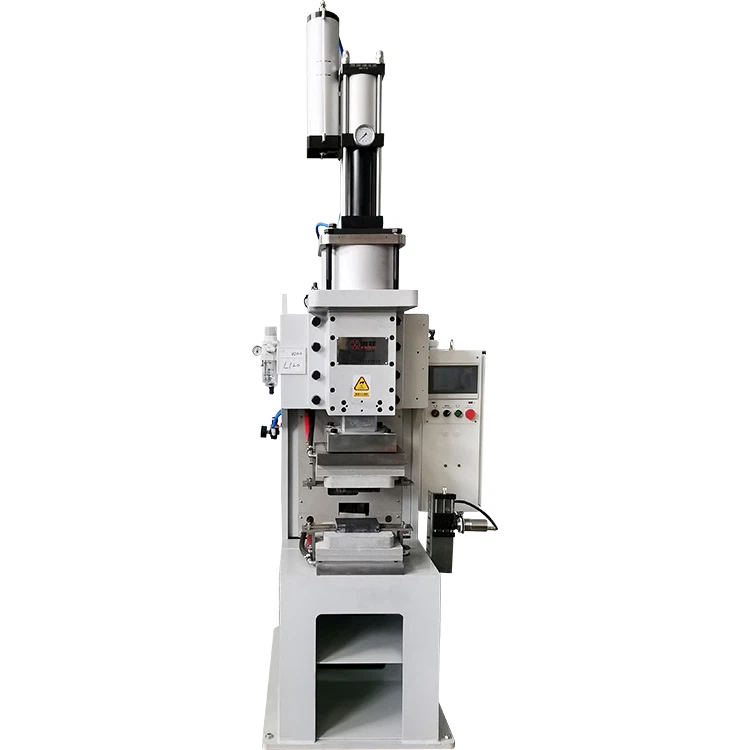
Tööstuslikus tootmises onenergiasalvestav keevitusmasinkasutatakse laialdaselt akudes, autodes ja riistvaras tänu selle suurele tõhususele ja{0}}energiasäästufunktsioonidele. Kui aga tegemist on paksu plaadi keevitusega, peavad operaatorid pöörama tähelepanu põhidetailidele, et vältida selliseid probleeme nagu nõrgad keevisõmblused, tüki kõrvalekalded või seadmete ülekoormus. Selles artiklis analüüsitakse olulisi kaalutlusi energiasalvestava keevitusmasina kasutamisel paksudel plaatidel keevitamise kvaliteedi ja tõhususe parandamiseks.

Elektroodide valik ja rõhu reguleerimine
Paksu plaadi keevitamisel energiasalvestava keevitusmasinaga on elektroodi tüüp ja rõhu seadistused kriitilised. Paksud plaadid nõuavad suuremat energiasisendit, seetõttu on soovitatav kasutada suure-läbimõõduga või suurema sfäärilise raadiusega elektroode, et suurendada kontaktpinda ja jaotada rõhku, vältides lokaalset ülekuumenemist ja pritsmeid. Elektroodi rõhku tuleks reguleerida materjali paksuse alusel-liiga väike rõhk vähendab voolutihedust, takistades tüki moodustumist, samas kui liigne rõhk võib töödeldavat detaili deformeerida ja nõrgendada keevisõmbluse tugevust.
Keevitusparameetrite optimeerimine
Paksu plaadi keevitamine nõuab seadmelt suuremat voolu, ajastust ja energiaväljunditenergiasalvestav keevitusmasin. Voolutugevust tuleks mõõdukalt suurendada (tavaliselt 1,5–2 korda õhukese plaadi keevitamise korral), keevitusaega kontrollitakse 0,003 sekundi jooksul (tüüpiline tühjendusaeg energiasalvestavatel keevitajatel). Lühiajalise-aja ja tugeva voolu-strateegia kasutuselevõtt koondab hetkelise energia kiireks kuumutamiseks, minimeerides soojuse hajumise mõju. Mittetäieliku sulandumise korral kontrollige, kas vool on ebapiisav või pinges liiga lühike aeg.
Manöövriefektide vältimine
Paksu plaadi keevitamisel võivad tihedalt asetsevad keevispunktid või ebaõiged keevitusjärjestused põhjustada manööverdamist, kus vool suundub läbi eelnevalt keevitatud alade. Selle vältimiseks toimige järgmiselt.
1. Säilitage õige keevispunktide vahe, tavaliselt 2–3 korda suurem plaadi paksusest.
2. Rakendage segmenteeritud keevitust, alustades keskelt ja liikudes väljapoole, et vähendada voolu ümbersuunamist.
3. Optimeerige elektroodide positsioneerimine, et fokusseerida vool keevituspunktidesse.
Töödeldava detaili puhastamine ja pinna ettevalmistamine
Enne paksude plaatide keevitamist energiasalvestava keevitusmasinaga puhastage pinnad põhjalikult õlist, oksüdatsioonist ja saasteainetest. Lisandid suurendavad kontakttakistust, suunates voolu ja suurendades manööverdamisriske. Kuumvaltsitud teras-või kaetud materjale eel-töötlege happepesu või liivapritsiga, et tagada puhas keevitusliides, pikendada elektroodi kasutusiga ja parandada keevitamise stabiilsust.
Seadmete jahutus ja hooldus
Paksplaadi keevitamine seab energiasalvestava keevitusmasina jahutussüsteemile kõrgemad nõudmised. Tagage jahutusvedeliku pidev vool veetemperatuuriga 5–30 kraadi. Püsiv kõrgel-temperatuuril töötamine võib elektroodihoovad või trafod üle kuumeneda, kahjustades põhikomponente. Kontrollige regulaarselt elektroodide kulumist ja viivitamatult parandage või vahetage elektroodid välja, et säilitada ühtlane kontaktpind ja keevituskvaliteet.

Järeldus
Energiasalvestava keevitusmasina kasutamine paksude plaatide keevitamiseks nõuab tehnilist täpsust ja tähelepanu detailidele. Valides sobivad elektroodid, optimeerides parameetreid, vältides manööverdamist, rõhutades puhtust ja hooldades seadmeid, saab keevitustugevust ja konsistentsi oluliselt parandada, pikendades samal ajal masina kasutusiga. Nende oluliste asjade valdamine tagab seadme optimaalse toimimiseenergiasalvestav keevitusmasin paksude plaatidega rakendustes, toetades usaldusväärset tööstuslikku tootmist.