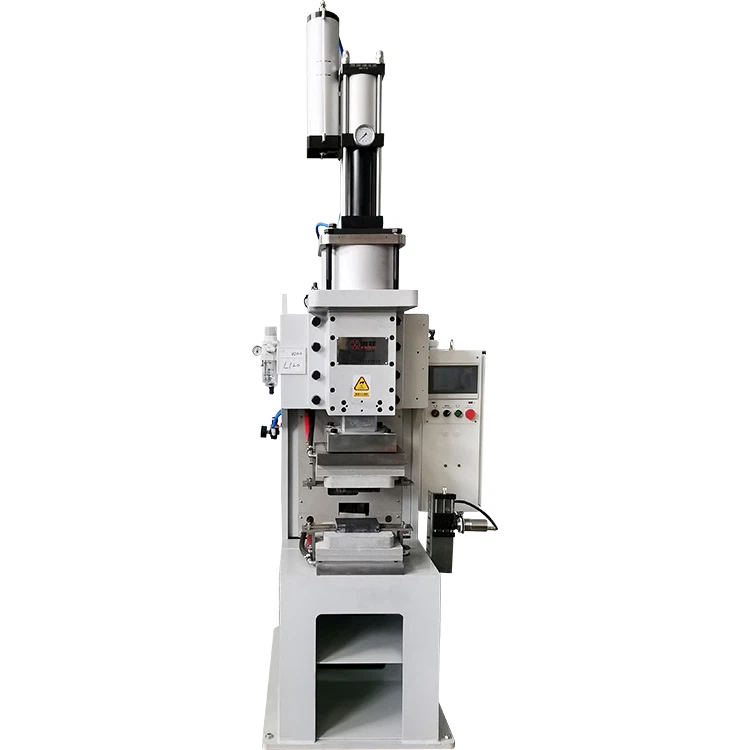
Kaasaegses tööstuslikus tootmiseskondensaatori keevitusmasin, millel on ainulaadne hetkeline suure{0}}voolu tühjenemine, näitavad erakordset keevitamise tõhusust ja energiasäästu{1}}eeliseid erinevates sektorites, sealhulgas elektroonikas, autotööstuses ja riistvara töötlemises. Need masinad salvestavad elektrienergiat kondensaatoritesse ja vabastavad selle seejärel kiiresti, et saavutada toorikute kiire kuumutamine ja sulatamine.
Paljud operaatorid jätavad aga sageli tähelepanuta elektroodirõhu kriitilise tähtsuse keevitusprotsessis. Valed elektroodirõhu seadistused, eriti liigne rõhk, võivad otseselt mõjutada keevisõmbluse moodustumist ja tugevust ning põhjustada mitmeid keerulisi keevisõmbluse kvaliteediprobleeme, mõjutades seeläbi toote üldist jõudlust ja töökindlust.


Selles artiklis käsitletakse spetsiifilisi mehhanisme, mille abil kõrge rõhk mõjutab CD-keevitajate keevitust, ning pakutakse välja süstemaatiline optimeerimisstrateegia, mis põhineb tööstusharu tavadel ja teaduslikel andmetel. Eesmärk on aidata ettevõtetel tõsta keevisõmbluste kvaliteeti ja maksimeerida tootmise efektiivsust.
Põhiprintsiip: kuidas rõhk mõjutab keevisõmbluse kvaliteeti?
Kondensaatorikeevitusmasina ajal on elektroodi rõhk oluline füüsikaline parameeter, mis ühendab töödeldavat detaili elektroodiga. See määrab otseselt kontakttakistuse keevitustsoonis ja soojusülekande efektiivsuse. Keevitamine tugineb põhiliselt Joule'i kuumutamisele (Q=I²Rt), mis sulatab töödeldava detaili lokaalselt ja moodustab keevisõmbluse.
Selles protsessisvool (I), takistus (R) ja aeg (t)on kolm põhielementi. Elektroodi rõhk reguleerib kaudselt soojuse teket ja jaotust, mõjutades kontakttakistust (R).
Kui elektrood avaldab töödeldavale detailile sobivat survet, tagab see hea elektrilise kontakti töödeldavate detailide ning toorikute ja elektroodide vahel. See tekitab sobiva kontakttakistuse, võimaldades voolu tühjenemisel kuumusel kiiresti koguneda, moodustades stabiilse keevisõmbluse. Kui aga rõhk kaldub optimaalsest vahemikust kõrvale, rikutakse see õrn tasakaal, mis viib keevisõmbluse kvaliteedi languseni.

Kõrgsurve neli peamist negatiivset mõju keevisõmbluse kvaliteedile
Elektroodi liigne rõhk ei anna alati paremaid keevitustulemusi. Vastupidi, sellest võib saada CD keevisõmbluse kvaliteedi varjatud hävitaja, mis toob kaasa järgmised neli tüüpilist defektide kategooriat:
1. Vähendatud keevisõmbluse suurus ja vähenenud tugevus
- Tehniline mehhanism:Elektroodi liigne rõhk suurendab oluliselt elektroodi ja tooriku kontaktpinda. Vastavalt Ohmi seadusele ja Joule'i seadusele põhjustab kontaktpinna suurenemine voolutiheduse (J) vähenemist pindalaühiku kohta, samal ajal väheneb ka kogu kontakttakistus (R). Kuna keevitussoojus on võrdeline voolu ja takistuse (Q=I²R) ruuduga, vähendab takistuse vähenemine otseselt soojuse teket keevitustsoonis. Ebapiisav kuumus takistab töödeldava detaili täielikku sulamist, mille tulemuseks on oodatust oluliselt väiksem keevisõmbluse tüki suurus. Uuringud näitavad, et kui elektroodi rõhk ületab optimaalset vahemikku 20%, võib keevisõmbluse läbimõõt kahaneda 10% kuni 15%.
- Nähtavad sümptomid:Keevisõmblused näivad olevat "alamõõdulised" või "ala{0}}läbistatud". Tõmbe- või nihkekatsete ajal ei pruugi liite tugevus vastata projekteerimisnõuetele või võib isegi enneaegselt puruneda, mis kahjustab tõsiselt toote konstruktsiooni terviklikkust ja koormustaluvust.
2. "Külma keevisõmbluse" fenomen ja vuugi murenemine
- Termodünaamiline põhimõte:Kõrge{0}}rõhu tingimustes kiireneb soojusülekande kiirus töödeldavalt detaililt elektroodile. See tagab keevitustsoonile tõhusama soojuse hajumise tee. Kiire soojuse hajumine ei lase südamiku keevitusalal sulamiseks piisavat temperatuuri koguda, mistõttu toorik jahtub ja tahkub enne täielikku sulatamist. Seda nähtust tuntakse kui "külmkeevitust".
- Kvaliteedinäitajad:Külm keevisõmblused on tavaliselt krobelise, poorse, "räbu{0}}taolise välimusega, mittetiheda sisemise mikrostruktuuri ja jämedate teradega. See põhjustab liigeste nõrka tugevust ja oluliselt vähenenud tugevust. Mõnes rakenduses võib nihketugevust tavaliste keevisõmblustega võrreldes vähendada 15–20%.
3. Pinnadefektid ja väljatõrjumine
- Füüsilised põhjused:Elektroodi liigne rõhk tekitab tooriku pinnale lokaalse pingekontsentratsiooni. Kui keevitusvool läbib, on kohalikult ülekuumenenud metall tohutu rõhu all kalduvus plastilisele deformatsioonile ja paiskumisele väljapoole, moodustades metallipritsmeid (väljapaiskumine). Samal ajal võib liigne surve jätta keevisõmbluskoha ümber märgatavaid süvendeid, mis mõjutavad toote esteetilist välimust.
- Pinnakvaliteet:Väljatõrjumine mitte ainult ei saasta seadmeid ja töökeskkonda, vaid võib moodustada ka keevisõmbluskoha ümber teravaid purse, mis mõjutavad järgnevat kokkupanekut ja kasutamist. Sügavad süvendid seevastu nõrgendavad tooriku efektiivset paksust, tekitades pinge kontsentratsioonipunkte ja vähendades väsimustugevust. Tööstusstandardid peavad üldiselt tõsiseks defektiks süvendisügavust, mis ületab 15–20% lehe paksusest.
4. Vähenenud seadmete eluiga ja suuremad hoolduskulud
Kõrge rõhk mitte ainult ei kahjusta keevisõmbluse kvaliteeti, vaid kiirendab ka keevitusseadmete kulumist. Ülemäärase rõhu all olevad elektroodid kogevad suuremat mehaanilist pinget, mis põhjustab elektroodiotste kiiremat deformatsiooni ja kulumist, mis nõuab sagedasemat riietamist või väljavahetamist. Lisaks kogevad hüdraulilised või pneumaatilised survesüsteemid, mis töötavad pikaajaliste suurte koormustega, kriitiliste komponentide (nt tihendid ja ventiilid) kiiremat kulumist, mis suurendab seadmete rikete määra ja hoolduskulusid, lühendades seeläbi seadmete kasutusiga.
Süstemaatilised optimeerimisstrateegiad: rõhu ja voolu "kuldse suhte" saavutamine
Kõrgsurve negatiivsetest mõjudest ülesaamiseks ja optimaalse jõudluse saavutamiseks CD-keevitamisel on vaja teaduslikku ja süstemaatilist parameetrite haldamise ja optimeerimise strateegiat.
1. Teaduslik rõhu seadistus: rõhu kohandamine materjalidele
Elektroodi rõhu seadistused ei ole staatilised; neid tuleks täpselt reguleerida vastavalt materjali tüübile, paksusele ja tooriku elektrijuhtivusele. Allpool on toodud praktilistel kogemustel põhinevad võrdlusvahemikud:
| Materjali tüüp | Paksuse vahemik (mm) | Soovitatav rõhuvahemik (N) | Tüüpilised kasutusalad |
Märkused |
| Õhukesed materjalid (madala süsinikusisaldusega teras) | < 0.5 | 500 - 1000 | Elektroonilised komponendid, täppisinstrumendid | Hoiab ära liigse kokkusurumise ja liiga väikesed keevisõmblustükid |
| Keskmise{0}}paksud materjalid (madala süsinikusisaldusega teras) | 0.5 - 1.5 | 1000 - 2000 | Autoosad, riistvarakomponendid | Tagab hea kontakti ja hoiab ära väljasaatmise |
| Väga juhtivad materjalid (vask, alumiinium) | 0.1-1.0 | 1500-2500 | Aku ühendused, juhtivad osad | Nõuab samaaegset voolu suurendamist, et kompenseerida soojuse hajumist |
Väga juhtivate materjalide puhul on nende kiire soojuse hajumise tõttu sageli vaja rakendada suuremat elektroodi survet kui sama paksusega vähem juhtivate materjalide puhul, et vähendada kontakttakistust. Samaaegselt tuleb piisava soojussisendi tagamiseks keevitusvoolu suurendada. Näiteks vase keevitamisel võib osutuda vajalikuks rõhku suurendada 20% kuni 30% ja keevitusvoolu vastavalt suurendada 15% kuni 25%.
2. Parameetrite dünaamiline sünkroniseerimine: voolu ja aja kompenseerimise kunst
Elektroodi rõhk, keevitusvool ja keevitusaeg on omavahel seotud. Rõhu reguleerimisel tuleks muid parameetreid dünaamiliselt kompenseerida, et säilitada keevitustsoonis termiline tasakaal.
- Praegune reguleerimine:Kui elektroodi rõhk suureneb materjali omaduste või protsessinõuete tõttu, tuleks keevitusvoolu suurendada proportsionaalselt 10% kuni 20%. See kompenseerib väiksemast kontakttakistusest tingitud vähenenud soojuse teket, tagades keevisõmbluse suuruse ja tugevuse. Näiteks kui rõhk tõuseb 10%, võib kaaluda esialgset voolu suurenemist 5% kuni 8%.
- Aja hüvitis:Tühjendusaja sobiv pikendamine (tavaliselt 5–10 millisekundi võrra) võimaldab soojuse kogunemiseks rohkem aega. See on eriti kasulik olukordades, kus kõrge rõhk kiirendab soojuse hajumist, aidates kaasa tugevama keevisõmbluse moodustumisele.
- Protsessi optimeerimine:"Pehme ajakava" (st suhteliselt madalam vool ja pikem tühjendusaeg) kasutamine koos sobiva rõhuga võib vähendada väljutamist ja parandada keevispunkti stabiilsust. Seevastu "raske ajakava" (suur vool, lühike aeg) nõuab rõhu sobitamise suuremat täpsust.
3. Ennetava hoolduse ja kvaliteedikontrolli protseduurid
Seadmete pidev hooldus ja range kvaliteedikontroll on CD-keevituse kvaliteedi tagamiseks üliolulised.
- Elektroodide haldamine:Kontrollige regulaarselt elektroodide kulumist ja poleerige või puhastage, et säilitada elektroodi otsa optimaalne kuju ja kontaktpind. Kulunud elektroodid põhjustavad ebastabiilse kontakttakistuse, mis mõjutab keevisõmbluse kvaliteeti.
- Süsteemi kalibreerimine:Kalibreerige perioodiliselt CD-keevitusseadme survesüsteemi, et tagada selle rõhu väljundi stabiilsus ja täpsus, mis tavaliselt nõuab tolerantsi vahemikku ±5%.
- Komponentide jälgimine:Jälgige hoolikalt hüdrauliliste või pneumaatiliste survesüsteemide, näiteks silindrite, ventiilide ja torustike kulumismustreid. Asendage vananevad komponendid viivitamatult, et vältida süsteemi jõudluse halvenemisest põhjustatud rõhukõikumisi.
- Visuaalne kontroll:Pärast iga keevisõmblust peaksid operaatorid visuaalselt kontrollima keevituskohta süvendi sügavuse, väljatõmbe olemasolu ja keevisõmbluse välimuse ühtluse suhtes. Liigne sissetõmbumine või väljatõrjumine on otsene märk liiga kõrgest rõhust.
- Mehaaniline testimine:Tehke regulaarseid nihkekatseid, tõmbekatseid ja muid mehaanilise jõudluse katseid, et kvantitatiivselt kontrollida keevisõmbluse kohtade tugevust ja terviklikkust. Ebapiisava tüki moodustumise või ebastandardse tugevuse korral proovige optimeerimiseks vähendada rõhku 5–10%, suurendades samal ajal voolu 10–15%.
Rakendusraamistik
CD-keevitusseadme rõhuparameetrite edukaks haldamiseks on vaja struktureeritud rakendusraamistikku, et tagada protsessi stabiilsus ja toote ühtlane kvaliteet:
- Algtaseme parameetrite andmebaasi loomine:Töötage välja üksikasjalik andmebaas keevitusparameetrite kohta erinevate materjalide kombinatsioonide, paksuste ja keevitusnõuete jaoks. See peaks sisaldama soovitatavat elektroodi rõhku, keevitusvoolu ja aega. Need andmed peaksid tulenema eksperimentaalsest valideerimisest ja tootmispraktikast.
- Järkjärgulise reguleerimise meetod:Parameetrite optimeerimisel kasutage strateegiat "väikesed sammud, kiire iteratsioon". Iga reguleerimine peaks piirduma 5% piires ja tuleks jälgida selle mõju keevisõmbluse kvaliteedile. Vältige suuri, pimedaid reguleerimisi.
- Üksikasjalikud protsessikirjed:Säilitage üksikasjalikud andmed keevitusprotsessi kohta iga partii või tootemudeli kohta, sealhulgas kasutatud parameetrid, kvaliteedikontrolli tulemused ja nende lahendustega ilmnenud probleemid. See aitab jälgida jälgitavust ja pidevat täiustamist.
- Regulaarne seadmete jõudluse kontrollimine:Lisaks igapäevasele hooldusele kontrollige regulaarselt CD-keevitaja jõudlust, sealhulgas rõhuandurite täpsust, voolu väljundit ja ajakontrolli.
- Operaatorkoolitus:Pakkuge operaatoritele professionaalset koolitust, tagades, et nad mõistavad täielikult elektroodirõhu mõju keevisõmbluse kvaliteedile, valdavad õigeid parameetrite seadistusmeetodeid, tõrkeotsingu meetodeid ja kvaliteedikontrolli standardeid.
KKK
K: Kas kondensaatori tühjendamise keevitamiseks on alati vaja kõrgemat rõhku?
V: Ei. CD-keevitus kasutab sageli suurt jõudu, kuna tühjendus on lühike ja projektsiooni kokkuvarisemine toimub kiiresti, kuid õige väärtus sõltub liigendi konstruktsioonist, salvestatud energiast ja tööriistadest. Suurem jõud on kasulik ainult siis, kui see parandab istet ja protsessi stabiilsust ilma soojuse teket maha surumata või detaili deformeerimata.
K: Kas ma peaksin laadimispinget suurendama pärast elektroodi jõu suurendamist?
V: Mitte automaatselt. Esmalt kontrollige, miks jõudu suurendati ning kas projektsioon, tööriistad ja kontaktid on õiged. Kui mehaaniline kontakt on stabiilne, kuid keevisõmbluse tugevus on ebapiisav, võib salvestatud energiat reguleerida kontrollitud näidiskatsetega.
K: Kas liigne rõhk võib põhjustada külma keevisõmbluse?
V: See võib kaasa aidata alamõõdulise või mittetäieliku keevisõmbluse tekkele, vähendades liidese takistust või tasandades eendi liiga vara. Siiski võivad vähesed salvestatud energiad, kulunud elektroodid, halb pinnaseisund ja vale projektsioonigeomeetria põhjustada sarnaseid sümptomeid.
K: Miks keevisõmblus pritsib isegi kõrge rõhuasetuse korral?
V: Kuvatav rõhk ei pruugi võrduda dünaamilise jõuga liigendis. Kontrollige elektroodide joondamist, silindri liikumist, tooriku istet, projektsiooni muutust ja salvestatud energiat. Liigne energia võib tekitada ka pritsmeid, isegi kui jõud on piisav.
K: Kuidas tuleks rõhu seadistust valideerida?
V: Kasutage valmiskomponendil põhinevat määratletud katseprotseduuri. Tüüpilised meetodid hõlmavad pöördemomendi, väljatõuke-, koorimise, tõmbe-, nihke- ja ristlõike{2}}katset. Salvestage jõud, salvestatud energia, elektroodide seisukord ja testi tulemused iga kinnitatud parameetrikomplekti jaoks.
Järeldus
Elektroodi rõhk, mis on CD-keevitusprotsesside üks põhiparameetreid, määrab otseselt keevisõmbluse kvaliteedi. Liigne surve ei põhjusta mitte ainult keevisõmbluse tüki suuruse ja liigeste tugevuse vähenemist, vaid põhjustab ka mitmeid kvaliteediprobleeme, nagu "külmad keevisõmblused", metalli väljapaiskumine ja liigne sissetõmbumine, mis võib kiirendada seadmete kulumist. Elektroodi rõhu teadusliku seadistamise, keevitusvoolu ja -aja dünaamilise reguleerimise ning range ennetava hoolduse ja kvaliteedikontrolli protseduuride rakendamisega saavad tootjad neid riske tõhusalt maandada, parandades oluliselt CD-keevituse protsessi stabiilsust ja toote kvaliteeti.
CD-keevitajate jõudluspotentsiaali täielikuks vallandamiseks erinevates keerukates tööstuslikes rakendustes on soovitatav integreerida need tehnilised optimeerimismeetmed professionaalsete seadmete kalibreerimise ja pidevate operaatorite koolitusprogrammidega. Ainult sellise tervikliku lähenemisviisi abil saab iga keevisõmblus saavutada optimaalse tugevuse ja töökindluse, pakkudes ettevõtetele püsivat konkurentsieelist.