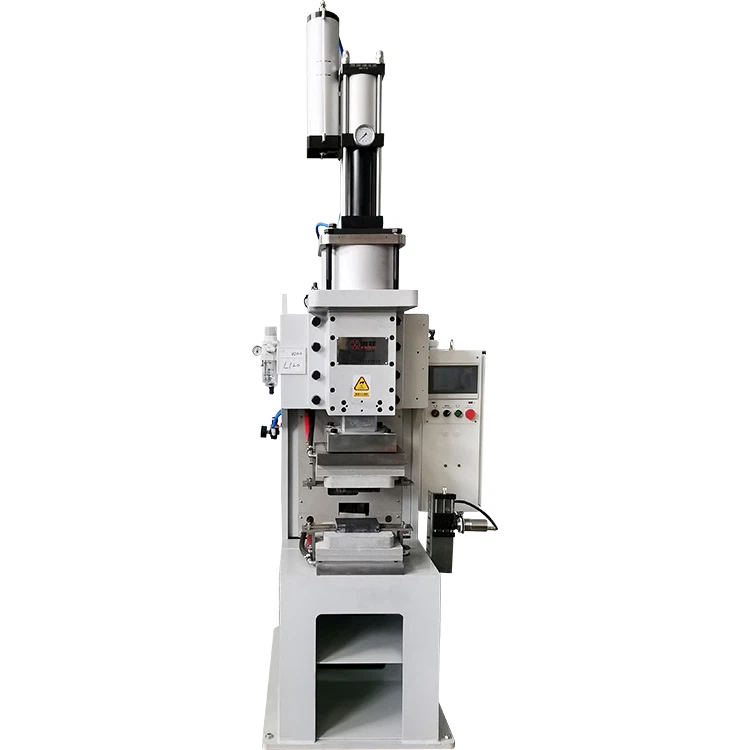
Energiasalvestussüsteemide (ESS), uute energiasõidukite (NEV) ja akupatareide tootmisel on vase (Cu) ja alumiiniumi (Al) ühendamine kriitiline protsess. Neid materjale leidub kõikjal aku sakkides, siinides ja juhtivates struktuurides. Kuid nende füüsikaliste omaduste tohutute erinevuste tõttu on tootjatel sageli kaks peamist defekti:liigne pritsmedjakeevispunktide mustaks muutumine.
Kondensaatori tühjenemisega (CD) punktkeevitajad on selle rakenduse tööstusstandardiks tänu oma suurele-energiale, hetkelisele tühjenemisele ja minimaalsele soojus{1}}mõjutatud tsoonile (HAZ). See juhend sisaldab nende probleemide süvaanalüüsi-ja pakub kasutatavaid optimeerimisstrateegiaid seadmete valikuks ja protsesside juhtimiseks.

Algpõhjuse analüüs: miks on Cu{0}}Al keevitamine tehniliselt keeruline?
Pritsmete ja värvimuutuste lahendamiseks tuleb kõigepealt mõista vase ja alumiiniumi "füüsilist konflikti".
1. Füüsiliste omaduste järsud erinevused
- Sulamistemperatuuri mittevastavus:Alumiinium sulab umbes660 kraadi, samas kui vask nõuab1083 kraadi. Keevitustsükli ajal saavutab alumiinium oma vedela oleku palju varem kui vask. Kui elektroodi rõhk on ebaühtlane, paiskub see sula alumiinium vägivaldselt välja, põhjustades pritsmeid.
- Kõrge soojusjuhtivus:Mõlemad metallid on suurepärased soojusjuhid. Keevitusenergia tuleb edastada massiivse, hetkelise plahvatusega; vastasel juhul hajub soojus ümbritsevatesse piirkondadesse, põhjustades laialdast oksüdeerumist ja värvimuutust.
- Intermetallilised ühendid (IMC):Kõrgetel temperatuuridel moodustavad Cu ja Al kergesti hapraid intermetallilisi kihte (nagu CuAl₂). Need kihid suurendavad elektritakistust ja kahjustavad liigendi mehaanilist terviklikkust.
1. Pritsmete ja mustamise füüsika
- Pritsmed:Põhimõtteliselt "ülekuumenemise" ja "rõhutõrke" tagajärg. Lokaliseeritud voolutihedus muutub liiga suureks, põhjustades sula alumiiniumi "kaareprojektsiooni".
- Mustamine:See on "oksüdatsiooni" ja "karboniseerumise" produkt. Lisaks metallide endi oksüdeerumisele põhjustavad seda sageli pinnasaasteained või kõrgel temperatuuril maha põlevad õlid.
Keevitusparameetrite täpne häälestamine: "energia tasakaalu" leidmine
Parameetrite kalibreerimine on protsessi optimeerimise kõige paindlikum, kuid siiski kriitiline etapp.
1. Täiendav energiatarne põhimõte
CD-keevitajad vabastavad kondensaatoritesse salvestatud energiat. Kuigi kõrgem pinge suurendab energiat, muudab see ka tühjenduskõvera järsemaks, suurendades pritsmete ohtu.
- Optimeerimisstrateegia:Kasutage lähenemisviisi "Madalpinge, suur mahtuvus". Kondensaatoripatarei konfigureerimisel nii, et see edastaks piisava voolu madalama laadimispingega, saavutate stabiilsema tühjenemise.
- Praktiline võrdlusalus:Alustage silumist aadressil60%–70%seadme nimienergiast. Kasv astmeliselt3%–5%kuni koorimise test vastab nõuetele.
2. Kahekordne-impulsslahendusprotsess
Üks äge impulss aurustab alumiiniumi sageli silmapilkselt.
- Eel{0}}soojuse impulss:Väike algimpulss (umbes . 20% koguenergiast) pehmendab alumiiniumi ja murrab läbi isoleeriva pinna oksiidikihi.
- Keevitusimpulss:Esmane tühjendus toimub sellel väljakujunenud juhtival teel, moodustades tugeva keevisõmbluse.
- Ajakontroll:Üldine tühjendusaeg tuleks tavaliselt säilitada vahemikus3ms ja 15ms.
Elektroodisüsteemi projekteerimine: soojusvoo juhtimine
Elektrood ei ole lihtsalt juht; see juhib survet ja soojuse hajumist.
1. Materjali valik erinevate metallide jaoks
Cu{0}}Al keevitamiseks on soovitatav kasutada "komposiitelektroodi" strateegiat:
- Alumiiniumist pool: kasutage volfram{0}}vaske (WCu) või alumiiniumoksiidi-tugevdatud vaske (GlidCop). Volframi kõrge sulamistemperatuur takistab alumiiniumi "kleepumist" või elektroodi otsaga legeerumist.
- Vase pool: kasutage kroomtsirkooniumvaske (CuCrZr) selle suurepärase juhtivuse ja soojuse hajumise tagamiseks.
2.Elektroodi geomeetria ja jõud
- Geomeetria: kasutage sfäärilist (R--tüüpi) otsa. Raadiusega ots tagab rõhu koondumise keskele. Metalli sulamisel tagab sfääriline kuju automaatse "järel-surve", vältides sulametalli väljutamist.
- Elektroodi jõud: pritsmete peamine põhjus on ebapiisav rõhk.
- Õhuke foolium (<0.5mm): 200N – 400N.
- Busbars (>1,0 mm): 600N – 1500N.
3.Aktiivne jahutus
Elektroodide temperatuuri hüpped muudavad kontakttakistust. Suure-mahulise tootmise korral, kui otsa temperatuur ületab 60 kraadi, suureneb mustamise tõenäosus üle 40%. Iseseisev tööstuslik jahuti on kohustuslik.
Pinna ettevalmistamine: värvimuutuse kõrvaldamise saladus
Pinna puhtus määrab keevisõmbluse "esteetilise" ja juhtivuse.
1. Oksiidkihi eemaldamine
Alumiiniumi tihedal oksiidikihil ($Al_2O_3$) on äärmiselt kõrge elektritakistus.
- Meetod:Kasutage aroostevabast terasest traatharivõi spetsiaalsed abrasiivsed padjad "valge härmatise" oksüdatsiooni eemaldamiseks.
- Aja aken:Alumiinium tuleks seest keevitada2-4 tundipuhastamine, et vältida oksiidikihi taaskasvamist.
2. Inertgaasi varjestus
Kuigi see ei ole punktkeevituse puhul alati standardne, võivad tipptasemel{0}}rakendused (nt pooljuht- või elektroonikapatareid täppisakud) kasu saadaLämmastik (N₂)võiArgoon (Ar)varjestus keevispea ümber.
- Tulemus:Hapnikku välja tõrjudes säilitab keeviskoht särava metallilise viimistluse, kõrvaldades täielikult "tumeda halo" efekti.
CD punktkeevitajate hankejuhend: kuidas targalt investeerida
Hankemeeskondade jaoks määrab riistvaraarhitektuur 70% tulevase protsessi stabiilsusest.
Peamised tehnilised andmed
| Funktsioon | Tööstusliku klassi standard | Miks see on oluline |
| Kondensaatori kvaliteet | Kõrgeim-jaapani või Euroopa tööstusklass | Tagab tühjenemise järjepidevuse ja eluea, mis on suurem või võrdne 1 miljoni tsükliga. |
| Juhtimise loogika | Suletud-ahela jälgimine / pidev energia | Kompenseerib pingekõikumisi, et tagada ühtlane keevisõmbluse kvaliteet. |
| Surve mehhanism | Servo-elektriline või täppisproportsionaalklapp | Kõrge dünaamiline reaktsioon pritsmete tõrjumiseks koheseks-järeltegevuseks. |
| Andmeside | MES-i integratsiooni tugi | EV ja ESSi tööstuse jälgitavuse jaoks hädavajalik. |
| Pulsi kujundamine | Mitme-astmelise impulsi programmeeritavus | Pakub keeruliste Cu-Al takistusprofiilide käsitlemiseks vajalikku paindlikkust. |
KKK
K: Keevitamise ajal tekib tohutu säde, kuid tõmbekatse ebaõnnestub. Miks?
V: See on "Pinnapritsmed". Säde näitab, et energiat raisatakse pigem kaareprojektsioonile kui metallidesse tungimisele. Tavalisteks põhjusteks on ebapiisav rõhk, tugev oksüdatsioon või liigne algpinge.
K: Keevituskoha ümber on must rõngas. Kas see on defekt?
V: Tavaliselt on see pinnaõli karboniseerimine või tugev oksüdatsioon. Kuigi liigend võib olla funktsionaalne, ei vasta see esteetilistele standarditele. Parandage keevituseelset-puhastust IPA-ga (isopropüülalkohol) ja lühendage impulsi kestust.
K: Miks vajavad elektroodiotsad sagedast riietamist?
V: Alumiiniumil on tugev keemiline afiinsus vase suhtes, mis viib "legeerimiseni" (süvendite tekkeni). Kasutage volfram{1}}vasest otsikuid, suurendage vesijahutust ja rakendage automaatset otsakummutit, mis käivitub iga 100–200 keevisõmbluse järel.
K: Kas ma saan kasutada vahelduvvooluimpulsskeevitajat vase{0}}–-alumiiniumi jaoks?
V: See ei ole soovitatav. Vahelduvvoolu keevitajatel on suurem HAZ. Arvestades nende metallide suurt soojusjuhtivust, põhjustab vahelduvvoolu keevitamine sageli "läbipõlemist" või tugevat värvimuutust. CD-keevitajad on nende "hetkelise purunemise" omaduse tõttu parim valik.
K: Mis on eduka Cu-Al keevisõmbluse kullastandard?
V: Tõmbetestis peaksite nägema "alammetalli rebendit" (kus alumiiniumist alusmaterjalist on välja rebitud auk), mitte keevisõmbluse tüki lihtsalt ära rebenemist. Puhas klõps viitab haprale ühenduskohale või "külmale keevisõmblusele".
Järeldus
Vasest-ja-alumiiniumist erinevate metallide keevitamisel on liigne pritsmed ja keevisõmbluse värvimuutused harva tingitud ühest tegurist. Selle asemel tekivad need probleemid tavaliselt parameetrite tasakaalustamatuse, pinna saastumise, elektroodide kulumise ja seadmete piirangute kombinatsioonist.
Tööstuse kogemus näitab, et rohkem kui70% pritsmetega-seotud probleemidestsaab lahendada parameetrite optimeerimise ja elektroodide hooldusega, samas kui ligikaudu20–30%tulenevad seadmete võimekuse piirangutest.
Tootjatele, kes plaanivad tootmise uuendamist või investeerivad uutesse akukeevitussüsteemidesse, valides usaldusväärsekondensaatori tühjenemisega punktkeevitusmasinTäpse energiajuhtimise ja tugeva jahutusvõimega on oluline. Õige seadmete valik mitte ainult ei vähenda protsessi ebastabiilsust, vaid parandab oluliselt ka tootlikkust, toote töökindlust ja pikaajalist{1}}töötõhusust.