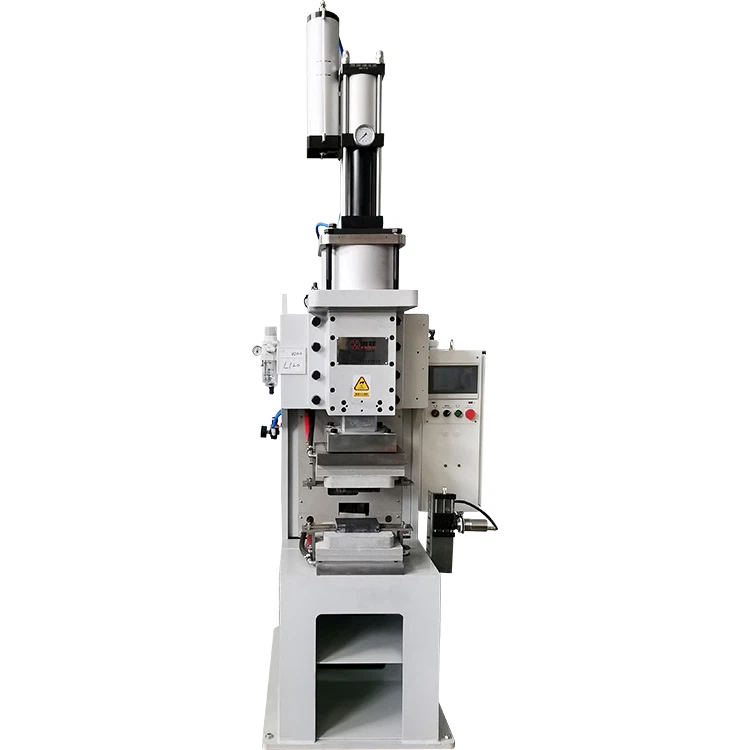
Vaskfooliumist painduvad siinidNeid toodetakse tavaliselt õhukeste vaskfooliumide mõõtu lõikamise, vajaliku arvu kihtide virnastamise ja joondamise, liimimispindade puhastamise ja mõlema otsa asetamise spetsiaalsesse tööriista. Seejärel rakendatakse kontrollitud kuumust ja rõhku, et ühendada fooliumikihid kompaktseteks otsteks, samal ajal kui keskmine osa jääb sidumata ja paindlikuks.
Pärast kuumutamist jahutatakse liimitud ala tavaliselt rõhu all, enne kui siini eemaldatakse kärpimiseks, stantsimiseks, pinnatöötluseks ja kontrollimiseks. Lõpptulemus ei sõltu mitte ainult temperatuurist, vaid fooliumi seisundi, liimimisala, rõhu jaotuse, kuumutamisaja, tööriistade tasasuse ja jahutusstabiilsuse kombineeritud juhtimisest.
Pole olemas ühtset keevitusgraafikut, mis sobiks iga painduva siini jaoks. Kahekümne kihi 0,10 mm fooliumi jaoks välja töötatud protsessi ei saa automaatselt kanda kümnele 0,20 mm fooliumikihile, isegi kui virna kogupaksus on sama.


Mis on vaskfooliumist painduv siin?
Vaskfooliumist painduv siini on voolu kandev komponent, mis on valmistatud mitmest õhukese vaskfooliumi kihist. Mõlemad otsad on koondatud suhteliselt jäikadeks terminalialadeks, samas kui keskosa jääb lamineeritud ja paindlikuks.
See kombinatsioon võimaldab siinil juhtida suurt voolu, võttes arvesse:
- Vibratsioon seadme töö ajal;
- Soojuspaisumine ja kokkutõmbumine;
- Montaaži tolerantsid;
- Liikumine ühendatud komponentide vahel;
- Paigaldamisest põhjustatud mehaaniline pinge;
- Väike nihe elektriklemmide vahel.
Painduvaid vasest siinid kasutatakse tavaliselt elektrisõidukite akudes, energiasalvestussüsteemides, jaotusseadmetes, trafodes, toitejaotuskappides, laadimisseadmetes ja muudes suure voolutugevusega elektrisõlmedes.
Ühendatud otsad võib seejärel mulgustada, puurida, plaadistada või ühendada teiste juhtmetega. Ühendamata keskosa peab säilitama toote joonisel näidatud efektiivse painduva pikkuse.
Miks kasutatakse ühe tahke vaskplaadi asemel mitut õhukest fooliumi?
Tahke vaskvarras võib tõhusalt voolu kanda, kuid see ei suuda kergesti absorbeerida vibratsiooni ega komponentide vahelist suhtelist liikumist. Sama juhtme paksuse jagamine mitmeks õhukeseks kihiks suurendab paindlikkust vajalikus suunas.
Lahtiseid fooliumikihte ei saa aga usaldusväärselt poltidega kinnitada ega paigaldada ilma stabiilseid klemmialasid moodustamata. Vaskfooliumiga difusioonkeevitust kasutatakse otste konsolideerimiseks, et neid saaks töödelda ja ühendada, säilitades samal ajal kihilise struktuuri keskel.
Miks kasutatakse lamineeritud vaskfooliumide jaoks difusioonkeevitust?
Difusioonkeevitus on tahkisliitmisprotsess, mille käigus kuumus ja rõhk viivad ettevalmistatud metallpinnad piisavalt tihedasse kontakti, et liideste vahel tekiks side. Klassikalise difusioonliimimise korral pole täitematerjali vaja ning pinna seisund, tasasus, temperatuur, rõhk ja aeg on kõik olulised protsessi muutujad. Seda üldist põhimõtet kirjeldatakse ka TWI avaldatud tehnilistes juhendites difusioonsidumise kohta.
Painduvas siinitööstuses kasutatakse termineid "vaskfooliumiga difusioonkeevitus" ja "kõrge polümeeriga difusioonkeevitus" sageli grafiittööriista kasutava elektriküttega, rõhuga protsesside puhul. Seda tootmismeetodit ei tohiks automaatselt käsitleda identsena pika tsükliga vaakumahju difusioonühendamisega. Kuumutamismeetod, atmosfäär, tsükli aeg ja liidese käitumine võivad erineda.
Ostjate jaoks pole seega kõige olulisem küsimus, kuidas protsessi nimetatakse, vaid kas see suudab järjepidevalt nõutavat toota:
- Liimitud ala;
- Valmis klemmi paksus;
- Mehaaniline tugevus;
- Liigese vastupidavus;
- Mõõtmete tolerants;
- Pinna seisukord;
- Partii-partii korratavus.
Tavaliselt pole täiendavat täitematerjali vaja
Tavaliste mitmekihiliste vaskfooliumist siinide puhul saab kileotsad tavaliselt tihendada ilma joote- või kõvajoodispahtlita. See aitab vältida erinevate elektriliste, mehaaniliste või termiliste omadustega täitematerjali lisamist.
Kui vaskmaterjali, pinna ettevalmistamist, tööriistade ja keevitamise ajakava on korralikult kontrollitud, võib protsess määratletud katsetingimustes toota väikese ja korratava vuugitakistusega kompaktse klemmi.
Paindlik keskus on säilinud
Eesmärk ei ole ühendada kogu siini. Peamises kütte- ja rõhutsoonis on ainult kavandatud terminalialad. Keskmine osa jääb sidumata, nii et valmis komponent suudab neelata vibratsiooni ja paigaldusliikumist.
Kui kuumutatud ala ulatub liiga kaugele keskele, võib efektiivne painduv pikkus väheneda. Tööriistade mõõtmed ja tooriku paigutus peavad seetõttu järgima siini joonist, mitte tuginema visuaalsele hinnangule.
Vaskfooliumiga painduva siini difusioonkeevitusprotsess
Kuigi masina konfiguratsioonid on erinevad, läbib tüüpiline vaskfooliumist painduv siini kuus põhietappi.
1. Kinnitage fooliumi ja valmis siini spetsifikatsioonid
Protsessi arendamine algab tootest, mitte masinast. Tootja peaks enne tööriistade valimist või keevitusgraafiku koostamist kinnitama järgmise teabe:
- Vase klass ja materjali seisukord;
- Individuaalne fooliumi paksus;
- Fooliumikihtide arv;
- Fooliumi laius;
- Kogu virna paksus;
- toote kogupikkus;
- Liimimise pikkus ja laius mõlemas otsas;
- Nõutav klemmi paksus pärast keevitamist;
- Aukude asukoht ja töötlusnõuded;
- plaadistuse või pinnatöötluse nõuded;
- Mehaanilised ja elektrilised vastuvõtukriteeriumid.
Kaks ühesuguse kogupaksusega virna võivad käituda erinevalt. Näiteks kakskümmend kihti 0,10 mm fooliumi sisaldavad rohkem liideseid kui kümme kihti 0,20 mm fooliumi. Need võivad erineda pinna seisundi, kihtidevahelise kontakti, kuumenemiskäitumise ja kokkusurumise ajal libisemiskindluse poolest.
Samuti on oluline viimistletud terminali paksus. See mõjutab tööriistade vahekaugust, survekontrolli ja materjali deformatsiooni vastuvõetavat suurust.
2. Lõika, joonda ja puhasta vaskfooliumid
Fooliumid lõigatakse kindlaksmääratud pikkusega ja paigutatakse nõutavasse kihtide järjestusse. Otsad tuleks joondada korduva viitega nii, et kogu sihtala oleks kuumutamise ja kokkusurumise ajal kaetud.
Enne virnastamist peaks operaator kontrollima:
- Pikkuse varieeruvus;
- Servad;
- Kortsud või voldid;
- Pinna kriimud;
- Õli või töötlemisjäägid;
- Nähtav oksüdatsioon;
- Osakesed kihtide vahel;
- Vale fooliumi orientatsioon.
Hele välimusega pind ei pruugi olla puhas liimimispind. Õlid, sõrmejäljed, tolm ja õhukesed oksiidkiled võivad siiski segada kihtidevahelist kontakti.
Valitud puhastusmeetod peab sobima fooliumi paksuse ja tootmisnõuetega. Agressiivne mehaaniline töötlemine võib õhukese fooliumi deformeerida või mõõtmete muutumist tekitada. Pärast puhastamist tuleb fooliumid hoida kuivana, kaitstuna saastumise eest ja laadida kontrollitud aja jooksul tööriistadesse.
3. Virnastage ja asetage kiled tööriistadesse
Ettevalmistatud fooliumivirn asetatakse grafiittööriistadesse või muusse rakendusespetsiifilisesse kuumutus- ja kinnitussõlme. Mehaanilised tõkked või asukoha määramise funktsioonid peaksid kontrollima toote asendit, sideme pikkust ja fooliumi joondamist.
Seadistamine peaks tagama, et:
- Kogu terminaliala asub efektiivse küttetsooni sees;
- Tööriistade ülemine ja alumine pind on paralleelsed;
- Fooliumivirn on toestatud ilma kortsudeta;
- Kihtide vahele ei jää võõrkehi;
- Ühendamata painduv osa jääb peamisest sidumistsoonist väljapoole;
- Toorik ei saa kokkusurumise ajal oluliselt libiseda.
Laiade siinide või suurte ühenduspindade puhul võib tööriista tasapinnalisus ja rõhu jaotus olla olulisemad kui lihtsalt näidatud masina jõu suurendamine. Kõrge silindri või hüdraulika näit ei garanteeri, et rõhk jõuab ühtlaselt fooliumivirna igasse ossa.
Kulunud, pragunenud või ebatasased grafiitpinnad võivad tekitada alasid, kus on ebapiisav rõhk, ebastabiilne elektrikontakt või ebaühtlane soojusjaotus.
4. Rakendage kontrollitud kuumust ja rõhku
Pärast positsioneerimist avaldab masin survet, et vähendada vaskfooliumikihtide vahesid ja stabiliseerida virna. Seejärel viiakse soojus sisse vastavalt masina konstruktsioonile. Paljudes painduvates siinisüsteemides kasutatakse soojuse sihtpiirkonda ülekandmiseks elektritakistuskütet ja grafiittööriistu.
Temperatuuri, rõhku ja aega tuleb käsitleda kui vastastikku toimivat protsessi akent.
Ebapiisava kuumuse või hoidmisaja tõttu võivad mõned liidesed olla mittetäielikult ühendatud. Liigne kuumutamine võib suurendada oksüdeerumist, värvimuutust, tööriistakulu või terminali deformatsiooni. Samamoodi võib ebapiisav rõhk põhjustada kihistumise, samas kui liigne või halvasti kontrollitud rõhk võib põhjustada fooliumi väljapressimist või vale paksuse lõppu.
Efektiivset küttegraafikut võivad mõjutada:
- Fooliumi paksus ja kihtide arv;
- Vase klass ja materjali seisukord;
- Liimimise pikkus ja laius;
- Kuumutatud kogumass;
- Tööriistade mõõtmed;
- Grafiidi seisund;
- Küttekiirus;
- Rakendatud jõud ja tegelik kontaktpind;
- Nõutav terminali tihendamine;
- Jahutustingimused.
Sel põhjusel ei tohiks teisest masinast või muust siinist võetud temperatuuri väärtust kasutada automaatse tootmissättena.
HAIFEI näidiskatsete käigus koostatakse esialgne protsessigraafik kliendi tegeliku fooliumivirna, liimimise mõõtmete, tööriistade kontaktpinna ja viimistletud terminali nõuete põhjal. Seejärel kontrollitakse katsetulemusi enne tootmisparameetrite kinnitamist.
5. Jahutage liimitud ots rõhu all
Kuumutamisetapi lõppedes ei tohiks töödeldavat detaili tingimata kohe vabastada. Kontrollitud rõhu säilitamine algse jahutusetapi ajal aitab stabiliseerida klemmi kuju ja vähendada kihtidevahelist tagasitõmbumist.
Rõhu all jahutamine võib toetada:
- Ühtkam terminali paksus;
- Fooliumivirna vähenenud liikumine;
- Parem mõõtmete stabiilsus;
- Madalam moonutuste oht mahalaadimise ajal;
- Rohkem korratavaid tulemusi tsüklite vahel.
Jahutussüsteem mõjutab ka pidevat tootmist. Kui jahutusvee temperatuur või vooluhulk masina töötamise ajal muutub, võib hilisemate tsüklite termiline käivitus erineda esimese proovi omast.
Tootjad peaksid seetõttu protsessi valideerimise ajal registreerima asjakohased jahutustingimused, eriti kui tootmise eesmärk nõuab korduvat keevitamist pikema vahetuse jooksul.
6. Eemaldage, viimistlege ja kontrollige siiniriba
Pärast terminali piisavat jahtumist eemaldatakse osa tööriistast. Sõltuvalt joonisest ja tootmisplaanist võivad järgnevad toimingud hõlmata järgmist:
- Servade lõikamine;
- Kinnitusaukude stantsimine või puurimine;
- Burdi eemaldamine;
- poleerimine;
- Pinna puhastamine;
- Nikkelfooliumi kinnitus;
- Tina või nikeldamine;
- Isolatsiooni paigaldus;
- Mõõtmete kontroll;
- Mehaaniline ja elektriline testimine.
Keevitamist ja allavoolu viimistlemist tuleks käsitleda ühendatud, kuid eraldiseisvate tootmisetappidena. Difusioonkeevitusmasin ei teosta automaatselt stantsimist, plaadistamist ega isoleerimist, välja arvatud juhul, kui need protsessid on kaasatud kohandatud tootmisraku.
Peamised tegurid, mis mõjutavad vaskfooliumi difusioonkeevituse kvaliteeti
Vaskfooliumiga keevitamise kvaliteeti kontrollib pigem kogu protsess kui üks peamise parameeter.
| Protsessi tegur | Võimalik tulemus, kui seda ei kontrollita | Mida kõigepealt kontrollida |
|---|---|---|
| Fooliumi pinna seisund | Kohalik delaminatsioon või muutuv tugevus | Õli, oksüdatsioon, osakesed ja ladustamine pärast puhastamist |
| Fooliumi joondamine | Ebaühtlased servad või mittetäielik liimimine | Lõiketolerants ja virnastamisviide |
| Küttetemperatuur ja -aeg | Alasidumine, oksüdatsioon või liigne deformatsioon | Kuumutamise ühtlus, kiirus ja hoidmisaeg |
| Rõhu jaotus | Üks külg seob, teine eraldub | Tööriistade paralleelsus, tooriku asukoht ja kontaktpind |
| Grafiittööriistade seisukord | Kohalik kuumuse või rõhu kõikumine | Tasasus, kulumine, pragunemine ja pinnajäägid |
| Valmis-paksuse kontroll | Klemm liiga paks, liiga õhuke või ebaühtlane | Tööriistade vahe, kokkusurumine ja virna tolerants |
| Jahutustingimused | Mõõtmete või partii variatsioon | Vee temperatuur, vooluhulk ja tootmisintervall |
| Sissetulev vase konsistents | Protsessi tulemused muutuvad partiide vahel | Materjali klass, kõvadus ja fooliumi paksuse tolerants |
Miks ainult masina rõhk ei selgita tulemust?
Masin võib kuvada silindri rõhku, hüdraulilist rõhku või kogujõudu, kuid fooliumi liidesed reageerivad rõhule, mis jaotub tegeliku ühenduspiirkonna vahel.
Kahele erinevale sidumispiirkonnale rakendatav sama masinajõud ei loo sama liidese tingimust. Tööriistade läbipaine, vale joondamine ja lokaalne kulumine võivad rõhujaotust veelgi muuta.
Kui proov on ühelt poolt liimitud, kuid teiselt poolt eraldub, ei tohiks masina rõhu suurendamine olla esimene automaatne reaktsioon. Kõigepealt tuleks kontrollida tööriistade paralleelsust, grafiidi seisukorda, fooliumi joondamist ja tooriku asukohta.
Miks tuleb tootmisparameetrid pärast valideerimist lukustada?
Kui vastuvõetav proov on valmistatud, tuleks heakskiidetud protsess dokumenteerida. Kirje võib sisaldada:
Masina programmi number;
- Kuumutamisetapid ja kestus;
- Rakendatud jõu või rõhu seadistus;
- Tööriistade identifitseerimine;
- Jahutusaeg;
- Vase materjal ja partii;
- Valmis terminali mõõtmed;
- Kontrolli tulemused;
- Operaator ja tootmiskuupäev.
Parameetrite juhtimine aitab eristada masina probleemi materjali, tööriistade, ettevalmistuse või laadimise muutustest.
Levinud vead ja mida kõigepealt kontrollida
| Täheldatud probleem | Võimalikud põhjused | Esimesed kontrollid |
|---|---|---|
| Fooliumikihid eralduvad pärast keevitamist | Saastumine, ebapiisav kuumus, ebapiisav rõhk või lühike säilivusaeg | Pinna ettevalmistus ja tegelik kütteseisund |
| Üks pool seob ja teine mitte | Ebaühtlane rõhk, kallutatud tööriistad või tsentrist väljas laadimine | Tööriistade paralleelsus ja tooriku asend |
| Pinna liigne värvimuutus | Liigne kuumus, pikaajaline kokkupuude või ebastabiilne jahutamine | Küttegraafik ja jahutustsükkel |
| Klemmide paksus on ebaühtlane | Fooliumi vale joondamine, virna kõikumine või ebaühtlane kokkusurumine | Sissetulev foolium, virnastamisviis ja tööriistad |
| Liimitud serv praguneb stantsimisel | Jääkpinge, vale stantsivahe või ebapiisav tugi | Mulgustamisprotsess ja terminali tugi |
| Tulemused muutuvad tootmispartiide vahel | Materjali-, tööriista-, jahutus- või laadimistingimused on muutunud | Tootmisdokumendid ja sissetulev kontroll |
Defekti ilmnemisel tuleks võimaluse korral muuta ainult ühte muutujat. Samaaegne temperatuuri, rõhu ja hoidmisaja tõstmine võib anda erineva välimusega proovi, kuid see muudab tegeliku põhjuse tuvastamise keeruliseks.
Kas difusioonkeevitus on iga vaskühenduse jaoks õige protsess?
Ükski ühendamisviis ei ole ideaalne iga juhi konstruktsiooni jaoks. Valiku tegemisel tuleks järgida vuugi geomeetriat, materjalide kombinatsiooni, elektrinõudeid, tootmismahtu ja vastuvõetavat kuumusest mõjutatud ala.
| Liitumise meetod | Tüüpiline sobivus | Peamised valikukaalutlused |
|---|---|---|
| Difusioonkeevitus | Mitmekihilised vaskfooliumid laiade, konsolideeritud terminalialadega | Liimimisala, kihtide arv, tööriistad, kuumuse ja rõhu ühtlus |
| Ultraheli keevitamine | Kohalikud kile-, kaabli- ja klemmiühendused | Keevispiirkond, juurdepääs sonotroodidele, fooliumi paksus ja vibratsioonireaktsioon |
| Takistuskeevitus | Lokaliseeritud laigud või spetsiifilised vööliigese struktuurid | Voolutee, elektroodide juurdepääs ja nõuded keevituspunktile |
| Jootmine | Vuugid, kus täitematerjal on vastuvõetav | Täiteaine valik, vuukide puhastamine, küte ja jääkide kontroll |
| Laserkeevitus | Juurdepääsetavad lokaliseeritud õmblused või sakid | Peegeldusvõime, läbitung, sobivus ja soojuskontsentratsioon |
Difusioonkeevitust tasub eriti hinnata siis, kui toode sisaldab mitut õhukest kilet ja nõuab kompaktseid klemmalasid, säilitades samal ajal otste vahel paindlikkuse. Teistsugune protsess võib olla sobivam, kui liitekoht on väga lokaliseeritud, raskesti kinnitatav või konstrueeritud ümber mõne muu materjali kombinatsiooni.
Kuidas valida vaskfooliumiga difusioonkeevitusmasinat
Masina valikul tuleks lähtuda pigem suurimast ja nõudlikumast heakskiidetud toorikust, mitte ainult trafo võimsusest või toote üldisest maksimaalsest laiusest.
Tarnija peaks hindama järgmist:
Nõutav liimimisala
Klemmide pikkus ja laius määravad kontaktpinna, mis peab saama piisavalt ühtlast soojust ja rõhku. Lai klemm võib vajada teistsugust tööriistade ja jõu paigutust kui sama vase kogupaksusega kitsas terminalis.
Maksimaalne fooliumivirn
Hindamine peaks hõlmama individuaalset fooliumi paksust, kihtide arvu ja virna kogupaksust. Need väärtused mõjutavad kihtidevahelist kontakti, kuumenemiskäitumist ja tööriistade vahekaugust.
Valmis terminali paksus
Kui joonisel on määratud kitsas paksuse tolerants, peab süsteem tagama korduva kokkusurumise ja stabiilse seiskamise või asendi juhtimise. Masina jõud üksi ei saa tagada lõplikku mõõdet.
Tootmisvõimsus
Ostja peaks esitama päevase koguse ja vajaliku tsükliaja. Seejärel saab tarnija hinnata:
- käsitsi või automaatne laadimine;
- Ühe- või mitmejaamalised tööriistad;
- Jahutusvõimsus;
- Parameetrite salvestamine;
- operaatori kaasamine;
- Materjalikäitlus;
- Integreerimine trimmimis- või stantsimisseadmetega.
Kommunaalteenused ja paigaldustingimused
Ettepanekus tuleks määratleda nõutav:
- Toiteallikas;
- Jahutusvee või jahuti võimsus;
- Suruõhk, kui see on olemas;
- Põrandapind;
- Masina vundament;
- ventilatsioon või väljatõmme;
- Juurdepääs laadimisele ja hooldusele.
Kvaliteedi- ja jälgitavuse nõuded
Autotööstuse, energiasalvestuse või muu kontrollitud tootmise jaoks võivad ostjad vajada retseptihaldust, parooliga kaitstud parameetreid, tsüklite loendamist, häirekirjeid või andmete eksporti.
Vajalikku küttevõimsust, survesüsteemi ja tööriistade mõõtmeid tuleks enne fooliumi valimist hinnata tegeliku fooliumivirna ja liimimisala põhjal.vase difusioonkeevitusmasin.
KKK
K: Kas difusioonkeevitusega saab keevitada mitut vaskfooliumi kihti?
V: Jah. Mitmekihilisi vaskfooliumivirnasid saab klemmide otstes kontrollitud kuumuse ja rõhu abil koondada. Protsessi ajakava tuleb koostada vastavalt fooliumi individuaalsele paksusele, kihtide arvule, liimimisalale, vase seisundile ja nõutavale lõpppaksusele.
K: Kas kogu painduv siiniriba muutub tugevaks?
V: Ei. Tüüpilise painduva siini puhul ühendatakse ainult klemmipiirkonnad. Keskosa jääb lamineeritud ja painduvaks, nii et see talub vibratsiooni, termilist liikumist ja montaaži tolerantse.
K: Kas vaskfooliumi difusioonkeevitamiseks on vaja täitematerjali?
V: Palja vaskfooliumi ühilduvate kihtide ühendamisel pole täitematerjali üldiselt vaja. Erinevaid materjale, kaetud kilesid või spetsiaalseid tootestruktuure tuleks hinnata eraldi, kuna need võivad vajada erinevat liidese kujundust või ühendamisprotsessi.
K: Millist temperatuuri on vaja vaskfooliumi difusioonkeevitamiseks?
V: Iga siini jaoks pole usaldusväärset universaalset temperatuuri. Nõutav seadistus sõltub vaskmaterjalist, fooliumi paksusest, kihtide arvust, liimimise mõõtmetest, kuumutusmeetodist, tööriistadest, rõhust ja tsükli ajast.
Temperatuurinäitu tuleks tõlgendada ka selle järgi, kus ja kuidas seda mõõdetakse. Masina väljundseaded ja tegelik temperatuur fooliumi liidestes ei pruugi olla identsed.
K: Miks vaskfooliumikihid pärast keevitamist eralduvad?
V: Levinud põhjused on pinna saastumine, ebapiisav või ebaühtlane kuumenemine, ebapiisav rõhujaotus, lühike hoidmisaeg, fooliumi nihe ja kulunud tööriistad. Delaminatsiooni asukoht võib aidata tuvastada põhjuse. Ühele servale koondunud eraldamine viitab sageli pigem positsioneerimisele või tööriistade paralleelsusele kui masina üldisele võimsuse puudumisele.
K: Kas vaskfooliumi ja niklilehte saab ühendada samas protsessis?
V: Sellist struktuuri saab hinnata, kuid seda ei tohiks käsitleda samaväärsena vask-vask sidemega. Nikli paksus, asend, pinna seisund, ühenduspind ja nõutavad elektrilised või mehaanilised jõudlus võivad protsessi akent muuta. Enne seadmete valimist on soovitatav füüsilise proovi testimine.
K: Kuidas valida õige masina suurus?
V: Esitage tarnijale suurim fooliumi laius, kihtide arv, terminali sidumisala, valmis paksus, tootmise sihtmärk ja kvaliteedinõuded. Seejärel tuleks masinat hinnata küttevõimsuse, kasutatava jõu, tööriistade mõõtmete, jahutusvõimsuse ja automaatika järgi, mitte ainult nimivõimsuse järgi.
Taotlege vaskfooliumi näidiskeevituskatset
Õiget masinat ja protsessi ei saa kinnitada ainult vase kogupaksusega.
Saatke Haifeile oma vaskfooliumi spetsifikatsioonid, kihtide arv, terminali mõõtmed, valmis paksus, toote joonis ja tootmise sihtmärk. Meie insenerid saavad enne masina konfiguratsiooni soovitamist vuugi konstruktsiooni üle vaadata, valmistada ette rakendusespetsiifilised tööriistad ja korraldada proovikeevituskatse.
Taotlege vaskfooliumi näidiskeevitustesti