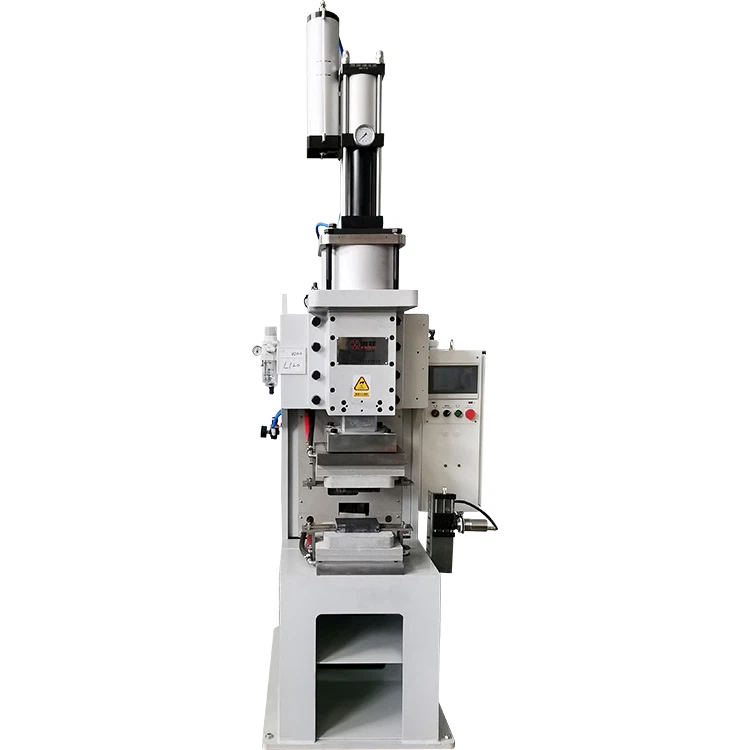
Suure ristlõikega -vasest siine kasutatakse laialdaselt elektrijaotussüsteemides, taastuvenergia salvestusseadmetes, elektrisõidukite akudes ja rasketes{1}}tööstusseadmetes. Peamiste voolu{3}}kandvate komponentidena määrab nende keevituskvaliteet otseselt elektrijuhtivuse stabiilsuse, mehaanilise terviklikkuse ja pikaajalise tööohutuse.
Kui kasutate apolümeeri difusioonkeevitusmasinsuurte vasest siinide keevitamisel seisavad tootjad sageli silmitsi probleemidega, nagu mittetäielik kohalik liimimine, servade sulamise puudumine ja ebaühtlased sisestruktuurid. Neid probleeme põhjustavad peamiselt vase kõrge soojusjuhtivus, suured ristlõike mõõtmed- ja ebaühtlane rõhujaotus keevitusprotsessi ajal.
See juhend keskendub põhieesmärgile saavutada ühtne, -täielik pindala ühendamine suurtes vasest siinides. Selles kirjeldatakse praktilisi rakendus{2}}valmis strateegiaid, mis hõlmavad ettevalmistamist, parameetrite optimeerimist, protsesside reguleerimist, seadmete hooldust ja kvaliteedikontrolli. Sisu eesmärk on aidata inseneridel, tootmisjuhtidel ja hankemeeskondadel teha teadlikke otsuseid seadme valimisel ja käitamisel.difusioonkeevitusmasin.


1. -Keevituseelne ettevalmistus: aluse loomine ühtlaseks liimimiseks
Difusioonkeevituse puhul määravad ettevalmistusetapid suuresti saavutatava liimimiskvaliteedi. Suurte vasest siinide puhul mõjutavad pinna seisukord, kinnitusdetailide täpsus ja eelsoojendusstrateegia oluliselt soojusülekande efektiivsust ja aatomite difusiooni.
1.1 Täpne pinna ettevalmistamine difusioonitõkete kõrvaldamiseks
Vask moodustab õhuga kokkupuutel kergesti oksiidkilesid. Need oksiidikihid toimivad difusioonitõketena ja on nõrga sideme ja mittetäieliku sulandumise üks peamisi põhjuseid. Seetõttu on enne keevitamist oluline pinna standardiseeritud ettevalmistamine.
Levinud ja tõhusad ettevalmistusmeetodid on järgmised:
- Mehaaniline lihvimine peente abrasiivsete lintide või poleerimisketastega oksiidikihtide eemaldamiseks kuni mitteväärismetalli puhastamiseni
- Keemiline puhastus pehmete happelahustega oksiidijääkide eemaldamiseks
- Rasva ja peente osakeste eemaldamiseks pühkimine veevaba alkoholiga
- Pärast ettevalmistamist tuleb koheselt kinnitada, et vältida uuesti{0}}oksüdatsiooni
Tööstuspraktikas on pinna karedus tavaliselt soovitatav vahemikus Ra 0,8–1,6 μm, mis tagab optimaalse tasakaalu intiimse kontakti ja tõhusa difusiooni vahel.
1.2 Õigete kinnituste valimine, et tagada ühtlane paigutus ja rõhk
Paksude vasest siinide puhul põhjustab kinnituse ebapiisav tasapinnalisus või ebaühtlane rõhujaotus sageli servade nõrga sidumise. See on servade mitte{1}}fusioonidefektide tavaline algpõhjus.
Soovitatavad kinnitusomadused hõlmavad järgmist:
- Kõrge struktuurne jäikus, et minimeerida deformatsiooni rõhu all
- Reguleeritavad positsioneerimismehhanismid erinevate suurustega siini jaoks
- Pinna tasasust reguleeritakse ±0,02 mm piires
- Mitme-punkti sünkroniseeritud rõhujaotus
Energiasalvestavate siinirakenduste puhul suudavad mitme{0}}punktiga surveseadmed tavaliselt säilitada rõhu kõikumist ±3% piires, parandades märkimisväärselt liimimise konsistentsi.
1.3 Vasest siinide eelsoojendamine soojuskao vähendamiseks
Vase soojusjuhtivus on ligikaudu 390–400 W/(m·K), mis on palju suurem kui enamikul konstruktsiooniterastel. Selle tulemusena hajub kuumus keevitamise ajal kiiresti, mis võib põhjustada ebapiisava sisetemperatuuri.
Eelkuumutamine vähendab temperatuuri gradiente ja stabiliseerib keevitusprotsessi.
Soovitatavad eelsoojendusparameetrid:
- Eelsoojendustemperatuur: 150–350 kraadi
- Eelsoojenduse kestus: 10-30 minutit, olenevalt paksusest
- Eelsoojendusmeetod: ahju eelsoojendus või integreeritud masina eelsoojendusmoodulid
Nõuetekohane eelsoojendus võib parandada temperatuuri ühtlust umbes 20–35%, vähendades märkimisväärselt servade mittesulamisdefekte.
2. Põhiparameetrite optimeerimine: kriitiliste muutujate juhtimine
Difusioonkeevitus põhineb temperatuuri, rõhu ja aja koosmõjul, et soodustada aatomite difusiooni liideste vahel. Need kolm parameetrit moodustavad ühtlase sidumise aluse.
2.1 Mitmetsooniline temperatuurikontroll{1}}ühtlase soojusläbivuse tagamiseks
Vasest siinidele, mis on paksemad kui10 mm, ühe-tsooni kütmisest ei piisa sageli ühtlase sisetemperatuuri säilitamiseks. Mitmetsoonilised temperatuurikontrollisüsteemid on tungivalt soovitatavad.
Tüüpiline küttetsükkel sisaldab:
Eelsoojenduse etapp
Temperatuuri tõstetakse järk-järgult ligikaudu60%–70%sihttasemest. See vähendab termilist šokki ja minimeerib deformatsiooniriski.
Kütteetapp
Temperatuur jätkab tõusmist mööda kontrollitud rambiprofiili kuni difusioonkeevitusvahemiku saavutamiseni:
- Vase difusioonkeevitustemperatuur:600-850 kraadi
- Soovitatav temperatuuri täpsus:±5 kraadi piires
Pidev lava
Temperatuuri hoitakse stabiilsel tasemel, mis võimaldab sisetemperatuuri ühtlustada ja hõlbustada aatomite difusiooni.
Mitmetsooniline sünkroonküte võib vähendada sisetemperatuuri kõikumist kuni±10 kraadi piires, mis on oluline kogu liidese ühtlase sulandumise saavutamiseks.
2.2 Gradientsurve rakendus ühtse liidese kontakti jaoks
Rõhk mängib kriitilist rolli pinnavahede kõrvaldamisel ja difusioonitõhususe suurendamisel. Suurte vasest siinide puhul on järkjärguline surve rakendamine tõhusam kui kohene täissurve rakendamine.
Tüüpilised rõhuetapid hõlmavad järgmist:
| Lava | Rõhuvahemik | Eesmärk |
|---|---|---|
| Esialgne kinnitus | 5-10 MPa | Eemaldage lüngad |
| Kütteetapp | 10-20 MPa | Suurendage kontaktpinda |
| Pidev lava | 20–40 MPa | Edendada difusiooni |
Kui rõhk on liiga madal, jääb difusioon mittetäielikuks. Liigne rõhk seevastu võib põhjustada deformatsiooni või materjali väljapressimist. Seetõtturõhu stabiilsus peaks ideaaljuhul jääma vahemikku ±1%, mis on kvaliteetsete{0}}difusioonkeevitusseadmete põhispetsifikatsioon.
2.3 Ooteaja optimeerimine täieliku sisemise difusiooni tagamiseks
Aatomi difusioon sõltub ajast{0}}, mis tähendab, et säilivusaeg peab vastama materjali paksusele.
Tüüpilised hoidmisaja viited:
| Siini paksus | Soovitatav ooteaeg |
|---|---|
| 5-10 mm | 20-40 minutit |
| 10-20 mm | 40-70 minutit |
| 20-30 mm | 70-120 minutit |
Liiga pikk hoidmisaeg võib põhjustada terade kasvu ja mehaaniliste omaduste vähenemist. Parameetrite täpsemaks-häälestamiseks on soovitatav kasutada proovikeevitust.
3. Protsessi kohandused: kohalike mitte{1}}ühtsete fusiooniprobleemide lahendamine
Isegi optimeeritud parameetrite korral võib keevitusprotsessi peenhäälestus{0}}liimemise kvaliteeti märkimisväärselt parandada.
3.1 Kaitsegaasi abi oksüdatsiooni vähendamiseks
Vask oksüdeerub kõrgel temperatuuril kiiresti. Oksiidi moodustumine vähendab difusiooni efektiivsust ja sidumise kvaliteeti. Kaitsegaasi sisseviimine aitab minimeerida oksüdatsiooni.
Tavaliste kaitsegaaside hulka kuuluvad:
- Argoon (Ar): enimkasutatav
- Lämmastik (N₂): ökonoomne alternatiiv
- Vesinikku{0}}sisaldavad segud: kasutatakse suure jõudlusega-rakenduste jaoks
Kaitsegaasikeskkond võib oksüdatsioonikiirust ligikaudu vähendada60%–80%, liidese puhtuse parandamine.
3.2 Optimeeritud kütte paigutus tasakaalustatud soojuse jaotamiseks
Soojendi ebaõige paigutus põhjustab sageli suurte siinide vahel ebaühtlaseid temperatuuriprofiile.
Soovitatavad tavad hõlmavad järgmist:
- Mitme-tsooni sõltumatu kütte juhtimine
- Sümmeetriline küttekeha paigutus
- Sünkroniseeritud väljundvõimsuse reguleerimine
Need meetmed vähendavad oluliselt lokaalset ülekuumenemist või ebapiisavat kuumutamist.
3.3 Kontrollitud jahutus sisemiste defektide vältimiseks
Kiire jahutamine võib põhjustada jääkpingeid ja mikrostruktuurilisi defekte.
Soovitatavad jahutusstrateegiad:
- Pärast keevitamist laske loomulikul jahtumisel
- Säilitage jahutuse ajal kaitsegaasi voolu
- Vältige sundjahutusmeetodeid
Kontrollitud jahutus võib vähendada jääkpinge taset rohkem kui30%, parandades{0}}pikaajalist töökindlust.
4. Seadmete kalibreerimine ja hooldus: stabiilse töö tagamine
Isegi täiustatud keevitusprotsessid ei suuda kompenseerida ebastabiilseid seadmetingimusi. Regulaarne hooldus tagab ühtlased keevitustulemused.
4.1 Temperatuuri- ja rõhusüsteemide perioodiline kalibreerimine
Temperatuurikontrollerid ja rõhuandurid võivad aja jooksul triivida.
Soovitatavad kalibreerimisintervallid:
- Temperatuuri kontrollsüsteem: iga3-6 kuud
- Rõhuandurid: iga6 kuud
- Kütteelemendid: perioodiline ülevaatus ja riknemise korral asendamine
Täpsed juhtimissüsteemid tagavad korratava keevitustulemuse.
4.2 Elektroodide ja kinnituste hooldamine usaldusväärse kontakti tagamiseks
Oksüdeerunud või kulunud komponendid suurendavad kontakti takistust ja häirivad rõhu jaotumist.
Hooldusmeetmed hõlmavad järgmist:
- Oksiidide kogunemise eemaldamine
- Kulunud pindade taastamine
- Armatuuri tasasuse korrapärane kontrollimine
Need tavad võivad kontakttakistuse kõikumisi ligikaudu vähendada20%–40%.
4.3 Gaasi- ja isolatsioonisüsteemide kontrollimine
Gaasileke ja kahjustatud isolatsioon suurendavad soojuskadu ja vähendavad efektiivsust.
Rutiinsed kontrollid peaksid hõlmama:
- Gaasitoru tihendi terviklikkus
- Isolatsioonimaterjali seisukord
- Kambri tihendamise jõudlus
Tõhus isolatsioon võib vähendada energiatarbimist10%–25%.
5. Tegevusstandardid ja kvaliteedikontroll: lõplik kaitse
Järjepidev töö ja ranged kontrolliprotokollid tagavad stabiilse tootmiskvaliteedi.
5.1 Standardiseeritud tööprotseduurid inimlike vigade vähendamiseks
Operaatori teadmised mõjutavad otseselt keevitamise kvaliteeti. Standardsed tööprotseduurid (SOP) aitavad säilitada järjepidevust.
Tüüpilised SOP elemendid hõlmavad järgmist:
- -Keevituseelse kontrolli kontroll-leht
- Standardne kinnitusjärjestus
- Parameetrite seadistamise juhised
- Postitage-keevitusdokumentatsioon
Hästi koolitatud{0}}operaatorid võivad protsessi varieeruvust vähendada rohkem kui30%.
5.2 Partii järjepidevuse põhjalik kvaliteeditest
Enne täielikku{0}}tootmist on tungivalt soovitatav katsekeevitus ja valideerimine.
Üldised kontrollimeetodid hõlmavad järgmist:
- Visuaalne kontroll ühtluse tagamiseks
- Ultraheli testimine (TÜ) sisemiste defektide tuvastamiseks
- Radiograafiline testimine (RT) struktuuri hindamiseks
- Nihketugevuse katsetamine mehaaniliseks valideerimiseks
Kõrge töökindlusega{0}}elektrisüsteemidessideme tugevus peab tavaliselt ulatuma 80–95% alusmaterjali tugevusest, mis teeb sellest kriitilise kvaliteedi etaloni.
6. Kuidas valida õige difusioonkeevitusmasin suurte vasest siinide jaoks
Ettevõtete jaoks, kes plaanivad investeerida difusioonkeevitusseadmetesse, põhjustab ainult hinnale keskendumine sageli pikaajalist{0}}ebaefektiivsust. Jõudlusvõime ja protsessi stabiilsus on määravamad tegurid.
6.1 Peamised hinnatavad tehnilised andmed
Soovitatavad tehnilised andmed varustuse valimisel:
| Parameeter | Soovitatav vahemik |
|---|---|
| Temperatuuri täpsus | ±5 kraadi piires |
| Surve täpsus | ±1% piires |
| Küttetsoonide arv | Suurem või võrdne 3 tsooniga |
| Maksimaalne survevõime | Suurem või võrdne 40 MPa |
| Juhtimissüsteem | Programmeeritavad profiilid |
Need parameetrid mõjutavad otseselt suurte vasest siinide usaldusväärset keevitamist.
6.2 Paindlikkuse ja tulevase laienemisvõime hindamine
Sellised tööstusharud nagu energia salvestamine ja elektrisõidukite tootmine nõuavad sageli kohanemist uute tootespetsifikatsioonidega.
Peamised kaalutlused hõlmavad järgmist:
- Ühilduvus erinevate suurustega siiniga
- Laiendatavus automaatikamoodulite jaoks
- Andmete logimise ja jälgitavuse funktsioonid
Skaleeritavate võimalustega seadmed aitavad vähendada tulevasi täienduskulusid.
6.3 Tugeva tehnilise toega tarnija valimine
Difusioonkeevitusrakenduste jaoks ei piisa ainult seadmetest. Sama oluline on ka tehnilise toe võimalus.
Soovitatavad tarnija omadused:
- Oskus anda juhiseid keevitusprotsessi kohta
- Proovikeevitusteenuste kättesaadavus
- Pikaajaline{0}}hooldustugi
- Tõestatud tööstuse rakendusjuhtumid
Need tegurid määravad sageli seadmete tegeliku eluea väärtuse.
KKK
K: Mis on kõige levinum probleem suurte vasksiinide difusioonkeevitamisel?
V: Kõige tavalisem probleem on mittetäielik sulandumine kohalikes või servapiirkondades, mis on tavaliselt põhjustatud ebaühtlasest temperatuurijaotusest või ebapiisavast rõhust.
K: Millise paksusega vasest siinid sobivad difusioonkeevituseks?
V: Difusioonkeevitus sobib tavaliselt vasest siinidele alates5-30 mm, koos10-25 mmon kõige levinum vahemik.
K: Kuidas saate kindlaks teha, kas vasest siini difusioonkeevitus on vastuvõetav?
V: Tavaliselt saavutatakse kvalifitseeritud keevisõmblus80%–95%alusmaterjali tugevus ja läbib mittepurustava testimise ilma sisemiste defektideta.
K: Millised on difusioonkeevitusmasina valimisel kõige olulisemad parameetrid?
V: Temperatuuri täpsus, rõhu stabiilsus ja mitmetsooniline küttevõime{0}} on kõige olulisemad tehnilised parameetrid.
K: Kas vasest siini difusioonkeevitamiseks on vaja kaitsegaasi?
V: Kuigi kaitsegaas ei ole alati kohustuslik, vähendab see oluliselt oksüdatsiooni ja parandab keevisõmbluse konsistentsi.
Järeldus: ühtne fusioon nõuab süstemaatilist lähenemist
Ühtlase sidumise saavutamine suurte vasest siini difusioonkeevituse korral ei sõltu ühest parameetrist. Selle asemel nõuab see materjalide, protsesside, seadmete ja tegevusdistsipliini koordineeritud optimeerimist.
Alates pinna ettevalmistamisest kuni parameetrite kontrollimiseni, alates seadmete hooldusest kuni kvaliteedikontrollini, aitab iga samm kaasa lõplikule liimimistulemusele. Tootjate jaoks, kes töötavad suure ristlõikega vasest{1}}siinidega, valides adifusioonkeevitusmasintäpse temperatuuri reguleerimise, mitmetsoonilise küttevõime ja stabiilse rõhuhalduse-koos standardsete keevitusprotseduuridega-võib märkimisväärselt parandada konsistentsi ja pikaajalist{3}}töökindlust.
Hoolikas parameetrite juhtimise ja pideva protsessi täiustamise abil on ühtlane täis{0}}ala liitmine saavutatav ja korratav tulemus, mis toetab stabiilset jõuülekannet ja töökindlat jõudlust nõudlikes elektri- ja energiasüsteemides.
Hankige tasuta hinnapakkumine!