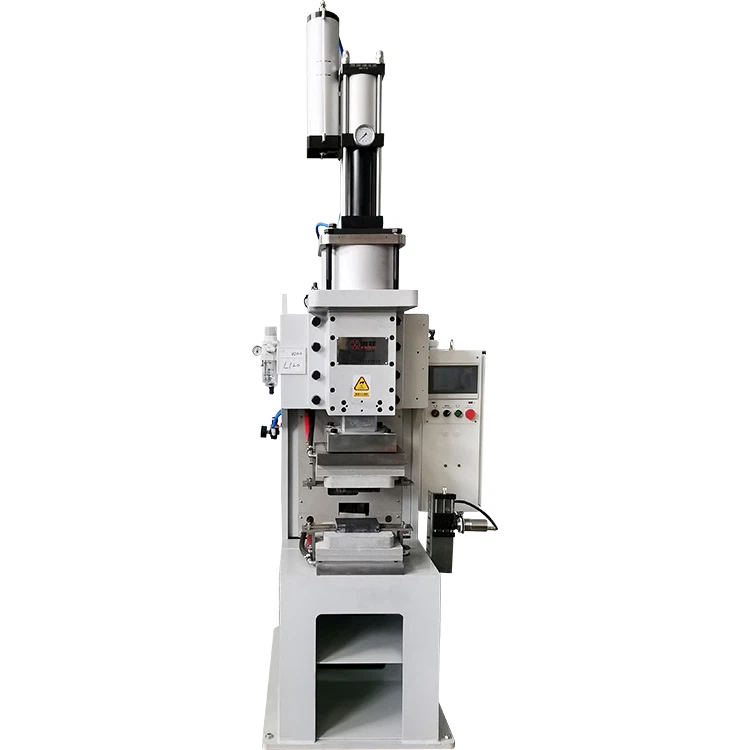
Tiheda konkurentsiga elektrisõidukite turul mõjutab iga sõiduki kohta säästetud dollar otseselt kasumlikkust. Kuigi projektsioonkeevitus võib tunduda väikese protsessina, mängib see kriitilist rolli mutrite kinnitamisel ja konstruktsioonikomponentide tugevdamisel kogu sõidukis, sealhulgas akualused, alamraamid, istmeraamid ja kereosad.
Traditsiooniline käsitsi projektsioonkeevitus on altid suurele ümbertöötlemismäärale, ebaühtlastele tsükliaegadele ja töömahukale-tööle, mistõttu on see sõiduki kokkupanemisel varjatud kulukoht. Intelligentse projektsioonkeevitustööjaama kasutuselevõtuga vähendas juhtiv elektrisõidukite tootja kulusid sõiduki kohta rohkem kui 30 $ (ligikaudu 200 RMB) võrra, parandades samal ajal liini tõhusust ja keevisõmbluse järjepidevust. Järgmine analüüs selgitab selle säästu tagavaid mehhanisme ja seda, miks projektsioonkeevitustööjaamad on muutunud kaasaegses autotööstuses hädavajalikuks.

Miks projektsioonkeevitusest saab{0}}kulutundlik protsess
Kuigi üksikud keevisõmblused on väikesed, on iga eenduv keevisõmblus konstruktsiooni terviklikkuse ja komponentide töökindluse seisukohalt kriitiline. Tüüpiline elektrisõiduk sisaldab 10–20 kriitilist eenduvat keevituspunkti ja mis tahes defekt võib põhjustada mutri purunemise, koostu ümbertöötamise või vanarauamise.
Valdkonna andmed näitavad, et traditsiooniline käsitsi keevitamine toob kaasa mitmeid kuludega seotud{0}}probleeme:
- Ebaühtlane kvaliteet: operaatori tehnika ja väsimus mõjutavad oluliselt keevisõmbluse kvaliteeti, mille tulemuseks on mutri purunemine või nõrgad keevisõmblused; keskmine ümbertöötamise määr on 4–6%.
- Kõrge remondikulu: ühe keevisõmbluse ümbertöötamine või lammutamine võib maksta 12–15 dollarit punkti kohta, kusjuures projektsioonkeevituse ümbertöötamine sõiduki kohta ulatub 120–225 dollarini.
- Ebastabiilne tsükliaeg: käsitsi keevitamiseks kulub tavaliselt 8–10 sekundit punkti kohta, kuid varieeruvus võib olla ±15%, piirates liini üldist läbilaskevõimet.
Kuigi iga keevisõmbluse maksumus võib sõiduki ja aastatoodangu lõikes tunduda väike, on finantsmõju märkimisväärne, mis toob esile, miks projektsioonkeevitus on kulude optimeerimise peamine eesmärk.
Esmase{0}}keevituse edukuse parandamine vähendab kulusid
Arukad projektsioonkeevitustööjaamad ühendavad kondensaatori tühjenemise tehnoloogia (3–8 ms) dünaamilise takistuse suletud-ahela juhtimisega, automatiseerides keevitusprotsessi ja tagades ühtlase kvaliteedi.
- Esimese-keevituskäigu õnnestumise määrsuureneb 95%-lt (käsitsi) kuni99,7% või suurem, vähendades oluliselt ümbertööd.
- Iga-aastane ümbertöötlemiskulude kokkuhoid: Aastatoodang 300 000 sõidukit 12 keevituspunktiga sõiduki kohta tähendab üle 21 000 dollari säästmise aastas (umbes 140 miljonit RMB).
- Kvaliteetsed jälgitavad andmed: süsteem logib keevitusparameetrid ja lükkab tagasi, võimaldades ennetavat kvaliteedijuhtimist ja andmepõhist-otsuste{1}}tegemist.
Need täiustused mitte ainult ei vähenda otseseid kulusid, vaid stabiliseerivad ka liinitsükli aega, toetades suuremat tootmise efektiivsust.
Tööjõu optimeerimine: üks masin asendab mitut operaatorit
Traditsioonilised käsitsi keevituselemendid nõuavad sageli kolme operaatorit: üks laadimiseks, üks keevitamiseks ja üks kontrollimiseks. Arukad projektsioonkeevitustööjaamad integreerivad automaatse laadimise, visuaalse positsioneerimise, keevitamise ja tagasilükkamise käsitsemise, võimaldades ühel operaatoril jälgida kogu rakku.
- Tööjõukulude kokkuhoid: Kui operaatori keskmine palk on 15 000 dollarit aastas, säästab üks lahter ligikaudu30 000 dollarit aastas.
- Vähendatud varieeruvus: Automatiseerimine välistab operaatori erinevustest tingitud kvaliteedikõikumised.
- Suurem rakkude kasutamine: Üks operaator saab jälgida mitut masinat, suurendades liinide tihedust ja tõhusust.
See integratsioon võimaldab tootjatel säilitada stabiilset kvaliteeti, vähendades samal ajal tööjõukulusid ja vabastades töötajad suuremate{0}}väärtuslike ülesannete jaoks.
Tsükliaja optimeerimine avab tootmispotentsiaali
Tsükliaeg on elektrisõidukite tootmisliinidel üks kõige piiratumaid ressursse. Käsitsi projektsioonkeevitus kestab keskmiselt 8–10 sekundit keevisõmbluse kohta, kusjuures varieeruvus mõjutab üldist läbilaskevõimet. Automatiseeritud projektsioonkeevitustööjaamad vähendavad ühe-punktiga keevitamise aega 1,8 sekundini ja täistsükli aega 4,5 sekundini.
Näiteks akusalve tootmisliin suurendas igapäevast toodangut 1200 ühikult 1800 ühikuni, mis tähendab 50% tõuke tootmist ilma ridu lisamata või rajatisi laiendamata. Automaatne logimine ja reaalajas{6}}jälgimine võimaldavad juhtidel ka kitsaskohti kiiresti tuvastada ja läbilaskevõimet optimeerida.
Kontrollitud hoolduskulud ja kodumaiste lahenduste eelis
Imporditud projektsioonkeevitussüsteemidega kaasnevad sageli suured iga-aastased hoolduskulud ja pikad varuosade tarneajad, mis seab tootmise seisakuriskidele, mis võivad ulatuda sadade tuhandete dollariteni.
Kodused intelligentsed projektsioonkeevitustööjaamad tegelevad järgmiste probleemidega:
- Põhikomponendid: eluiga > 5000 tundi
- Iga-aastane hoolduskulu: < 7500 $ (ligikaudu 5 miljonit RMB)
- Toetus: 48-tunnine kohapealne reageerimine pluss kaugdiagnostika
- Andmepõhine{0}}hooldus: süsteem salvestab automaatselt masina oleku prognoositavaks hoolduseks
See vähendab tegevuskulusid, säilitades samal ajal stabiilse tootmise isegi suure koormuse korral või välisrajatistes.
Peamised kaalutlused autotootjatele projektsioonkeevitustööjaamade valimisel
Sõidukitootjad ja 1. taseme tarnijad peaksid keevitustööjaamu hindama järgmistel alustel:
- Keevituse järjepidevus ja suletud{0}ahela juhtimine– tagab pikaajalise{0}}kvaliteedi ilma operaatori kogemustele tuginemata.
- Automatiseerimine ja vea{0}}kindlus– minimeerib inimlikke vigu ja lihtsustab tööd.
- Tsükli aja ühilduvus liinitootmisega– sobitab masina kiiruse liini üldise läbilaskevõimega.
- Hooldus- ja teenindusvõimalused– seisakuaja minimeerimiseks peavad varuosad, kaugdiagnostika ja tehniline tugi olema usaldusväärsed.
- Tõestatud rakendus– masinatel peab olema kogemus juhtivatel OEM-i või 1. taseme tootmisliinidel.
Suuremahulistel{0}}või välismaistel liinidel kaaluvad need praktilised tegurid investeeringutasuvuse ja riski määramisel sageli üles puhtalt tehnilised näitajad.
Järeldus: projektsioonkeevitustööjaamad on sõiduki kulude optimeerimise aluseks
Intelligentsed projektsioonkeevitustööjaamad ühendavad täiustatud keevitustehnoloogia, automatiseerimise ja andmeluure, et vähendada{0}}sõiduki kulusid enam kui 30 dollari võrra, parandades samal ajal keevisõmbluse kvaliteeti, vähendades tööjõudu, optimeerides tsükliaegu ja vähendades hooldusriski. Lisaks ühele tootmisvarale on need strateegiliseks tööriistaks autotootjatele, kes soovivad säästa tootmist, kulude kontrolli ja skaleeritavat tootmist. Juhtivate elektrisõidukite tootjate ja oluliste tarnijate jaoks on projektsioonkeevitustööjaamad arenenud valikulisest lahendusest kaasaegsete sõidukite kokkupanemise jaoks hädavajalikuks infrastruktuuriks.