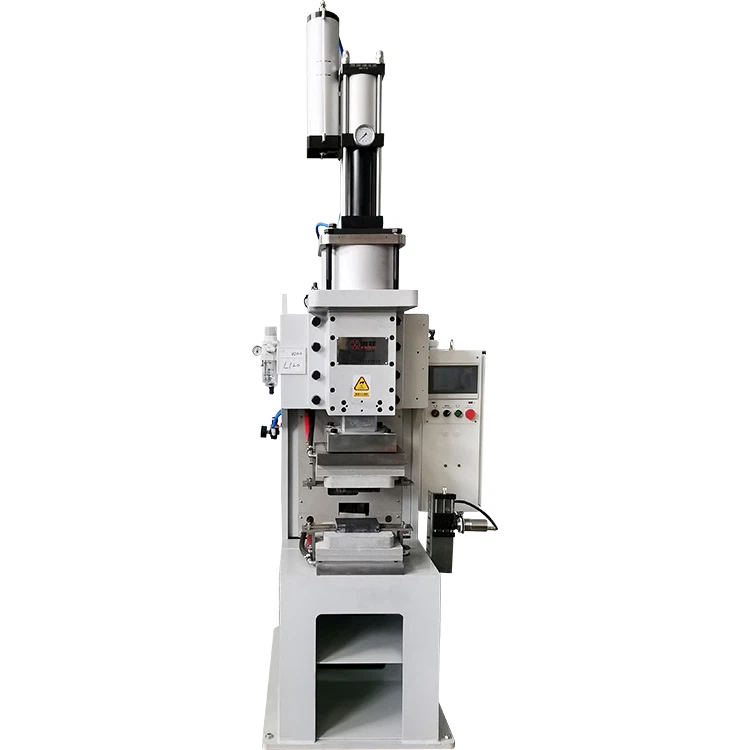
Sellistes tööstusharudes nagu autotööstus, kodumasinate tootmine, raudteetransport ja uued energiaseadmed, määrab eenduvate keevismutrite keevitustugevus otseselt konstruktsioonikomponentide töökindluse ja ohutuse taseme. Tegelikus tootmises on paljud tehased leidnud, et:
Nõrgad keevisõmblused, ebapiisav tõmbetugevus-, tugev pritsmed ja partii halb konsistents on muutunud põhiprobleemideks, mis piiravad toote kvaliteeti ja saagist.

Praktiline kontroll näitab, et kasutades MF-inverterit punktkeevitajadkoos teadusliku protsessi juhtimisega saab eenduvate keevismutrite üldist keevitustugevust parandada 20–45%, samal ajal kui pritsmete määra saab vähendada 30–60%. Seda peetakse praegu üheks optimaalseimaks tehniliseks teeks selles valdkonnas.
1. Mis on ebapiisava keevitustugevuse algpõhjused?
Paljude rikete analüüsijuhtumite põhjal ei ole eenduvate keevismutrite ebapiisav keevitustugevus tavaliselt põhjustatud ühest tegurist, vaid järgmise nelja probleemi koosmõjust:
✅ Ebastabiilne elektroodi jõud, mis põhjustab projektsiooni enneaegset kokkuvarisemist
✅ Suured voolukõikumised, mille tulemuseks on ebaühtlane tüki suurus
✅ Mittevastavus projektsiooni kõrguse ja elektroodi suuruse vahel
✅ Sisemine jääkpinge pärast keevitamist, mis põhjustab hilinenud rikkeid
Traditsioonilistel vahelduvvoolu keevitusseadmetel on aeglase reageerimise, madala juhtimistäpsuse ja suure parameetrite hajutamise tõttu neid probleeme väga keeruline lahendada.
2. Täpne elektroodi jõu juhtimine: esimene võtmeparameeter, mis määrab keevisõmbluse kvaliteedi
Projektsioonkeevitamisel on "jõukõver" olulisem kui absoluutse jõu väärtus.
MF-inverter-punktkeevitajad toetavad järkjärgulist dünaamilist jõu juhtimist, mis võimaldab saavutada:
🔹 Madal algjõud: kaitseb projektsiooni geomeetriat ja hoiab ära enneaegse kokkuvarisemise
🔹 Suur jõud tüki moodustumise ajal: Tagab piisava plastilise deformatsiooni ja metallurgilise sidumise
🔹 Stabiilne hoidmisjõud karastamise ajal: Hoiab ära kiirest jahutamisest põhjustatud rabedate pragude teket
Tüüpilise kõrgtugeva-terasest mutritega keevitamise korral võib see juhtimismeetod suurendada tõmbetugevust-umbes22%–35%, parandades samal ajal oluliselt keevisõmbluse järjepidevust-eelis, mida traditsioonilised keevitajad lihtsalt ei suuda võrrelda.
3. Keevitusparameetrite täpne juhtimine: põhivõime, mis määrab keevisõmbluse tugevuse ülemise piiri
MF-inverteri punktkeevitajad kasutavad alalisvoolu väljundit voolu juhtimise täpsusega±1%, palju parem kui±8%–10%tavapäraste vahelduvvoolu keevitajate jaoks.
Projektsioonmutriga keevitamisel on soovitatav keskenduda kolme peamise parameetri optimeerimisele:
| Võtmeparameeter | Ebaõige tulemus | Optimeeritud efekt |
| Keevitusvool | Liiga madal → nõrk keevisõmblus; liiga kõrge → pritsmed | Nugi läbimõõt suureneb 15–25% |
| Keevitamise aeg | Liiga lühike → mittetäielik sulandumine; liiga pikk → jäme struktuur | Stabiilsem liigeste tugevus |
| Praeguse tõusu kalle | Järsk tõus → metalli väljutamine | Pritsmed vähenesid rohkem kui 40% |
Samal ajal saab kolmeastmelise juhtimisrežiimiga "eelsoojendus – põhikeevitus – karastamine" täpsustada terastruktuuri, vähendada kõvade ja rabedate struktuuride ohtu ning oluliselt parandada konstruktsioonikomponentide väsimuskindlust.
4. Projektsiooni kujundus: "Varjatud otsustav tegur", mida tõsiselt alahinnatakse
Isegi kui seadmed ja parameetrid on õigesti seadistatud, võib ebamõistlik projektsioon keevitustugevust siiski tõsiselt piirata.
Üldtunnustatud teadusliku disaini juhised hõlmavad järgmist:
✅ Projektsiooni kõrgus=materjali paksus × 1,2–1,5
✅ Projektsiooni läbimõõt=0.6–0,8 korda elektroodi läbimõõt
✅ Projektsioonijaotus peab tagama tasakaalustatud jõu ja vältima ühe{0}}punktiga koormust
Tänu kõrgemale energiatiheduse reguleerimisele MF-inverterpunktkeevitajadvõimaldavad kontsentreeritumat ja stabiilsemat plastilise deformatsiooni tsooni, vältides tõhusalt varjatud defekti "hea pinna välimus, kuid mittetäielik sisemine sulandumine".
5. -Järgne keevisõmbluse karastamine: peamine samm, mis viib keevisõmbluse tugevuse järgmisele tasemele
Suur hulk eksperimentaalseid andmeid näitab, et:
Keevisõmbluste nihketugevust saab veelgi suurendada 15%–25% ainult -ajalise-järgse keevisõmbluse karastamise abil.
MF-inverter-punktkeevitajate karastusfunktsioon võib saavutada:
✅ Keevituse jääkpinge kõrvaldamine
✅ Haprate martensiitsete struktuuride vähendamine
✅ Keevisõmbluse väsimise eluea pikenemine
See on eriti oluline kõrge{0}}ohutustaseme-komponentide puhul, nagu uued energiasõidukid, akualused ja konstruktsioonilised pistikud.
6. Suletud ahela kvaliteedikontroll: keevitustugevuse muutmine stabiilseks ja korratavaks
Keevitustugevust ei saavutata ühe{0}}ajaparameetri häälestamisega. Seda tuleb hooldada pideva suletud-ahela kontrollsüsteemi kaudu, mis hõlmab testimist → tagasisidet → optimeerimist → uuesti-kinnitamist, sealhulgas:
🔹 Tõmmake-jõutesti välja
🔹 Nugi läbimõõdu visuaalne kontroll
🔹 Voolu-, jõu- ja energiakõverate{0}}jälgimine reaalajas
🔹 Mittevastavate partiide parameetrite pöördjälgimine-
MF-inverter-punktkeevitajate reaalajas-andmejälgimissüsteemiga saavad ettevõtted hoida partii keevitamise läbilaskevõime stabiilselt üle 99,2%, vähendades märkimisväärselt ümbertöötlemis- ja-müügijärgseid riske.

Järeldus
Paljude insenerijuhtumite põhjal võib selgelt järeldada, et:
Väljaulatuva keevismutri tugevuse parandamine on sisuliselt süstemaatiline integreeriv projekt
seadmete täpsus, parameetrite juhtimine, konstruktsiooni projekteerimine, keevisõmbluse järgne-töötlus ja kvaliteedi suletud-ahela haldamine.
MF inverterpunktkeevitajadon praegu ainsad tavaseadmete lahendused, mis suudavad üheaegselt täita kõiki viit põhinõuet. Nende eelised on juba arenenud lihtsast "tõhususe parandamisest" tõeliseks "struktuuri tugevuse tagamise tööriistaks".