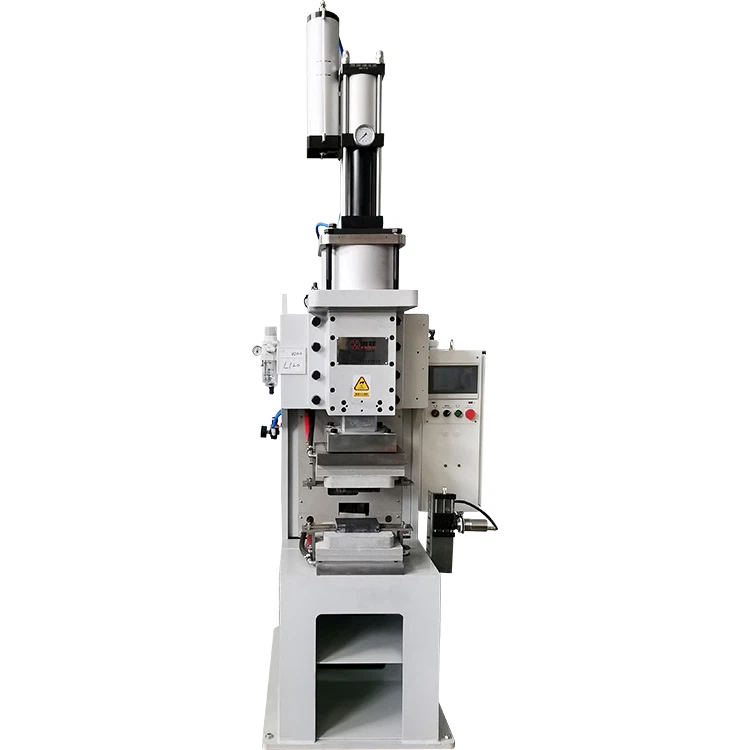
Sissejuhatus
2023. aastal põhjustas uue energiaakude tehase elektroodirõhu seadistuse vaid 0,5 kN suurune kõrvalekalle nende halbade sakkide keevitamise kiiruste tõusu 12%.madala energiatarbega kondensaatori tühjenduskeevitus varustus. Seevastu lennukitootja saavutas standardiseeritud tööprotseduuride abil stabiilse keevitusläbivuse 99,99%. Need juhtumid näitavad, et standardiseeritud toimiminemadala energiatarbega kondensaatori tühjenduskeevitus masinad on üliolulised mitte ainult keevisõmbluse kvaliteedi jaoks, vaid mõjutavad otseselt ka seadmete eluiga ja tootmisohutust. Kõrge-täppisseadmena, mis suudab juhtida millisekundi-taseme tühjenemist (täpsus ±0,1 ms) ja kiloamper-taseme hetkevoolu, peab selle töö järgima kolme põhiprintsiipi: parameetrite täpne sobitamine, protsesside standardimine ja reaalajas{5}}jälgimine. Selles artiklis analüüsitakse süstemaatiliselt kuut põhilist tööstandardit ja seitset peamist ettevaatusabinõu.
I. Standardvarustuse käivitamise/seiskamise protseduur
- -Stardieelne kontroll-loend
Kontrollitavad esemed ja standardid:
Kondensaatoripatarei pinge: standardne - Viga väiksem kui 1% nimiväärtusest või sellega võrdne; Tööriista - 0.1-klassi digitaalne multimeeter.
Elektroodide joondamine: standardne - hälve on väiksem või võrdne 0,05 mm; Tööriist - Laserjoondusinstrument.
Jahutusvedeliku tase: standardne - tasemejoon ±5 mm; Tööriist - Visuaalne tasememõõtur.
*Parim tava: autoosade tehas rakendas süsteemi "Three{0}}Check, Three-Confirm", mis vähendab käivitamistõrkeid 82%.*
- Standardne käivitamise järjekord:
Toide sisse ja eelsoojendus (10 min) → Ise-testiprogrammi käitamine → Parameetrite laadimine → Koormustest puudub- (3 korda) → Esimene-artikli kinnitus.
*Põhiparameetrid: eelkuumutustemperatuur: 25±2 kraadi (kondensaatoripank); Koormuskatse pinge-: 30% nimiväärtusest.
II. Keevitusparameetrite seadmise standardid
- Põhiparameetrite sobitamise mudel:
Laadimispinge (V=√(2E/C), reguleerimise samm: ±5 V)
Tühjenemisaeg (t=K×(T1+T2), reguleerimise samm: ±0,1 ms)
Elektroodi rõhk (P=σ × A × 1,2, reguleerimise samm: ±50 N)
(Kus E on keevitusenergia, C on mahtuvus, T on materjali paksus, σ on materjali voolavuspiir, A on kontaktpind.)
- Materjali{0}}parameetrite sobitustabel:
Alumiinium-Alumiinium: pinge 450–600 V, pigistamise aeg 12–18 ms, hoidmisaeg 30–40 ms.
Tsingitud teras-Vask: pinge 800–1000 V, pigistamise aeg 15–20 ms, hoidmisaeg 40–50 ms.
Titaan{0}}Roostevaba teras: pinge 1200–1500 V, pigistusaeg 25–30 ms, hoidmisaeg 60–80 ms.
III. Reaalajas-põhipunktide jälgimine
- Tööaja jälgimise indikaatorid:
Hetkeline vool: normaalvahemik - Nimiväärtus ±5%; Häirelävi - ±10%; Tegevus - Hädapeatus.
Elektroodi temperatuur: normaalvahemik - väiksem või võrdne 180 kraadiga ; Häirelävi - 200 kraadist suurem või sellega võrdne; Tegevus - Force Cool.
Rõhu kõikumine: normaalvahemik - väiksem või võrdne ±3%; Häirelävi - suurem või võrdne ±8%; Toiming - Paus Vajutamine.
- Kvaliteedikontrolli meetodid:
Mittepurustav testimine: ultraheli testimine (defektide eraldusvõime 0,1 mm), infrapuna termograafia (temperatuurivälja ühtluse analüüs).
Parim tava: kaitsetöövõtja teeb ühe metallograafilise kontrolli iga 50 keevisõmbluse järel (nõuab tüki läbimõõdu läbilaskevõimet, mis on suurem või võrdne 95%).
IV. Seitse ohutustoimingute keeldu
- Keelatud: reaalajas hooldus (peab 5 minutiks välja lülitama ja kontrollima).
- Keelatud: Ohutuslukustusseadmetest möödahiilimine.
- Prohibited: Overload operation (>30 tsüklit minutis pidevalt).
- Prohibited: Using non-standard electrode tips (diameter error >0,1 mm).
- Prohibited: Touching the discharge circuit with bare hands (residual voltage >60V).
- Prohibited: Operation in excessive humidity (relative humidity >80%).
- Keelatud: parameetrite volitamata muudatused (nõuab inseneri õigusi).
V. Rikete hädaolukorra lahendamise plaan
- Levinud veakoodide käsitlemine:
E101 (kondensaatori ülepinge): 1. Katkesta laadimisahel. 2. Aktiveerige tühjendustakisti. 3. Kontrollige pingeandurit.
E205 (elektrood pole kinnitatud): 1. Kontrollige rõhuandurit. 2. Puhastage elektroodi pind. 3. Kalibreerige rõhusüsteem.
- Hädaseiskamise protseduur:
Vajutage hädaseiskamisnuppu → Lülitage toide välja → Aktiveerige hädajahutus → Riputage hoiatusmärk → Salvestage vea üksikasjad.
VI. Igapäevase hoolduse standardid
- Perioodilise hoolduse ajakava:
Elektroodi otsiku sidumine: sagedus - Iga 5000 tsükli järel; Standardne - Otsa tasapinnalisus Vähem kui 0,02 mm või sellega võrdne.
Kondensaatoripanga kontroll: sagedus - Kuu; Standardne - Võimsuse vähenemine Vähem kui 5% või sellega võrdne.
Jahutusvedeliku vahetus: sagedus - Iga 3 kuu järel; Standardne - Juhtivus Väiksem või võrdne 50 μS/cm.
- Põhikomponendi eluiga:
Discharge Switch: Design Life - 500,000 cycles; Replacement Indicator - Contact resistance >5mΩ.
Pressure Sensor: Design Life - 100,000 hours; Replacement Indicator - Linearity deviation >1.5%.
Järeldus
Standardiseeritud süsteemi rakendav hiiglaslik akutehas vähendas seadmete rikete määra 1,2%-lt 0,03%-le, säästes aastas üle 2 miljoni Hiina jüaani. Teine täppiselektroonika ettevõte vähendas reaalajas jälgimise abil keevisõmbluse kvaliteedi erinevust 80% võrra. Praktika tõestab, et standardne toimimine võib suurendada igakülgset tõhusustmadala energiatarbega kondensaatori tühjenduskeevitus masinad üle 40%. Asjade Interneti ja digitaalse kaksikintegratsiooniga suunab tulevik parameetrite ise-optimeerimise, rikete-isediagnostika ja iseennast-meenutava hoolduse poole.