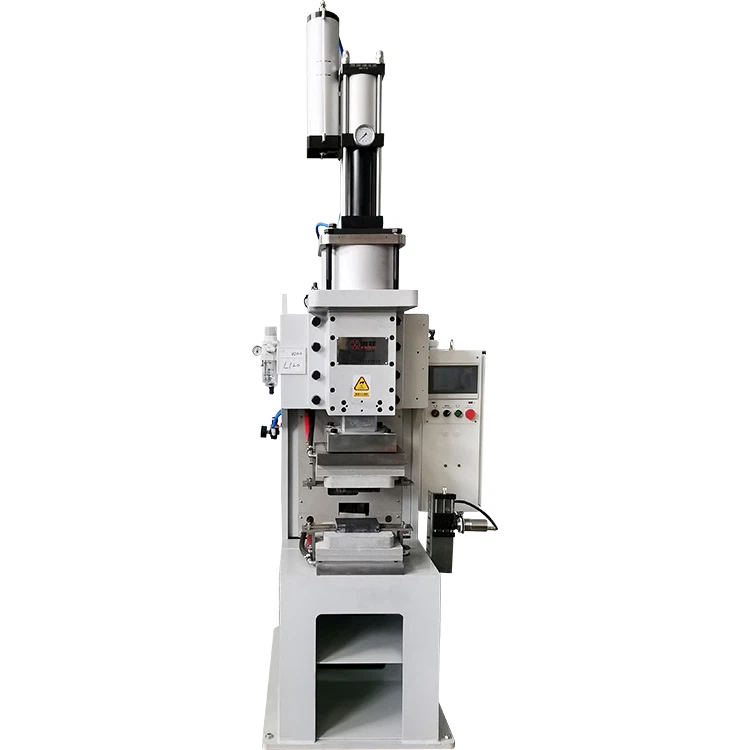
Rõhk pole ainult seadistamine-see onsihtasutuskeskmise kvaliteedigasageduspunkti keevitamine. Kui kaugelearenenud MF -keevitajad annavad täpsuse, põhjustab ebaõige jõud vastavalt Haifei põlluandmetele 70% levinud puudustest. Selle rõhu ja tulemusliku seose mõistmine eraldab piisava keevitamise erakordsetest tulemustest.
Miks rõhutab rõhk keevisõmbluse terviklikkust
Elektroodi jõud loob elektrilise raja. Ebapiisav rõhk suurendab kontakttakistust, põhjustades lokaliseeritud ülekuumenemist, metalli väljasaatmist ("pritsme") ja nõrgad tükid. Liigne jõud lamendab toorikuid, vähendab voolutihedust ja loob külma keevisõmblusi. Haifei Research kinnitab optimaalset survet:
- Vähendab kontakttakistust 40–60%
- Tagab 95%+ tükina järjepidevuse
- Laiendab elektroodi eluiga 3x

Haifei rõhu optimeerimise raamistik
Kalibreerige nutikalt:
- Algjoon: seadke jõud 0,8-1,2 kN/mm² elektroodi näopindala (nt 5mm ots ≈ 150-250 kgf).
- Materjali korrigeerimine: +20% roostevabast terasest, -15% alumiiniumsulamite korral.
- Kasutage reaalajas jälgimiseks digitaalseid manomeetreid.
Sünkroonige parameetrid:
| Stsenaarium | Rõhu reguleerimine | Kompenseeriv tegevus |
|---|---|---|
| Materjali paksus ↑ | +15-25% | Suurendage keevisõmblusaega 10-20% |
| Täheldatud väljasaatmine | +10% kohe | Vähendage voolu 5% |
| Kleepuv elektrood | +8% ja poola näpunäited | Vähendage hoidmisaega 30-50% |
Automatiseerimine ja kinnitamine:
- Integreerige servo-pneumaatilised süsteemid jõu-nihke kõveratega. Pärast keevitut, käitumine:
- Koore testid (õhukese gabariidi jaoks)
- Ristlõikega (kinnitage tükina levik)
- Peitli testid (kontrollige ühtekuuluvust)
Tõestatud tulemused
- Haifei kliendid rakendavad seda protokolli aruannet:
- 90% vähendamine keevisõmbluse ümbertöötamine
- 22% kiirema tsükli korda stabiilse kaare kaudu
- Elektroodi tarbimine vähendatud 35%
Survemeisterlikkus muudab teieMF -keevitajatööriistast täppisinstrumendile. Nagu Haifei insenerid rõhutavad:"Täiuslik praegune voolab ainult täiusliku kontakti kaudu."Alustage oma rõhuparameetrite kaardistamist täna-järgmine veatu tootmisjooks algab 0,1 kN optimeeritud jõuga.