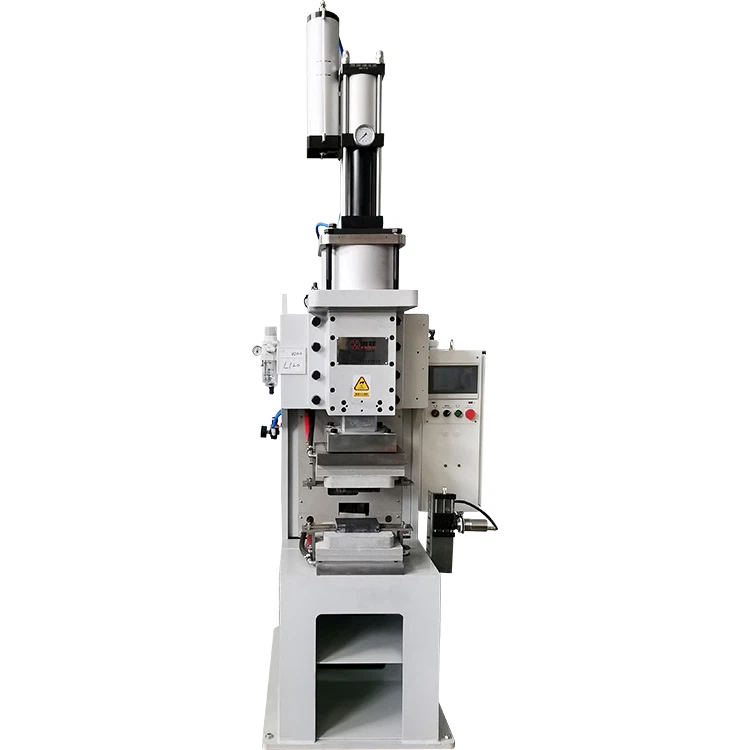
Uute energiasõidukite akumoodulite, fotogalvaaniliste energiasalvestussüsteemide ja üli-kõrgepinge jõuülekande kiiresti laienevas valdkonnasPolümeeri difusioonkeevitus(selles kontekstis nimetatakse sageli lihtsalt difusioonkeevituseks) on muutunud kriitiliseks tehnoloogiaks vasest ja alumiiniumfooliumist painduvate siinide molekulaarse-taseme sidumise saavutamiseks. See protsess kasutab kõrget temperatuuri ja rõhku, et soodustada aatomite vastastikust-difusiooni, moodustades ülimadala elektritakistuse ja suure mehaanilise tugevusega liitekohad.


Kuid "Fusiooni puudumine" (LOF)-kus keevisliides on ebapiisavalt ühendatud-on paljude tootjate tavaline tehniline kitsaskoht. See defekt mitte ainult ei suurenda pistiku takistust ja soojuse teket, vaid võib põhjustada ka vibratsiooni tõttu rikke, mis võib põhjustada tõsiseid elektrisüsteemi õnnetusi. See artikkel sisaldab LOF-i põhjuste põhjalikku-analüüsi ja kvantifitseeritud praktilisi optimeerimisstrateegiaid.
-Sügavanalüüs: miks teie difusioonkeevitus "fusioonipuuduse" all kannatab?
Difusioonkeevituse olemus põhineb soojusenergial ja mehaanilisel rõhul, et viia need kaks pinda aatomi külgetõmbevahemikku. Sulandumise puudumine tekib tavaliselt siis, kui "energiasisend" või "füüsiline kontakt" keevitusprotsessi ajal ei saavuta kriitilist läve.
1. Energiasisendi tasakaalustamatus: temperatuuri ja aja "nõrgim lüli".
Keevitustemperatuur on aatomi difusiooni peamine tegur. Üldjuhul tuleb difusioonkeevitustemperatuur seada vahemikku 0,5–0,8 korda põhimaterjali absoluutsest sulamistemperatuurist ($T_m$) (kelvinites). Kui temperatuur on seatud liiga madalaks, ei piisa aatomi kineetilisest energiast liidese energiabarjääri ületamiseks.
Lisaks on soojusjuhtivuse viivitus paksude toorikute LOF-i peamine põhjus. Näiteks 100 kihist 0,1 mm vaskfooliumist koosneva paksu siini keevitamisel võib liiga lühikese keevitusaja korral kuumus tungida ainult väliskihtidesse. Selle tulemuseks on see, et südamik ei saavuta nõutavat temperatuuri, mis on klassikaline "väljas üleküpsetatud, seest alaküpsetatud" stsenaarium.
2. Füüsilised tõkked: oksiidkilede nähtamatud seinad ja töötlemise täpsus
Kui difusioonkeevitus õhukeskkonnas, kasutades oma ainulaadset kuumutusmeetodit, pärsib tugevat oksüdatsiooni, siis olemasolevatel oksiidkiledel materjali pinnal (nagu $Al_2O_3$ alumiiniumfooliumil) on ülikõrge sulamistemperatuur. Kui rõhk ei ole selle kile kõrgel temperatuuril purustamiseks piisav, toimib see isoleeriva barjäärina, vältides molekulide läbitungimist. Samal ajal, kui keevitatavate pindade tasasus on halb (karedus ületab 0,1 mm), on tegelik kontaktpindala nominaalpinnast oluliselt väiksem, mis põhjustab mittekontaktsetes piirkondades mikroskoopilisi tühimikke.
Praktilised lahendused: viie{0}}etapiline optimeerimismeetod keevitusdefektide kõrvaldamiseks
LOF-probleemi lahendamiseks ei tohiks ettevõtted loota pimesi parameetrite suurendamisele, vaid pigem luua teaduslik suletud ahelaga optimeerimissüsteem.
1. Täpne temperatuuri juhtimine: materjali loomine-spetsiifiline "temperatuuri maatriks"
Erinevatel materjalidel on väga erinev temperatuuritundlikkus. Difusioonkeevitusseadme reguleerimisel on soovitatav järgida järgmisi kvantifitseeritud standardeid etapiviisilise optimeerimise jaoks:
| Rakenduse stsenaarium | Soovitatav temp. Vahemik ($^\\circ$C) | Rõhuvahemik (MPa) | Võtmeprotsessi loogika |
| Alumiiniumfooliumist Flex siiniriba (0,1 mm x 50 kihti) | 480 - 540 | 5 - 8 | Keskenduge kiirele temperatuuri tõusule, et minimeerida oksüdatsiooni. |
| Vaskfooliumist Flex siiniriba (0,1 mm x 100 kihti) | 550 - 620 | 10 - 15 | Südamiku läbitungimise tagamiseks on vaja eelsoojendusetappi. |
| Vask-Alumiiniumist erinev liitmik | 500 - 580 | 8 - 12 | Kontrollige rangelt aega, et vältida haprate intermetalliliste ühendite teket. |
2. Surve juhtimine: molekulaarse kontakti füüsiline eeltingimus
Survet ei kasutata mitte ainult töödeldavate detailide kinnitamiseks, vaid, mis veelgi olulisem, mikroskoopilise plastilise deformatsiooni esilekutsumiseks, tagades pindade vahel tiheda kontakti. Kui esineb lokaalne LOF, tuleks kontrollida stantside (vormide) paralleelsust. Rõhujaotuse testimiseks on soovitatav kasutada rõhu-tundlikku kilet, tagades, et täielikku -tasapinnalist rõhukõikumist kontrollitakse vahemikus $\\pm 10%$. Rõhu suurendamine 12-15 MPa-ni võib oluliselt parandada pinna ebapiisava tasasuse põhjustatud LOF-i, kuid tuleb olla ettevaatlik, et vältida liigset ekstrusioonideformatsiooni tooriku servades.
3. Pinna puhastamine: süvapuhastusprotsessid peale lihtsa pühimise
Suure -nõudlusega energiasalvestisiinide puhul ei pruugi lihtsast alkoholiga pühkimisest piisata, et eemaldada sügaval-seisev õli ja rasv. Üle 10 nm paksuste oksiidikihtide eemaldamiseks on soovitatav kasutusele võtta happega peitsimine või plasmapuhastus. Eksperimentaalsed andmed näitavad, et sügavpuhastatud toorikud võivad samade keevitusparameetrite juures saavutada nihketugevuse suurenemise üle 20%.
Sihtotstarbelised juhtumiuuringud: diferentseeritud rakendused uutes energia- ja elektritööstuses
1. Alumiiniumfooliumist painduvad siinid elektrisõidukite akude jaoks: madal-rõhk, kiire{2}}keevitusstrateegia
EV akumoodulites on alumiiniumfoolium väga vastuvõtlik oksüdeerumisele ja sellel on madal sulamistemperatuur. LOF-i lahendamise võti on kiirus. Suurendades keevitusseadme võimsusreaktsiooni kiirust, viiakse difusiooniprotsess lõpule enne, kui oksiidkile oluliselt pakseneb. Tavaliselt kasutatakse madalama rõhu (5-7 MPa) strateegiat koos äärmiselt lühikese ajaga (5-15 sekundit).
2. Kõrge-pingega vasest siinid: kõrge-rõhu, konstantse-temperatuuri strateegia
Toiteliinid on paksud ja hajutavad soojust kiiresti. LOF-i lahendamise võti on tungimine. Soovitatav on kahe-astmeline kütterežiim: esiteks eelsoojendage madalamal võimsusel kuni $300^\\circ$C ja hoidke all 20 sekundit, et minimeerida sise- ja välistemperatuuri erinevust. Seejärel tõuske kiiresti keevitustemperatuurini koos 15 MPa kõrge rõhuga hoideaja jooksul, et tagada iga vaskfooliumikihi täielik sulandumine.
Ostu- ja valikunõuanded: kuidas valida usaldusväärne difusioonkeevitusmasin
Difusioonkeevitusmasinat valides või ostes peaksid kasutajad keskenduma järgmistele tehnilistele näitajatele, et leevendada LOF-i ohtu riistvaralisest vaatenurgast:
- Juhtimissüsteemi suletud-ahela jälgimine: kas seadmel on reaalajas-rõhu-nihke jälgimine? Võimalus registreerida keevitamise ajal-reaalajas kokkusurumine on keevisõmbluse läbitungimise hindamisel ülioluline näitaja.
- Kütte ühtlus: küsige induktsioonmähise või takistuskütteplaadi temperatuurijaotust. Kvaliteetne-masin peaks tagama, et tööpinna temperatuuride erinevus on vahemikus $\\pm 5^\\circ$C.
- Mitte-vaakumoksüdatsioonivastane-tehnoloogia: uurige, kas seadmed pakuvad lokaalset inertgaasikaitset või spetsiaalseid survestatud antioksüdatsioonistruktuure. See on ülioluline õhukeskkonnas alumiiniumisulami keevitamisel tekkivate LOF-probleemide lahendamiseks.
Järeldus
Difusioonkeevituse sulandumise puudumise lahendamine on sisuliselt temperatuuri, rõhu, aja ja pinnakvaliteedi täpse tasakaalustamise küsimus. Luues materjalispetsiifilise-temperatuurimaatriksi, optimeerides stantside paralleelsust ja rakendades sügavat pinnapuhastust, saavad ettevõtted tõhusalt kõrvaldada keevitusohud ja tõsta oma toodete konkurentsivõimet uutel energia- ja elektriturgudel. Seadmete valimisel seadke esikohale andmejälgimise ja -täpse temperatuurijuhtimisvõimalusega mudelid, kuna see loob tugeva aluse teie tulevasele automatiseeritud tootmisele.