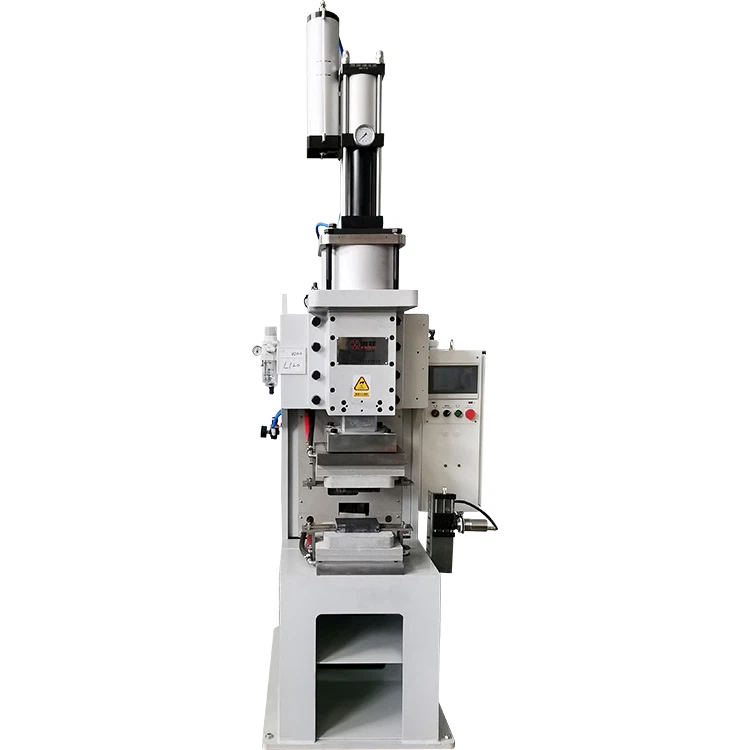
Kütusepaagi õmbluse keevitaminekasutab mootorratta kütusepaagi kestade kattuvate servade ühendamiseks pöörlevaid elektroodirattaid, elektroodi jõudu ja kontrollitud keevitusvoolu. Järjestikused keevisõmblustükid kattuvad, moodustades pideva tihendatud liite.
Lekke{0}}tihe õmblus sõltub enamast kui programmeeritud voolust. Korpuse sobivus-, ääriku laius, elektroodide rataste joondus, keevituskiirus, elektroodi jõud, jahutus ja keevisõmbluse kattumine peavad jääma kogu paagi profiili ümber stabiilseks. Pärast keevitamist peab valmis paak siiski läbima lekketesti ja muud tootja määratud kontrollinõuded.
See artikkel selgitab, miks mootorratta kütusepaagid pärast keevitamist lekivad, milliseid õmbluse keevitusnäitajaid tuleks kontrollida ja kuidas tootjad saavad valmis liigendit enne tootmise kinnitamist kontrollida.


Miks tekib kütusepaagi õmbluse keevitamisel lekkeid?
Kütusepaagi leke on tavaliselt mitme protsessiga{0}}seotud probleemi, mitte ühe defekti tagajärg. Nende võtmetegurite mõistmine on ühtse keevituskvaliteedi säilitamiseks hädavajalik.
1. Ebaühtlane keevitusvool, mis põhjustab katkendlikke õmblusi
Õmbluskeevitustoimingutes mõjutab keevitusvoolu stabiilsus otseselt tüki moodustumist ja keevisõmbluse terviklikkust. Voolu kõikumine võib põhjustada mittetäieliku sulandumise või mikro{1}}poorsuse, mis sageli väljendub rõhu testimise ajal aeglase lekkena.
See probleem muutub pidevates keevitusprotsessides kriitilisemaks. Kui toitesüsteem ei suuda muutuvate materjalitingimustega dünaamiliselt kohaneda, võib keevisõmbluse kvaliteet tõenäoliselt muutuda. Kaasaegsed automatiseeritud õmbluse keevitussüsteemid sisaldavad parameetrite reaalajas jälgimist-ja adaptiivset juhtimisvõimalust, mis võimaldab protsessitingimuste muutumisel kohest korrigeerimist, säilitades seeläbi õmbluse järjepidevuse ja tiheduse.
2. Paagi kumerate pindade halb sobivus-
Mootorratta kütusepaagid moodustatakse tavaliselt keeruka kumera geomeetriaga ülemise ja alumise kesta ühendamisel. Kui ühenduspinnad ei ole enne keevitamist korralikult joondatud, võivad tekkida lokaalsed lüngad, mis takistavad pidevate keevisõmbluste moodustumist.
See probleem on tavaline käsitsi töötamise või tavapäraste seadmete seadistuste puhul, kuna kõverad geomeetriad muudavad ühtlase rõhu säilitamise keeruliseks. Kaasaegsed automatiseeritud õmbluse keevitussüsteemid lahendavad selle väljakutse ujuvsurvemehhanismide või paindlike kinnitussüsteemide abil, mis kompenseerivad automaatselt pinna kõikumised, tagades ühtlase keeviskontakti kogu protsessi vältel.
3. Käsitsi keevitamise piirangud masstootmises
Käsitsi keevitamine pakub paindlikkust väikeste{0}}partiide tootmiseks, kuid järjepidevuse säilitamine suuremahulistes-tootmiskeskkondades on äärmiselt keeruline. Operaatorkogemus, väsimus ja tootmisrütmi erinevused võivad oluliselt mõjutada keevisõmbluse kvaliteeti.
Selliste toodete puhul nagu mootorratta kütusepaagid, mille õhutihedus on kriitiline, võivad isegi väikesed kõrvalekalded keevisõmbluse kvaliteedis viia toote tagasilükkamiseni. Seetõttu lähevad paljud tootjad üle automatiseeritud õmbluskeevitussüsteemidele, et minimeerida-inimesega seotud varieeruvust ja tagada ühtlased tulemused.
4. Mittevastavus keevituskiiruse ja soojussisendi vahel
Keevitustööde ajal peavad keevituskiirus ja soojuse sisend jääma korralikult tasakaalustatud. Nende parameetrite mittevastavus võib põhjustada selliseid defekte nagu läbipõlemine- või mittetäielik sulandumine.
| Protsessi probleem | Potentsiaalne tulemus |
|---|---|
| Liigne soojuse sisend | Materjali läbipõlemine-või moonutus |
| Ebapiisav soojussisend | keevisõmbluse tüki ebapiisav areng |
| Liigne keevituskiirus | Ebapiisav tükikeste moodustumine |
| Aeglane keevituskiirus | Liigne soojuse kogunemine |
Parameetrite õige sobitamine on kvaliteetsete{0}}keevisõmbluste saavutamiseks ülioluline ning automatiseeritud süsteemid suurendavad oluliselt parameetrite juhtimise täpsust.
Mootorratta kütusepaagi{0}}tiheda õmbluse nõuded
Kütusepaagi keevitamine kuulub suletud konstruktsiooni keevitamise kategooriasse, mis nõuab tavaliste konstruktsioonikomponentidega võrreldes oluliselt kõrgemaid tehnilisi standardeid.
1. Pidev ja lekkiv-õmbluse terviklikkus
Kütusetõkkesüsteemide puhul peavad keevisõmblused moodustama katkestuste ja mikro{0}}pragudeta pideva ja tiheda sidestruktuuri. Pidevad õmblused parandavad nii tihendusvõimet kui ka konstruktsiooni tugevust.
Kaasaegsetes tootmiskeskkondades on kütusepaagi keevisõmblused tavaliselt vajalikud peaaegu 100% õhutiheduse saavutamiseks, et tagada sõidukite ohutusnõuetele vastavus.
2. Kõrge-täppiskeevituspositsioneerimine
Kütusepaakide keeruka geomeetria tõttu hõlmavad keevisõmblused sageli kõveraid trajektoore, mis nõuavad äärmiselt täpset positsioneerimise juhtimist. Automatiseeritud õmbluse keevitussüsteemid kasutavad tavaliselt täiustatud liikumisjuhtimistehnoloogiat, mis suudab saavutada korduva positsioneerimise täpsuse ligikaudu ±0,1 mm, tagades keevisõmbluse ühtlase paigutuse tootmistsüklite jooksul.
Selline positsioneerimise täpsus on eriti oluline{0}}suure tootmismahuga keskkondades.
3. Stabiilne ja ühtlane keevitusrõhk
Keevitusrõhul on keevisõmbluse kvaliteedi määramisel ülioluline roll. Ebastabiilsed rõhutingimused võivad põhjustada ebaühtlase läbitungimissügavuse ja kahjustada tihendust.
Kumerate kütusepaagi konstruktsioonide puhul muutub rõhu stabiilsus veelgi olulisemaks. Täiustatud rõhureguleerimissüsteemid kompenseerivad pidevalt mõõtmete kõikumisi, tagades ühtlase keevisõmbluse moodustumise kogu protsessi vältel.
4. Reaalajas{1}}protsesside jälgimise võimalus
Kuna kvaliteedinõuded suurenevad, ei piisa ainult eelseadistatud parameetritele tuginemisest. Kaasaegsed automatiseeritud keevitussüsteemid integreerivad tavaliselt reaalajas{1}}jälgimisfunktsioone, mis reguleerivad dünaamiliselt peamisi parameetreid, nagu vool, rõhk ja keevituskiirus. See vähendab oluliselt protsesside varieerumist ja parandab üldist keevisõmbluse töökindlust.
Kuidas kütusepaagi õmbluse keevitamine loob pideva vuugi?
Erinevate keevitusmeetodite hulgas peetakse õmbluskeevitust laialdaselt üheks kõige sobivamaks tehnoloogiaks kütusepaakide tootmiseks, eriti{0}}suurtes tootmiskeskkondades.
Levinud keevitusmeetodite võrdlus
| Keevitusmeetod | Lekkeoht | Tootlikkus | Sobiv rakendus |
|---|---|---|---|
| TIG-keevitus | Mõõdukas | Madal | Väike{0}}partiitootmine |
| Laserkeevitus | Madal | Kõrge | Kõrgetasemeline{0}}tootmine |
| Õmbluse keevitamine | Väga madal | Kõrge | Masstootmine |
Õmbluse keevitamise peamine eelis seisneb selle võimes toota kattuvaid keevistükke, mis moodustavad pideva õmbluse struktuuri. See konstruktsiooniline omadus parandab märkimisväärselt tihendusomadusi, muutes õmbluse keevitamise väga sobivaks kütuse mahutamiseks.
Pideva õmbluse keevitamise peamised eelised
Õmbluskeevitustehnoloogia kasutab pöörlevaid elektroodide rattaid, et luua kattuvaid keevispunkte piki liitejoont, moodustades pideva keevisriba. Sellel protsessil on mitmeid olulisi eeliseid:
• Kõrge õmbluse järjepidevus
• Ühtlane soojusjaotus
• Suurepärane tihendusvõime
• Tugev ühilduvus automaatikaga
Need eelised muudavad õmbluse keevitamise mootorratta kütusepaagi valmistamisel laialdaselt kasutatavaks meetodiks.
Millised parameetrid reguleerivad kütusepaagi õmbluse keevitamise kvaliteeti?
Õiged protsessiparameetrid on stabiilsete keevitustulemuste saavutamiseks hädavajalikud. Järgmised väärtused esindavad tüüpilisi võrdlusvahemikke, mida kasutatakse mootorratta kütusepaagi tootmisel.
| Protsessi muutuja | Mõju keevisõmblusele | Mida kõigepealt kontrollida |
|---|---|---|
| Keevitusvool | Juhib soojuse teket ja keevisõmbluse väljatöötamist | Kontrollige tegelikku vooluväljundit, materjali kontakti ja ratta seisukorda |
| Keevitamise aja või impulsi ajakava | Mõjutab tüki suurust ja vahekaugust piki õmblust | Kontrollige, kas kõrvuti asetsevad keevisõmblustükid moodustavad pideva ühenduse |
| Keevitamise kiirus | Muudab pikkuseühiku kohta tarnitavat soojust | Võrrelge esimest keevisõmblust, kõveraid sektsioone ja õmbluse lõppu |
| Elektroodi jõud | Kontrollib kontakttakistust ja aitab kuumenenud liigendit ohjeldada | Veenduge, et jõud püsib kogu paagi profiili ulatuses stabiilsena |
| Elektroodi rattaprofiil | Mõjutab voolutihedust, õmbluse asendit ja pinna märgistust | Kontrollige rataste kulumist, joondamist ja saastumist |
| Kest sobib- | Määrab, kas kaks äärikut jäävad kontakti | Kontrollige ääriku laiust, lünki, vormimuutusi ja kinnitusdetaili |
| Jahutus | Mõjutab elektroodi temperatuuri ja pidevat{0}}tootmise stabiilsust | Kontrollige veevoolu, temperatuuri ja sisemisi jahutuskäike |
| Keevitamise järjekord | Mõjutab soojuse kogunemist ja sulgemis{0}}punkti kvaliteeti | Uurige alguste, peatumiste, nurkade ja õmbluste kattumise positsioone |
Need muutujad tuleb välja töötada ühe keevitusgraafikuna. Suurenev vool ei suuda usaldusväärselt kompenseerida kesta halba-sobivust, kulunud elektroodirattaid ega ebastabiilset jõudu. Lõplikud seadistused tuleks kinnitada proovikeevitamise ja tegeliku kütusepaagi jaoks vajaliku kontrollimeetodiga.

Kuidas testida kütusepaaki pärast õmbluse keevitamist
Visuaalselt pidev keevisõmblus ei tõenda, et valmis kütusepaak on{0}}tihe. Väikseid katkestusi ei pruugi väljastpoolt näha, eriti kõverate lõikude, keevisõmbluste alguste ja peatumiste ning piirkondade, kus elektroodide rattad muudavad suunda, ümbruses.
Täidetud paaki tuleks testida vastavalt toote joonisele, kliendi spetsifikatsioonile ja kehtivatele tootmisnõuetele. Olenevalt tootmisprotsessist võib kontroll hõlmata kontrollitud õhu-rõhu lekkekatset, rõhu-lagunemistesti, vee-põhist mullide tuvastamist või muud heakskiidetud meetodit.
Protsessi arendamise ajal võib tootja kasutada ka destruktiivset uurimist või keevis{0}}ristlõiget, et kontrollida tükkide moodustumist ja järjepidevust. Tootmise jälgimine võib aidata tuvastada muutusi voolus, jõus või keevituskiiruses, kuid see ei asenda automaatselt füüsilise lekke kontrollimist.
Katserõhku, hoidmisaega ja vastuvõtupiire ei tohiks kopeerida sõltumatust kütusepaagist. Need tingimused peab määratlema kütusepaagi tootja või kohaldatav tootestandard.
Millal on vaja automaatset kütusepaagi õmbluse keevitussüsteemi?
Kaasaegses tootmiskeskkonnas muudab ainult tavapärastele keevitusseadmetele tuginemine sageli raskeks nii kõrge kvaliteedi kui ka kõrge tootlikkuse saavutamise. Automatiseeritud õmbluskeevitussüsteemide kasutuselevõtt on oluliselt parandanud keevitamise järjepidevust ja töökindlust.
Kuue-teljega robotkeevitus võimaldab täpset õmblustee juhtimist
Kaasaegsed automatiseeritud õmbluse keevitussüsteemid sisaldavad sageli mitme{0}}teljelist robotjuhtimist, et teostada keerulisi keevitustrajektoore automaatselt. Kõrge -täpse liikumisjuhtimistehnoloogia abil säilitab süsteem stabiilsed keevitusrajad üle kõverate pindade, tagades ühtlase õmbluse. See võimalus on eriti kasulik keeruka geomeetriaga ja mitme kõvera keevitusliiniga kütusepaagi konstruktsioonide puhul.
Adaptiivne juhtimistehnoloogia suurendab keevitamise stabiilsust
Tegelike tootmisstsenaariumide korral on materjali paksuse või koostu tolerantside väikesed kõikumised vältimatud. Ilma adaptiivse juhtimiseta võivad need erinevused põhjustada keevisõmbluse ebaühtlase kvaliteedi.
Automatiseeritud õmbluste keevitussüsteemid kasutavad adaptiivset juhtimistehnoloogiat, et reguleerida töötamise ajal dünaamiliselt keevitusvoolu, kiirust ja rõhku, säilitades ühtsed keevitustingimused ja parandades toote töökindlust.
Kiire{0}}automaatne tootmine parandab tootmistõhusust
Lisaks keevisõmbluse kvaliteedi parandamisele suurendavad automatiseeritud õmbluskeevitussüsteemid oluliselt tootmise efektiivsust. Integreerides automaatse laadimise ja pideva tootmisprotsessi, saavad tootjad suurendada toodangut, vähendades samal ajal sõltuvust käsitsitööst.
See eelis muutub eriti oluliseks suuremahulistes{0}}tootmiskeskkondades, kus tootlikkus ja kulude juhtimine on kriitilise tähtsusega.
Mootorratta kütusepaagi õmbluste keevitamise projekti tõendid
Et paremini illustreerida automatiseeritud õmbluskeevitussüsteemide eeliseid, on järgmises näites välja toodud tüüpiline mootorratta kütusepaagi valmistamisel täheldatud tootmise parandamise stsenaarium.
Projekti taust
- Toote tüüp: mootorratta kütusepaak
- Materjal: madala süsinikusisaldusega{0}}teras
- Materjali paksus: 0,8 mm
- Tootmismeetod enne uuendamist: peamiselt käsitsi keevitustoimingud
Tootja tootis suhteliselt suurtes kogustes -keskmise suurusega mootorrataste kütusepaake. Kuigi tööle kasutati kogenud operaatoreid, jäi keevisõmbluse ühtlase kvaliteedi säilitamine oluliseks väljakutseks, eriti kasvava tootmisnõudluse korral.
Tootmise väljakutsed
Enne automatiseerimise juurutamist puutus tootja kokku mitmete korduvate probleemidega, mis mõjutasid otseselt toote kvaliteeti ja üldist tootlikkust:
- Ligikaudne lekkekiirus5%, eriti õhutiheduse testimise ajal
- Ebaühtlane keevisõmbluse kvaliteet tootmispartiide lõikes
- Tootmise piiratud efektiivsus käsitsi tööpiirangute tõttu
- Ebastabiilsest keevisõmblusest põhjustatud suur praagi hulk
Need väljakutsed mitte ainult ei suurendanud tootmiskulusid, vaid tekitasid ka tarneviivitusi ja kvaliteediriske, eriti kuna klientide nõudlus usaldusväärsuse järele kasvas jätkuvalt.
Rakendatud lahendus
Nende probleemide lahendamiseks tutvustas tootja automatiseeritud õmbluste keevitussüsteemi, mis on loodud spetsiaalselt kütusepaagi rakenduste jaoks. Süsteemi uuendamine hõlmas nii seadmete moderniseerimist kui ka protsesside optimeerimist.
Peamised täiustused hõlmasid järgmist:
- Armatuuri disaini optimeerimine osade joondamise parandamiseks
- Täpne{0}}keevitustee juhtimine paagi kõverate geomeetriate jaoks
- Keevitusparameetrite{0}}jälgimine reaalajas
- Rõhu stabiliseerimine ja voolu edastamine keevitamise ajal
- Automatiseeritud tootmisvoo integreerimine käsitsi muutlikkuse vähendamiseks
Nende uuenduste kaudu viidi tootmisprotsess üle operaatorist{0}}sõltuvalt keevitamiselt juhitavatele ja korratavatele automatiseeritud keevitustoimingutele.
Pärast rakendamist saavutatud tulemused
Pärast automaatse õmbluskeevitussüsteemi kasutuselevõttu täheldas tootja olulist paranemist nii kvaliteedis kui ka tootlikkuses.
Haifei mootorratta kütusepaagi keevitusprojektis hindas klient valminud seadmeid esinduslike paaginäidiste abil. Ülevaatus hõlmas lekkekontrolli ja keevisõmbluste kontrolli. Projekt kinnitas, et kinnituste tugi, elektroodide ratta jälgimine ja stabiilne keevitusgraafik tuleb välja töötada koos, mitte käsitleda keevitusmasinat isoleeritud komponendina.
Täpsed keevitusparameetrid ja vastuvõtupiirid sõltuvad kliendi paagi joonisest, materjalide kombinatsioonist ja kontrolli spetsifikatsioonist.
Kuidas valida kütusepaagi õmbluste keevitusmasinat?
Sobiva õmbluse keevitussüsteemi valimine on kriitiline otsus, mis mõjutab otseselt tootmise stabiilsust, toote kvaliteeti ja pikaajalist{0}}töötõhusust. Tootjad peaksid enne seadmete valimist hindama mitmeid tehnilisi tegureid.
Tanki geomeetria keerukus
Kütusepaagi konstruktsioonid sisaldavad sageli mitut kõverat pinda ja keerulisi keevisteid. Geomeetria keerukuse kasvades suureneb ka keevitussüsteemi nõutav täpsus.
Keerulise kujuga paakide puhul on soovitatav kasutada automaatseid keevitussüsteeme, millel on -täpne liikumisjuhtimine ja adaptiivne surve, et säilitada stabiilne keevisõmbluse kvaliteet kogu õmbluse ulatuses.
Tootmismahu nõuded
Vajaliku automatiseerimise taseme määramisel mängib suurt rolli tootmismastaap.
Väikeste -partiide tootmiseks võib piisata pool-automaatsetest keevitussüsteemidest. Keskmise{3}}kuni-suure mastaabiga tootmiskeskkondades pakuvad täisautomaatsed õmbluskeevitussüsteemid aga olulisi eeliseid tootlikkuse ja järjepidevuse osas.
Automatiseerimine muutub eriti väärtuslikuks, kui tootmise eesmärgid suurenevad ja tsükliaja vähendamine muutub prioriteediks.
Materjali paksuse vahemik
Erinevates paakide konstruktsioonides kasutatakse erinevat materjali paksust ja keevitussüsteemid peavad suutma neid erinevusi usaldusväärselt käsitleda.
Tootjad peaksid kinnitama, et valitud süsteem töötab stabiilselt nõutavas paksusvahemikus, säilitades samal ajal ühtlase keevisõmbluse läbitungimise ja õmbluse terviklikkuse.
Seadmete suutmatus materjalinõuetega vastavusse viia võib põhjustada sagedasi defekte ja ebastabiilset tootmisvõimsust.
Nõutav automatiseerituse tase
Kuna tootmisstandardid arenevad edasi, on paljud ettevõtted nihkumas kõrgemale automatiseerimise tasemele, et parandada nii toote kvaliteeti kui ka töötõhusust.
Kaasaegsed automatiseeritud õmbluse keevitussüsteemid pakuvad:
- Parem keevisõmbluse konsistents
- Tööjõu sõltuvuse vähenemine
- Suurenenud tootmisvõimsus
- Täiustatud protsessi korratavus
Need eelised muudavad automatiseerimise üha atraktiivsemaks investeeringuks tootjatele, kes otsivad pikaajalist{0}}tootmise stabiilsust.
Usaldusväärse kütusepaagi õmbluse keevitamise põhipunktid
Usaldusväärne, -lekkevabamootorratta kütusepaagi keevitamineSee ei ole lihtsalt keevitusparameetrite reguleerimise küsimus. Selle asemel nõuab see süstemaatilist lähenemist, mis ühendab protsessi juhtimise, seadmete võimekuse ja automatiseerimistehnoloogia.
Kuna mootorratta- ja autotööstuse kvaliteedistandardid tõusevad jätkuvalt, on traditsiooniliste keevitusmeetodite puhul sageli raske täita suure{0}}mahu ja{1}}täpse tootmise nõudeid. Automatiseeritud õmbluse keevitussüsteemid pakuvad kaasaegseks tootmiseks vajalikku kombinatsiooni täppisjuhtimisest, stabiilsest protsessijuhtimisest ja tõhusast tootmisvõimsusest.
Täpse keevitustee juhtimise, stabiilse rõhuhalduse ja reaalajas parameetrite{0}}reguleerimise abil vähendavad automatiseeritud õmbluse keevitussüsteemid märkimisväärselt lekkeriske, parandades samal ajal tootmise järjepidevust ja läbilaskevõimet.
Tootjatele, kes seisavad silmitsi selliste probleemidega nagu kütusepaagi leke, ebastabiilne keevisõmbluse kvaliteet või piiratud tootmisvõimsus, võib hästi kavandatud-automaatse õmbluskeevitussüsteemi kasutuselevõtt pakkuda praktilist ja jätkusuutlikku lahendust nii toote kvaliteedi kui ka toimivuse parandamiseks.
KKK
K: Mis on kütusepaagi õmbluse keevitamine?
V: Kütusepaagi õmbluse keevitamine on takistuskeevitusprotsess, mille käigus pöörlevad elektroodirattad rakendavad jõudu ja voolu mööda kattuvaid metalliservi. Järjestikused keevisõmblustükid kattuvad, moodustades pideva tihendatud liite.
K: Miks õmblusega{0}}keevitatud kütusepaak ikkagi lekib?
V: Võimalikud põhjused on tühimikud paagi kestade vahel, keevisõmbluse ebapiisav kattumine, ebastabiilne elektroodi jõud, kulunud elektroodirattad, sobimatud voolu- ja kiiruse seadistused või defektid keevisõmbluse algus- ja lõppasendis.
K: Millised parameetrid reguleerivad kütusepaagi õmbluse keevitamise kvaliteeti?
V: Peamised muutujad on keevitusvool, keevitusaeg või impulsi graafik, keevituskiirus, elektroodi jõud, ratta geomeetria, jahutus ja kesta sobivus{0}}. Need tuleb kinnitada koos tüüpiliste paagiproovidega.
K: Kas õmbluse keevitamine tagab lekkekindla{0}}kütusepaagi?
V: Ükski keevitusmeetod ei taga lekkekindlust ilma protsessi kinnitamise ja kontrollimiseta. Valminud paak peab läbima tootele määratud lekketesti ja vastuvõtunõuded.
K: Kuidas valida kütusepaagi õmbluse keevitusmasinat?
V: Esitage paagi joonis, materjal, iga kihi paksus, ääriku mõõtmed, keevisõmbluse tee, nõutav väljund ja lekke{0}}testi nõuded. Seejärel tuleks masinat, elektroodide rattaid, kinnitust ja keevitusgraafikut hinnata ühe süsteemina.
Võtke ühendust meie inseneridega