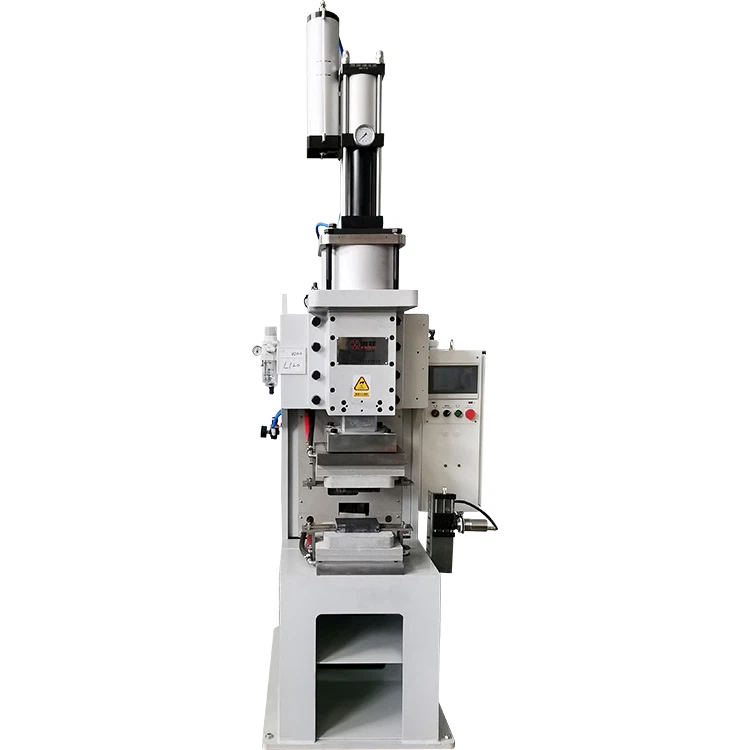
Kaasaegsel tootmismaastikul, mis hõlmab-autode kere-valget värvi (BIW), uue energiaga sõidukite (NEV) akualuseid, tipptasemel-seadmete korpuseid ja kosmosekonstruktsioone,-takistuspunktkeevitus (RSW) on endiselt nurgakivi protsess. Tootmisjuhid seisavad aga sageli silmitsi masendava paradoksiga: vaatamata rõhu-, voolu- ja ajastusparameetrite põhjalikule optimeerimisele, kõigub keevisõmbluse kvaliteet jätkuvalt. Levinud probleemid, nagu ebaühtlane tüki läbimõõt, liigne väljutamine (pritsmed) ja sagedased külmkeevitused või "läbi-läbilöögid" kõrgtugevas terases püsivad.
Kuigi kohapealsed töötajad süüdistavad sageli pinna saasteaineid või armatuuri kõrvalekaldeid, peitub ebastabiilsuse algpõhjus tavaliselt seadme "mustas kastis": keevitusjõuallikas. Kaasaegse punktkeevitusmasina kontekstis on toiteallika valimine tõhus voolu väljundrežiimi valimine. See juhend uurib põhimõttelisi erinevusi keskmise sagedusega alalisvoolu (MFDC) ja traditsiooniliste alternatiivse voolu (AC) süsteemide vahel, et aidata teil teha teadlikku hankeotsust.


Põhifüüsika: miks praegune lainekuju on keevisõmbluse kvaliteedi "päästejoon".
Et mõista, miks toiteallika tüübid dikteerivad tulemusi, peame uuesti läbi vaatama takistuskeevituse põhiseaduse, Joule'i seaduse:
Q = I² × R × t
Selles võrrandis tähistab Q genereeritud soojust, I on keevitusvool, R on vooluahela kogutakistus (kaasa arvatud kontakttakistus) ja voolu kestus.
Matemaatiliselt mõjutab vool I soojussisendit selle ruudu võrra. Järelikult võimendub tüki lõplikul moodustumisel geomeetriliselt isegi voolu lainekuju väike kõikumine või latentsus. Kui voolu väljund on ebastabiilne, muutub soojussisend ettearvamatuks, olenemata elektroodi rõhu täpsusest. See on füüsiline alus MFDC toiteallikate ülekaalukale paremusele traditsiooniliste vahelduvvooluseadmete ees.
Lainekuju erinevused: järjepidevus vs katkendlikkus
50/60 Hz vahelduvvoolu väljundi loomulikud vead
Traditsioonilised vahelduvvoolu punktkeevitajad toetuvad standardsele siinuslainele. See lainekuju kogeb "null-ristumist" 100–120 korda sekundis. Iga kord, kui vool läbib nulli, peatub energia sisend tõhusalt. See vahelduv kuumutamine toob kaasa:
- Termiline hajumine ja kõikumine:Keevisõmbluses olev metall läbib igal null{0}}ristumisel lühikese jahutusfaasi, mis põhjustab katkendliku tüki kasvu ja potentsiaalselt jämedateralise struktuuri.
- Kõrge tippvoolurõhk:Null{0}}ületamise ajal tekkiva energiakadu kompenseerimiseks peavad vahelduvvoolu keevitajad väljastama suuremaid tippvoolusid. Need ägedad impulsid on väljatõrjumise peamine põhjus, eriti kaetud terase puhul (nagu tsingitud lehed), mis kahjustab pinnaviimistlust ja kiirendab elektroodide kulumist.
MFDC väljundi stabiilsuse eelis
MFDC-keevitajad kasutavad invertertehnoloogiat, et alaldada kolme-faasi vahelduvvoolu kõrge-sageduslikuks vooluks (1000 Hz kuni 4000 Hz), mis seejärel muundatakse ja alaldatakse sujuvaks alalisvooluks. Peamised eelised hõlmavad järgmist:
- Pidev energiasisend:Alalisvoolu väljund on peaaegu tasane joon, millel puuduvad null{0}}ristmed. Soojus koguneb ühtlaselt keevisõmbluse tsooni. Andmed näitavad, et MFDC soojustõhusus on samades tingimustes ligikaudu 20% kõrgem kui vahelduvvoolul.
- Ultra-madal lainetustegur:MFDC süsteemid hoiavad tavaliselt voolu pulsatsiooni alla 5%. See äärmuslik stabiilsus võimaldab kõrgelt kontrollitud tükikeste moodustumist. 1,2 mm tsingitud terase keevitamisel võib tüki läbimõõdu standardhälvet hoida vahemikus ±0,15 mm, võrreldes vahelduvvoolu keevitajate ±0,40 mm-ga.
Milisekundiline vastus: edu võti täiustatud materjalidega
Kaasaegses tootmises kasutatakse täiustatud{0}}kõrgtugevaid teraseid (AHSS, nt DP980, QP1180) ja alumiiniumisulameid. Need materjalid nõuavad soojussisendi kirurgilist täpsust.
Kiire tõusuaja tähtsus
Kriitiline on kiirus, millega vool saavutab seatud väärtuse (tõusuaeg). MFDC inverteri toiteallikad reageerivad ligikaudu 1 ms jooksul, samas kui vahelduvvoolusüsteemid vajavad 10 ms kuni 20 ms. Kiire reaktsioon võimaldab voolul koheselt tungida läbi pinnaoksiidide või kattekihtide, luues stabiilse juhtivuse ja vältides keevisõmbluse alguses "kaare tekkimist" või väljaheitmist.
Kõrge-täpne suletud-ahela tagasiside
Kaasaegsetel MFDC-kontrolleritel on kõrged diskreetimissagedused, mis jälgivad vooluahela takistuse muutusi-reaalajas ja kompenseerivad voolu kõrvalekaldeid millisekundite jooksul. See "dünaamiline reguleerimine" on oluline suure-juhtivusega materjalide, näiteks alumiiniumi jaoks. Automotive Tier-1 tarnijad on teatanud, et ülitugevate terasliinide puhul MFDC-le üleminek parandas nende CPK (Process Capability Index) 0,88-lt 1,75-le, viies protsessi "kuue sigma" stabiilsuse olekusse.
Majanduslik mõju: säästa rohkem kui lihtsalt elektrit
Paljusid ostjaid heidutab MFDC seadmete kõrgem alghind. Omandi kogukulu (TCO) analüüs näitab aga paremat pikaajalist-majandust.
Märkimisväärne energiasääst
Kuna MFDC trafod töötavad kõrgetel sagedustel, on magnetkadu minimaalne ja ühikud on 1/3 kuni 1/5 vahelduvvoolutrafode suurusest.
- Tõhususe võrdlus:Vahelduvvoolu keevitajad töötavad 50–60% efektiivsusega, MFDC süsteemid aga 85–90%.
- Kulude vähendamine:20 keevitajaga tootmisliini puhul võib energiasääst ulatuda kümnete tuhandete dollariteni aastas.
Elektroodi eluea kahekordistamine
Väljasaatmine on elektroodide "tapja". MFDC sujuv kontsentreeritud kuumus vähendab termilist erosiooni ja elektroodide katete mehaanilist kulumist.
- Väljaku tulemused:Tsingitud terase rakendustes nõuavad vahelduvvoolu keevitajad tavaliselt elektroodide sidumist iga 500–800 koha järel. MFDC-ga saab riietumisintervalle pikendada 2000–3000 kohani, vähendades drastiliselt kulutarvikuid ja seisakuid.
Digitaliseerimine ja tööstus 4.0 integratsioon
Nutika tootmise ajastul pole keevitusmasin enam iseseisev tööriist, vaid andmete kogumise sõlm.
Andmete läbipaistvus ja jälgitavus
MFDC kontrollerid suudavad salvestada iga keevisõmbluse voolu-, pinge-, rõhu- ja energiakõveraid. Need andmed edastatakse Etherneti kaudu MES-i (Manufacturing Execution Systems). Kvaliteediprobleemide ilmnemisel saavad juhid selle konkreetse partii jaoks täpse energiaprofiili koostada, vältides oletusi algpõhjuste analüüsis.
Intelligentne parameetrite salvestamine
Kaasaegsed süsteemid toetavad sadu "keevitusgraafikuid". Erinevate materjalide paksuste või tüüpide vahel vahetamine on ühe-puudutusega toiming, mis on ülioluline suure-segu, väikese-mahuga tootmise ja robotrakkude jaoks.
Hankejuhend: milline punktkeevitusseade teile sobib?
Stsenaariumid, kus MFDC on kohustuslik:
- Ohutus-Autotööstuse kriitilised osad: BIW-konstruktsioonid, põrketalad ja akuümbrised.
- Tundlikud materjalid: alumiinium, vasesulamid, roostevaba teras ja tsingitud lehed.
- Kõrge{0}}tugev teras (AHSS): üle 590 MPa teraste puhul on MFDC ainus valik ühtlaseks läbitungimiseks.
- Automatiseeritud robotliinid: MFDC trafode kerge olemus parandab roboti kiirendust ja vähendab tsükliaega.
Stsenaariumid, kus AC võib piisata:
- Lihtsad konstruktsioonikomponendid: madala{0}}süsinikterasest aiad või põhitoed.
- Madala-sagedusega remont: hooldustöökojad, kus ohutus-sertifikaati ei nõuta.
- Äärmuslikud eelarvepiirangud: lihtsa paksu süsinikterase keevitamisel väikestes kogustes.
Professionaalsed "kullastandardid" valiku tegemiseks
Hinnates aPunktkeevitusmasin, vaadake hinnasildist kaugemale ja kontrollige neid tehnilisi näitajaid:
- Praeguse juhtimise täpsus:Kõrgetasemelised{0}}seadmed peaksid pakkuma ±1% täpsust.
- Jahutussüsteemi disain:Veenduge, et trafol ja SCR-moodulil oleksid sõltumatud jahutusahelad, et vältida termilist väljalülitumist kõrgete{0}}töötsüklite ajal.
- Tarkvara intuitsioon:Kas liides toetab reaalajas{0}}lainekuju kuvamist ja mitme{1}}keelset tuge?
- Müüja tehniline ekspertiis:Valige tarnijad, kes pakuvad keevitatavuse testimise teenuseid ja omavad tõestatud kogemusi auto- või akusektoris.
Järeldus: õige toiteallika valimine on esimene samm stabiilsuse poole
Takistuskeevitusel tuleneb stabiilsus füüsilise protsessi absoluutsest kontrollist. MFDC-tehnoloogia esindab nihet "proovi-ja-viga" parameetrite häälestamiselt "seadmete-juhitavale" järjepidevusele. Kuigi esialgne investeering on suurem, muudab ROI suurema tootluse, väiksemate energiaarvete ja andmetel{5}}põhineva kvaliteedikontrolli tõttu konkurentsivõimelise tootmise jaoks lõplikuks valikuks.
Enne kui kulutate rohkem aega ebastabiilsete keevisõmbluste parandamiseks parameetrite kohandamisele, küsige endalt: kas minu toiteallikas on selle töö jaoks õige?