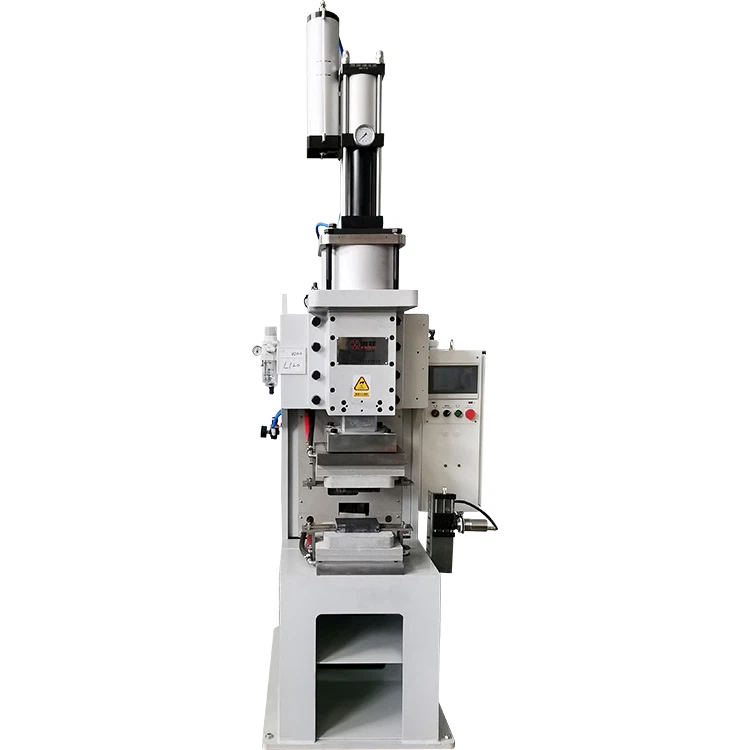
Kaasaegses täiustatud tootmises toimub liitetehnoloogia{0}}oluline muutumine traditsioonilisest mehaanilisest kinnitusest ja difusioonkeevitusest tõelise konstruktsiooni integreerimise suunas materjali tasandil. See nihe on eriti ilmne lennundus- ja jõuülekandetööstuses, kus ühine terviklikkus määrab otseselt süsteemi ohutuse, töökindluse ja pikaajalise -teenuse toimivuse.
Lennundustehnika valdkonnas töötavad paljud kriitilised komponendid pidevalt ekstreemsetes termilistes ja mehaanilistes tingimustes. Konstruktsiooniosad puutuvad sageli kokku temperatuuride vahemikus 600 kuni 1000 kraadi, taludes samal ajal kõrget-rõhku ja tsüklilist termilist koormust. Näiteks vedelad rakettmootorid ja regeneratiivjahutusstruktuurid nõuavad väga täpset sisegeomeetriat, kus isegi väiksemad vuugidefektid või mikropraod võivad jõudlust ja ohutust kahjustada.
Samamoodi eeldatakse, et elektrit juhtivad komponendid säilitavad elektrit juhtivate komponentide elektritakistuse aastakümnete pikkuse pideva töötamise jooksul eriti madalal elektritakistusest -eriti ülikõrgepingesüsteemides (UHV)-. Liigese kvaliteedi ebastabiilsus võib põhjustada lokaalset ülekuumenemist, suurenenud ülekandekadusid ja võimalikke seadmerikkeid. Kõrgepinge alalisvoolusüsteemide (HVDC) kiire laienemisega ja suuremahulise-jõuelektroonikaga on nõudlus usaldusväärsete soojus- ja elektriühenduste järele muutunud veelgi kriitilisemaks.
Traditsioonilised kõvajoodis- ja sulakeevitusmeetodid on sageli keerulised, kui neid kasutatakse keerukate geomeetriate või erinevate metallide kombinatsioonide puhul. Vask-alumiiniumliidetes tekivad sageli haprad intermetallilised ühendid, mis vähendavad mehaanilist tugevust. Mikrokanaliga soojusvahetites võib sulametalli vool takistada sisemisi kanaleid. Juhtivates sõlmedes võib liigne soojussisend suurendada elektritakistust ja aja jooksul kahjustada jõudlust.
Difusioonkeevitusmasinadlahendada need väljakutsed, võimaldades aatomi{0}}taseme sidumist vaakumis või inertses atmosfääris. Alusmaterjalide sulatamise asemel võimaldab see tahke olek{2}}liitmisprotsess aatomitel üle liidese hajuda, moodustades metallurgilise sideme, mis sarnaneb väga baasmaterjali endaga. Tänu sellele võimalusele on difusioonkeevitusest saanud kosmose- ja elektrisüsteemide tootmises asendamatu tehnoloogia, eriti keeruka sisestruktuuriga komponentide puhul.


I. Difusioonkeevitusmasinate protsessipõhimõtted
Aatomi difusioonimehhanism
Difusioonkeevitus on tahkis{0}}liitmisprotsess, mis põhineb aatomite kontrollitud migratsioonil läbi kontaktpindade. Protsess põhineb kolme põhiparameetri täpsel reguleerimisel: temperatuur, rõhk ja hoidmisaeg. Kõrgendatud temperatuuri ja püsiva rõhu all muutuvad kontaktliidese aatomid liikuvaks ja hajuvad järk-järgult külgnevatesse materjalidesse, moodustades pideva kristallvõre struktuuri.
Erinevalt tavapärasest sulakeevitusest ei kaasne difusioonkeevitus nähtavat sulamist. See kõrvaldab paljud tavalised keevitusvead, nagu poorsus, tahkestumise praod ja jääkpinge kontsentratsioon. Protsess viiakse tavaliselt läbi vaakumis või inertgaasi keskkonnas, et vältida kuumutamise ajal oksüdeerumist.
Tööstuspraktikas jäävad difusioonkeevitusparameetrid tavaliselt järgmistesse vahemikesse:
- Temperatuur: 50–80% alusmaterjali sulamistemperatuurist
- Rõhk: 1 MPa–30 MPa
- Hoidmisaeg: 10 minutit kuni mitu tundi
Täiustatud difusioonkeevitusseadmetel on sageli mitmetsoonilised küttesüsteemid ja suure täpsusega-rõhuregulaatorid, mis tagavad pideva protsessi stabiilsuse ja korratava tootekvaliteedi suurte tootmispartiide puhul.
Peamised tehnilised eelised
Difusioonkeevitustehnoloogia on tipptasemel{0}}tootmises laialdaselt levinud tänu selle ainulaadsetele eelistele konstruktsiooni jõudluses, soojusjuhtivuses ja pikaajalises töökindluses.
1. Täitematerjalide saastumine puudub
Üks difusioonkeevituse iseloomulikke omadusi on täitemetallide puudumine. See välistab võõrelementide sattumise vuugipiirkonda, säilitades alusmaterjalide keemilise puhtuse. See eelis on eriti väärtuslik sellistes tööstusharudes nagu ülijuhid, pooljuhtseadmete tootmine ja kõrge -puhtusastmega vase komponentide tootmine.
Näiteks võib tavapärase keevitamise käigus tekkiv saastumine vähendada kõrge -puhtusastmega vase elektrijuhtivust 5% kuni 15%, samas kui difusioonkeevitus säilitab materjali esialgse elektrilise jõudluse.
2. Võrdse-tugevusega liigendid
Difusioonkeevitatud liidesed moodustavad tõelisi metallurgilisi sidemeid, mitte mehaanilist adhesiooni. Optimeeritud tingimustes ulatub vuugi tugevus tavaliselt 90% kuni 100% alusmaterjali tugevusest. Mõnes materjalisüsteemis muutub sideliin mitteväärismetallist peaaegu eristamatuks, mida sageli nimetatakse "õmblusteta ühenduseks".
See omadus on eriti väärtuslik komponentide puhul, mis on allutatud suurele mehaanilisele koormusele või korduvale termilisele tsüklile, nagu kosmosemootorite konstruktsioonid ja suure vooluga{0}}elektrilised pistikud.
3. Mitme{1}}kihi liimimisvõimalus
Difusioonkeevitus on eriti tõhus mitmekihiliste metallsõlmede (nt mikrokanaliga soojusvahetite, virnastatud jahutusplaatide ja lamineeritud juhtivate komponentide) tootmisel.
Praktilistes rakendustes on võimalik ühe toiminguga liimida kümneid kuni sadu metalllehti. See võimalus võimaldab keeruliste sisevoolustruktuuride täpset valmistamist, säilitades samal ajal mõõtmete stabiilsuse ja ühtlase termilise jõudluse.
II. Lennundusrakendused: struktuurne selgroog äärmuslikes tingimustes
Rakenduse stsenaarium 1: Vedelrakettmootori tõukekambrid
Vedel rakettmootori tõukekambrid sisaldavad sageli regeneratiivseid jahutussüsteeme, mis kasutavad peente sisekanalite võrgustikke. Need kanalid võimaldavad raketikütustel enne põlemistsooni sisenemist kambri seintelt soojust neelata, kontrollides tõhusalt konstruktsiooni temperatuuri ja pikendades kasutusiga.
Tüüpilised mikrokanali mõõtmed on järgmised:
- Laius: 0,5–2 mm
- Sügavus: 1–5 mm
- Kogus: sadu kuni tuhandeid kanaleid
Traditsioonilised keevitusprotsessid põhjustavad sageli lokaalset sulamist ja materjali moonutusi, mis võivad need kanalid osaliselt blokeerida. Kui takistus tekib, väheneb jahutuse efektiivsus märkimisväärselt, suurendades konstruktsiooni rikke ohtu.
Difusioonkeevitus kõrvaldab sulamisega{0}}seotud deformatsioonid, võimaldades säilitada kanali täpset geomeetriat, säilitades samas tugeva struktuurse sideme. See tagab stabiilse töö kõrge rõhu ja äärmuslike termiliste koormuste korral.
Kaasaegsed lennunduses kasutatavad{0}}difusioonkeevitussüsteemid sisaldavad ka täpseid-juhitud rõhujaotusmehhanisme, mis hoiavad ära õhukeste seinakonstruktsioonide kokkuvarisemise liimimise ajal. See võime on kergete konstruktsioonide saavutamiseks hädavajalik.
Rakenduse stsenaarium 2: kärgstruktuurid ja kerged paneelid
Kergekaaluline konstruktsioon mängib kosmosetehnikas kriitilist rolli, kuna komponentide kaalu vähendamine parandab otseselt kütusesäästlikkust ja kandevõimet. Kärgstruktuuri kasutatakse laialdaselt nende suure tugevuse-ja-massi suhte tõttu.
Tüüpiliste materjalide hulka kuuluvad:
- Titaanisulamid
- Nikli{0}}põhised supersulamid
- Alumiiniumist kärgstruktuurid
Difusioonkeevitus võimaldab ülitugevat{0}}ühendamist minimaalsete moonutustega, mistõttu on see nende materjalide jaoks väga sobiv. Soojus- ja rõhutingimusi hoolikalt kontrollides saab säilitada mõõtmete täpsust, säilitades samas konstruktsiooni terviklikkuse.
Dünaamilisele koormusele alluvate kosmosekomponentide puhul suurendab see mõõtmete stabiilsus märkimisväärselt pikaajalist{0}}töökindlust.
III. Energeetikarakendused: kõrgepingesüsteemide põhikomponendid{1}
Rakenduse stsenaarium 1: kõrge-pinge eralduslülitid ja siinid
Kõrgepinge{0}}lahutuslülitid ja suured juhtivad siinid on jõuülekandesüsteemide põhikomponendid. Nende ühine töökindlus mõjutab otseselt energiaülekande tõhusust ja süsteemi stabiilsust.
Nendes koostudes on tavaliselt vaja vase{0}}--ühendusi. Kuid tavapärased keevitusmeetodid tekitavad sageli hapraid intermetallilisi kihte, mis vähendab liigeste tugevust ja suurendab elektrokeemilise korrosiooni ohtu.
Difusioonkeevitus moodustab stabiilsed metallurgilised liidesed ilma liigse sulamiseta, vähendades oluliselt liitekindlust ja korrosiooniriske. Tööstuslikud testid näitavad, et difusioon-keevitatud vask-alumiiniumiühendused võivad vähendada kontakttakistust 10% kuni 30%, mille tulemuseks on väiksemad ülekandekadud ja paraneb üldine tõhusus.
Rakenduse stsenaarium 2: jahutusplaadid HVDC süsteemides
Kõrgepinge alalisvoolusüsteemide (HVDC) laienemisega nõuavad suure{0}}võimsusega isoleeritud paisuga bipolaartransistori (IGBT) moodulid tõhusat soojusjuhtimist.
Nendes süsteemides kasutatavad jahutusplaadid sisaldavad tavaliselt:
- Mitme{0}}kihi mikrokanalite struktuurid
- Kõrge soojusjuhtivusega materjalid
- Keerulised sisevoolu geomeetriad
Traditsioonilised keevitusmeetodid võivad kanaleid deformeerida või lekketeid tekitada. Difusioonkeevitus säilitab sisemise kanali geomeetria, tagades samas suurepärase soojusjuhtivuse liimitud kihtide vahel.
Uuringud näitavad, et difusioon{0}}keevitatud jahutusplaadid võivad tavapäraste keevitusprotsessidega võrreldes vähendada soojustakistust ligikaudu 15–25%, mis parandab oluliselt jõuelektroonika töökindlust.
IV. Miks valida meie difusioonkeevitusmasinad? (Otsustusjuhend)
Vaakumi jõudlus ja temperatuuri täpsus
Vaakumi kvaliteet on usaldusväärsete difusioonsidemete saavutamisel kriitiline tegur. Ebapiisav vaakumitase võib võimaldada oksüdatsioonireaktsioone kõrgetel temperatuuridel, nõrgendades liigeste tugevust.
- Tööstuslikud-difusioonkeevitussüsteemid töötavad tavaliselt vaakumtasemetel: 10–10–10⁻⁵ Pa
Sama oluline on temperatuuri reguleerimise täpsus. Kvaliteetsed-süsteemid kasutavad mitme-tsooniga küttetehnoloogiat, et säilitada ühtlane temperatuurijaotus, minimeerida termilisi gradiente ja vähendada jääkpingeid.
- Tüüpilised tööstusliku temperatuuri täpsusnõuded: ±1 kraad kuni ±3 kraadi
See täpsusaste on eriti oluline mitmekihiliste liimimisrakenduste jaoks{0}.
Automatiseeritud rõhureguleerimissüsteem
Erinevatel materjalidel on kõrgel temperatuuril erinev deformatsioonikäitumine. Seetõttu on ühtsete sidumistingimuste säilitamiseks vajalikud täiustatud rõhureguleerimissüsteemid.
Kaasaegsed difusioonkeevitusmasinad hõlmavad tavaliselt:
- Mitmeastmeline programmeeritav rõhukontroll
- Suletud{0}}ahela rõhu tagasisidesüsteemid
- Ühtsed koormuse jaotusmehhanismid
Kõrgekvaliteedilised{0}}süsteemid saavutavad rõhu reguleerimise täpsuse: ±1% kuni ±2%
See tagab ühtlase liimimise kvaliteedi kogu komponendi pinnal.
Kohandamise võimalus
Tööstuslikes rakendustes on toote mõõtmed tööstusharude lõikes oluliselt erinevad. Standardvarustuse konfiguratsioonid ei pruugi alati vastata erinõuetele.
Kohandatud rakenduste näited on järgmised:
- Suure{0}}pindalaga juhtivad plaadid
- Mitmekihilised jahutusmoodulid
- Pika{0}}pikkusega vaskjuhtmed
Tugeva insenerivõimega tootjad saavad kohandada kambri suurust, kütte paigutust ja automatiseerimisliideseid vastavalt konkreetsetele tootmisvajadustele. See paindlikkus on eriti väärtuslik ettevõtetele, kes plaanivad difusioonkeevitustehnoloogia pikaajalist kasutuselevõttu-.
KKK
K: Millistes tööstusharudes kasutatakse tavaliselt difusioonkeevitusmasinaid?
V: Difusioonkeevitusmasinaid kasutatakse laialdaselt kosmosetööstuses, jõuseadmete tootmises, uutes energiasüsteemides, pooljuhtide tootmises ja täiustatud soojusvahetite tootmises, eriti kui nõutakse suurt liigeste tugevust ja soojuslikku jõudlust.
K: Mis on difusioonkeevituse suurim eelis võrreldes tavapärase keevitusega?
V: Peamine eelis on võimalus luua peaaegu mitteväärismetallist-tugevaid liitekohti ilma täitematerjale kasutamata, mille tulemuseks on parem töökindlus ja pikem kasutusiga.
K: Miks on vaakumi tase difusioonkeevitamisel kriitiline?
V: Vaakumitasemed takistavad oksüdeerumist kõrgel temperatuuril{0}}liimimisel. Kehvad vaakumtingimused võivad liidesel moodustada oksiidikihte, vähendades oluliselt vuugi tugevust.
K: Kas difusioonkeevitust saab kasutada erinevate metallide ühendamiseks?
V: Jah. Difusioonkeevitus on eriti tõhus erinevate metallide, näiteks vase ja alumiiniumi või titaani ja terase ühendamisel, kuna see vähendab rabedate faaside teket.
K: Milliseid parameetreid tuleks difusioonkeevitusmasina valimisel eelistada?
V: Põhiparameetrid hõlmavad vaakumi taset, temperatuuri reguleerimise täpsust, rõhu reguleerimise täpsust ja seadmete konfiguratsiooni kohandamise võimalust.
K: Kas difusioonkeevitusmasinate hooldus on kulukas?
V: Rutiinne hooldus hõlmab peamiselt vaakumsüsteeme ja küttekomponente. Nõuetekohase hoolduse ajakavaga on pikaajalised{1}}kasutuskulud juhitavad ja prognoositavad.
Järeldus
Kuna kosmosetehnika, jõuülekanne ja täiustatud energiasüsteemid arenevad jätkuvalt, kasvab nõudlus usaldusväärsete suure jõudlusega{0}}liitmistehnoloogiate järele jätkuvalt.Difusioonkeevitusmasinadpakuvad võrreldamatuid eeliseid vuukide tugevuse, termilise jõudluse ja konstruktsiooni töökindluse osas, muutes need tänapäevases tipptootmises oluliseks{0}}tehnoloogiaks.
Tulevikku vaadates suurendab automatiseerimise ja intelligentsete tootmissüsteemide integreerimine difusioonkeevitusseadmete jõudlust veelgi. See võimaldab suurendada tootlikkust, parandada protsesside järjepidevust ja vähendada tootmiskulusid erinevates tööstusharudes.
Olenemata sellest, kas arendate kosmosetööstuse{0}}täppiskomponente või otsite elektrisüsteemides paremat elektriühenduste jõudlust, võib õige difusioonkeevitusseadme valimine oluliselt mõjutada toote kvaliteeti ja töötõhusust. Kogenud tehniliste spetsialistidega kaasamine projekti arendamise varases staadiumis võib aidata optimeerida protsessi parameetreid, vähendada proovi{2}}ja-vigade kulusid ning kiirendada tootmisvalmidust.