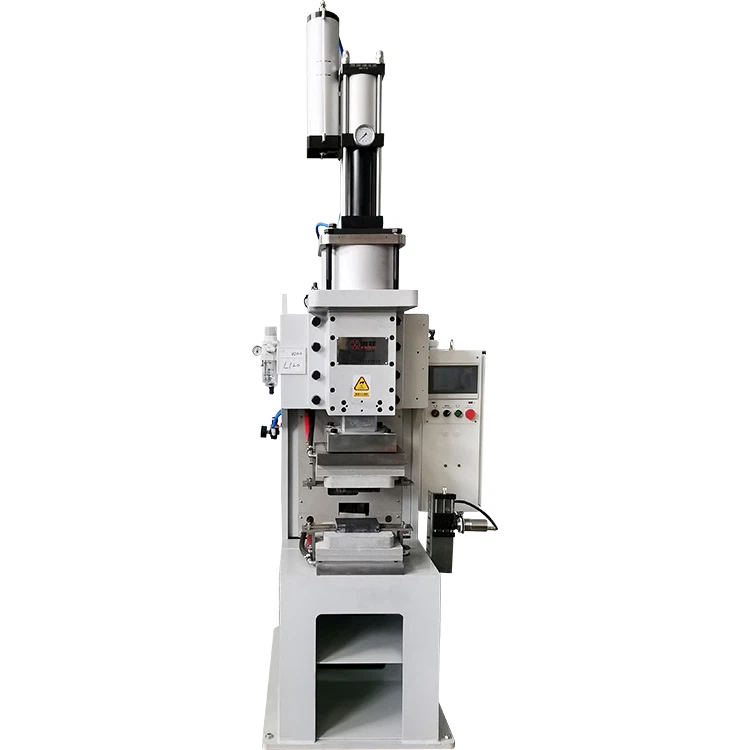
Vaskpunutised on elektriühendustes ja termilistes rakendustes kõrgelt hinnatud nende erakordse paindlikkuse ja juhtivuse tõttu. Paljud tootjad seisavad aga kuuma{1}}pressimise keevitamise (pressimine/Takistuskeevitus): miks muutub vask keevisliite ja ümbritsevate alade juurest heledast metallilisest läikest tuhmiks "vask{0}}pruuniks" või isegi mustaks? See ei kahjusta mitte ainult toote esteetikat; see võib panna kliendid kahtluse alla-kogu koostu pikaajalise töökindluse.
vasest punutud riba press ruut


See artikkel on teie tehniline juhend vaskpunutise värvimuutuse algpõhjuste mõistmiseks pärast kuumpressimist. Veelgi olulisem on see, et tutvustame tõestatud professionaalset lahendust: volframelektroodide ja pideva vesijahutussüsteemi{1}}vajaliku kombinatsiooni. Lõpuks pakume ostjale praktilist juhendit, mis aitab teil tuvastada vaskpunutise pressimismasina peamised konfiguratsioonid, mis peatavad värvimuutuse tekkekohas, tagades, et teie tootmisliin tarnib järjepidevalt tõhusaid, ilusaid ja suure jõudlusega keevitatud tooteid-.
Miks kaotavad vaskpunutised pärast kuumpressi{0}}keevitamist?
Probleemi lahendamiseks peate kõigepealt mõistma selle päritolu. Vaskpunutiste värvimuutus pärast keevitamist ei ole põhjustatud ühest tegurist, vaid on füüsikaliste ja keemiliste muutuste kombineeritud tulemus kõrgetel temperatuuridel.
Algpõhjus: kõrge{0}}temperatuuriline oksüdatsioon
Keemilisest vaatenurgast on värvimuutuse "süüdlane" kõrgel temperatuuril{0}}oksüdatsioon. Vask on suhteliselt reaktiivne metall. Toatemperatuuril moodustub selle pinnale aeglaselt väga õhuke läbipaistev oksiidkile, mis kaitseb sisemust edasise korrosiooni eest. Kuum-pressiga keevitamise ajal võib temperatuur aga tõusta hetkega sadade või isegi tuhandete Celsiuse kraadideni. Nendes ekstreemsetes tingimustes reageerib vask ägedalt õhu hapnikuga, moodustades kiiresti nähtava oksiidikihi.
See oksiidikiht on tavaliselt vaskoksiidi (Cu₂O, mis on tumepunane) ja vaskoksiidi (CuO, mis on must) segu. Mida kõrgem on keevitustsooni temperatuur ja mida kauem see kuumusega kokku puutub, seda täielikumaks muutub oksüdatsioonireaktsioon. Värvus süveneb tumepunasest sügavpruuniks, lõpuks muutub see mustaks. See on nähtava "värvimuutuse" otsene põhjus.
Kuum{0}}mõjutatud tsooni (HAZ) moodustumine ja lõõmutamise efektid
Väljaspool vahetut keevituspunkti kiirgub soojus väljapoole nagu lainetus tiigis, luues üleminekuala, mida nimetatakse kuumuse{0}}mõjutatud tsooniks (HAZ). Kuigi vask selles piirkonnas ei sula, läbib see kiire kuumutamis- ja jahutustsükli -mida metallurgias nimetatakse lõõmutamiseks.
Lõõmutamine muudab vase mikroskoopilist kristallstruktuuri, põhjustades terade jämedust ja sisemiste pingete vabanemist. See struktuurimuutus mõjutab ka pinna optilisi omadusi, põhjustades läike kadu ja muutes värvi esialgse vase värvi tuhmimaks. Seetõttu võib lai HAZ isegi ilma tugeva oksüdatsioonita muuta kogu keevitatud ala ebameeldivaks.
Traditsiooniliste elektroodide piirangud
Paljud traditsioonilised takistuskeevitusmasinad kasutavad vase{0}}sulamitest elektroode, nagu kroomtsirkooniumvask (CrZrCu). Kuigi neil elektroodidel on hea juhtivus ja madalamad kulud, on neil vase keevitamisel omased vead. Nende sulamistemperatuur (umbes . 1083 kraadi) on vaskpunutisele väga lähedal. Korduval kõrgel{5}}temperatuuril kokkupõrkes elektrood mitte ainult ei oksüdeeru ega kulub kiiresti, vaid võib isegi sula vaskpunutise külge "kleepuda".
Veelgi kriitilisem on see, et nende elektroodide võime soojust täpselt juhtida on piiratud. See põhjustab sageli keevitustsoonis termilist äravoolu või ülekuumenemisaega, mis "lisab õli tulle" intensiivseks oksüdatsiooniks ja HAZ-i paisumiseks, muutes värvimuutuse peaaegu vältimatuks.
Täiustatud materjalide kombineerimine täpse temperatuurikontrolliga
Kuna me teame, et probleem tuleneb "liigsest temperatuurist" ja "pikaajalisest kuumutamisest", peab lahendus keerlema kolme märksõna ümber: täpsus, kiirus ja jahutus. Tööstusharu kõige küpsem ja usaldusväärsem lahendus on täiustatud elektroodimaterjalide kombineerimine suure-tõhusa jahutustehnoloogiaga.
Lahenduse tuum 1: miks peate kasutama volframelektroode
Õige tööriista valimine on pool võitu. Täppiskuum-presskeevituse valdkonnas on volframelektroodid muutunud asendamatuks valikuks tänu nende võrratutele füüsikalistele omadustele:
| Kinnisvara | Kasu keevitamisel |
| Ultra-kõrge sulamistemperatuur | Volframil on kõigi metallide kõrgeim sulamistemperatuur (3422 kraadi). See püsib keevituskuumuses stabiilsena, vältides elektroodide kulumist ja keevisõmbluse saastumist. |
| Suurepärane termiline stabiilsus | Kontsentreerib voolu "välk{0}}kiireks" kuumutamiseks pisikesse punkti, mis viib keevisõmbluse lõpule millisekunditega, enne kui võib toimuda märkimisväärne oksüdatsioon. |
| Vähendatud kleepumine | Volframil on vase suhtes väga madal afiinsus, mis võimaldab sellel keevisõmblusest puhtalt eralduda. See tagab sileda ja puhta pinna ilma "sekundaarse saastumiseta". |
Lahenduse tuum 2: pidev vesi-jahutus-Täpse juhtimise võti
Kui volframelektroodid lahendavad probleemi „kuidas kiiresti soojendada”, siis pidev vesijahutus{0}}vastab suurepäraselt „kuidas kiiresti jahutada”.
- Kiire kuumuse eemaldamine: suure-tõhususega pressimismasinad integreerivad vesijahutuskanalid- otse elektroodipeadesse või -hoidikutesse. Keevisõmbluse tsükli jahutusfaasis toimib ringlev vesi võimsa "soojuspumbana", eemaldades koheselt elektroodilt ja ühenduskohalt tohutul hulgal jääksoojust.
- HAZ-i minimeerimine: see sunnitud ülikiire{0}}jahutus on otsustav tegur, mis takistab kuumuse voolamist ülejäänud vaskpunutisse. See hoiab HAZ-i miinimumini, piirdudes sageli keevisõmbluse endaga. Tulemuseks on vasega ümbritsetud särav tugev keevisõmblus, mis säilitab oma esialgse värvi ja paindlikkuse.
- Järjepidevus ja pikaealisus: masstootmise korral tagab pidev vesi{0}}jahutus, et elektrood alustab iga keevisõmblust ühtlasel algtemperatuuril. See tagab, et iga keevisõmblus saab täpselt sama energiasisendi, tagades kõrge kvaliteedi. Samuti aeglustab see oluliselt volframelektroodide füüsilist kulumist, pikendades nende eluiga ja alandades pikaajalisi-kulusid.
Kuidas valida masin, mis hoiab ära värvimuutuse
Kui olete valmis varustust ostma, kasutage hindamise ja otsustamise{0}}põhikriteeriumitena järgmisi punkte.
Olulised riistvara konfiguratsioonid
- Elektroodide süsteem:Küsige otse tarnijalt, kas masin on standardvarustuses (või võib olla varustatud) puhta volframi või suure -tihedusega volframisulamist elektroodidega. See on kõrgekvaliteedilise-keevituse esimene lävi; igasse kompromissi siin tuleks suhtuda ettevaatlikult.
- Jahutussüsteem:Kontrollige põhjalikult, kas masinasse on integreeritud kõrge -tõhususega suletud-kontuuriga vesijahutus{2}}. Ärge leppige sellega, et see on olemas,-küsige jahutusvõimsuse, voolu juhtimise täpsuse ja temperatuuri jälgimise võimaluste kohta. Hästi-disainitud jahutussüsteem on teie kindlustus "värvimuutuse-vaba" keevitamiseks.
- Toitekontroller:Kõrgeima astme-pressimismasin peab olema täiustatud keevitustoiteallikaga. Veenduge, et see toetaks täpset impulsi juhtimist, võimaldades teil programmeerida keevitusaegu (kuni millisekundini) ja voolutasemeid peene detailsusega. See kontrollitase on "kiire keevitamise, kiire jahutamise" protsessi alus.
Kontrollitavad protsessivõimalused
- Taotlege reaalajas näidiseid:"Nägemine on uskumine." Enne lõpliku otsuse tegemist võtke kaasa oma vaskpunutise näidised ja nõudke, et tarnija teeks pingega keevitamise testi.
- Kontrollige keevisõmbluse kvaliteeti:Uurige proove hoolikalt. Kasutage vastuvõtmise kriteeriumidena neid küsimusi: kas keevisõmblusel või selle ümber on värvimuutusi? Kas keevisõmblus on tahke, sile ja poorideta? Kas ümbritsev palmik jääb painduvaks ja säilitab oma esialgse vasevärvi?
- Konsulteerige protsessi parameetrite osas:Suhelge sügavalt tarnija tehniliste inseneridega. Küsige nende soovitatud parameetreid konkreetse punutise suuruse jaoks (ristlõige, laius). Kogenud tarnija peaks pakkuma küpset ja usaldusväärset protsessiparameetrite andmebaasi, mis peegeldab nende tehnoloogia keerukust.
HAIFEI ekspertnõuanded
- Kokkuvõte:Tehke oma hangete kontroll-loendis "värvimuutuste{0}}vaba keevisõmbluste saavutamine" esmaseks tehniliseks nõudeks, mitte lihtsalt funktsiooniks "kena omada"-.
- Soovitus:Vältige "ainult{0}}hinna" lõksu. Käsitlege "volframelektroode" ja "integreeritud suure-efektiivsusega vesi-jahutust" kui läbiräägimatuid nõudeid. Esialgne investeering õigesse seadmesse tasub toote kvaliteedi, tootmise efektiivsuse ja klientide rahulolu mitmekordselt ära.
- Pikaajaline-vaade:Kui valite masina, mis toodab järjepidevalt kvaliteetseid ja värvilisi{1}}täpseid keevisõmblusi, tähendab see, et tarnite oma klientidele ilusama ja usaldusväärsema toote. See suurendab turu usaldust ja kaubamärgi mainet, vähendades samal ajal põhjalikult ümbertöötamise, kaebuste ja äritegevuse kaotamisega seotud kulusid. See on kahtlemata nutikas,-kulutõhus investeering.